
Metodi di saldatura
Saldatura a testa a testa (a specchio) di tubi in PE: saldatura a elemento termico passo dopo passo
Il metodo standard per la giunzione di tubi in PE – dalle piccole dimensioni sotto Ø63 a tubi oltre i 4 metri – chiamato anche butt welding o butt fusion. Scopri le quattro fasi e i parametri che determinano se la giunzione durerà 50 anni.
Vedi tutti i metodi di saldatura nella panoramica
Come funziona il metodo
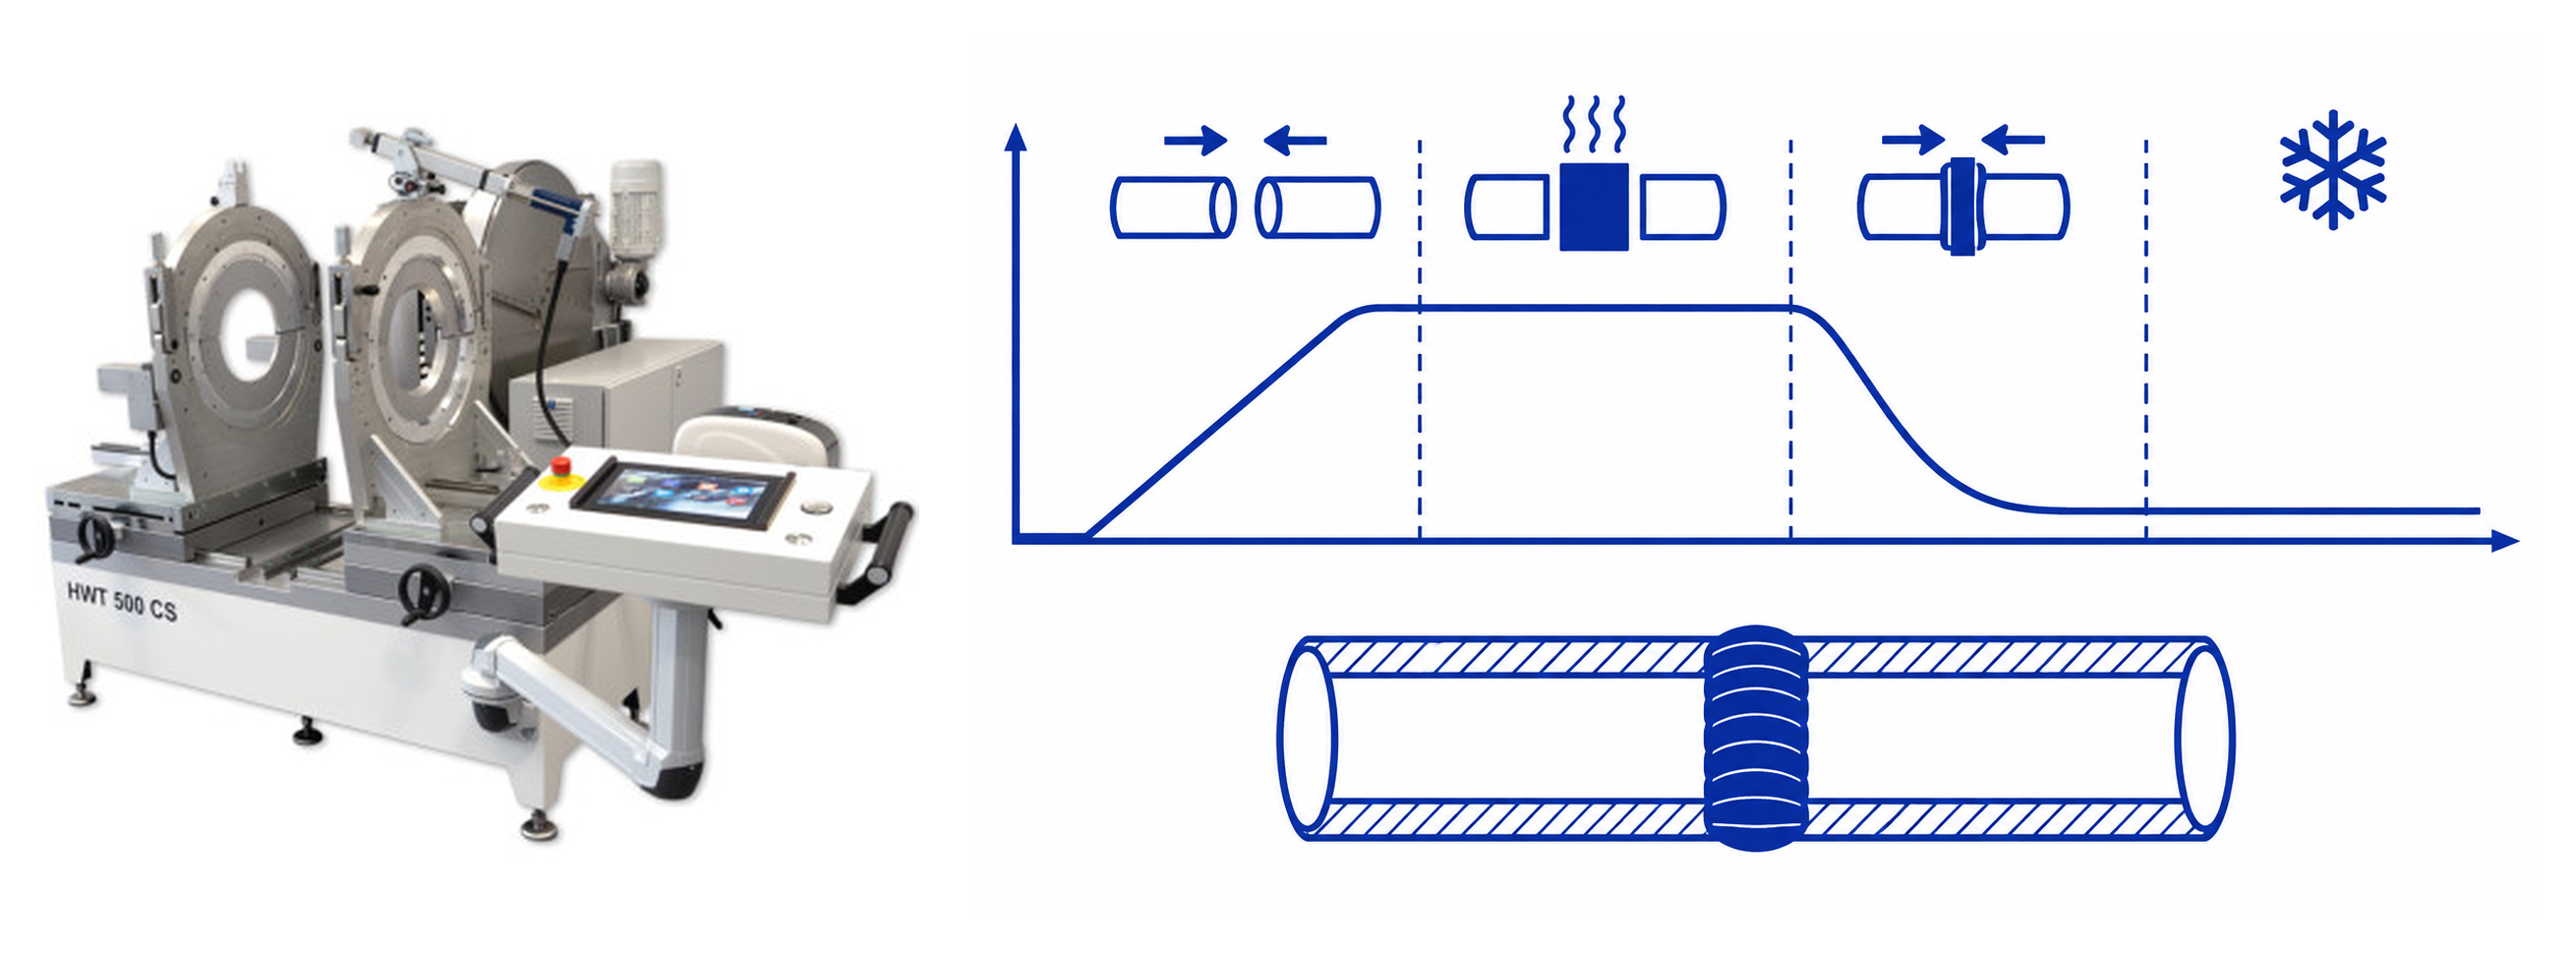
Nella saldatura a testa a testa (spesso chiamata saldatura a specchio o butt welding), le due estremità del tubo vengono fuse contro uno specchio termico riscaldato (elemento termico) a una pressione controllata. Quando entrambe le estremità hanno formato un cordolo uniforme (bead-up), lo specchio viene rimosso e i tubi vengono pressati insieme in un'unica giunzione omogenea.
Il metodo copre l'intero intervallo di dimensioni: dai piccoli diametri inferiori a Ø63 mm, dove viene utilizzato per raccordi e condotte minori, ai tubi in PE estremamente grandi con diametro superiore a 4 metri. In pratica, viene utilizzato principalmente per la distribuzione idrica, le condotte del gas, le acque reflue e gli impianti geotermici. In inglese, i produttori di macchine chiamano questo metodo butt welding o butt fusion.
Le quattro fasi secondo DVS 2207-1
1) Preparazione e taglio: le dimensioni minori vengono tagliate con cesoie o tagliatubi, mentre quelle maggiori vengono tagliate con una sega – il taglio deve normalmente essere perpendicolare (90 gradi) all'asse del tubo, e l'estremità del tubo viene sbavata e pulita. Per la produzione di curve a settori, le estremità vengono invece tagliate con un angolo inclinato, in modo che i settori possano essere uniti per ottenere l'angolo di piegatura desiderato; il requisito di piallatura nella saldatrice a testa a testa si applica a prescindere dalla direzione del taglio. Indipendentemente dallo strumento di taglio, le estremità del tubo vengono sempre piallate perfettamente piatte nella saldatrice a testa a testa prima dell'inizio del processo di saldatura vero e proprio (vedere punto 2). Il piano di saldatura deve essere pulito e asciutto, altrimenti la qualità decade. Le estremità dei tubi devono avere lo stesso diametro, SDR e spessore di parete.
2) Serraggio e planarità: i tubi vengono bloccati nelle morse e le estremità vengono piallate con la pialla della macchina (facing tool), in modo che entrambi i piani di saldatura siano perfettamente piani e paralleli – questo avviene sempre nella saldatrice a testa a testa, anche quando il tubo è già stato tagliato con cesoie, tagliatubi o sega. Il carico deve essere distribuito equamente su entrambe le estremità.
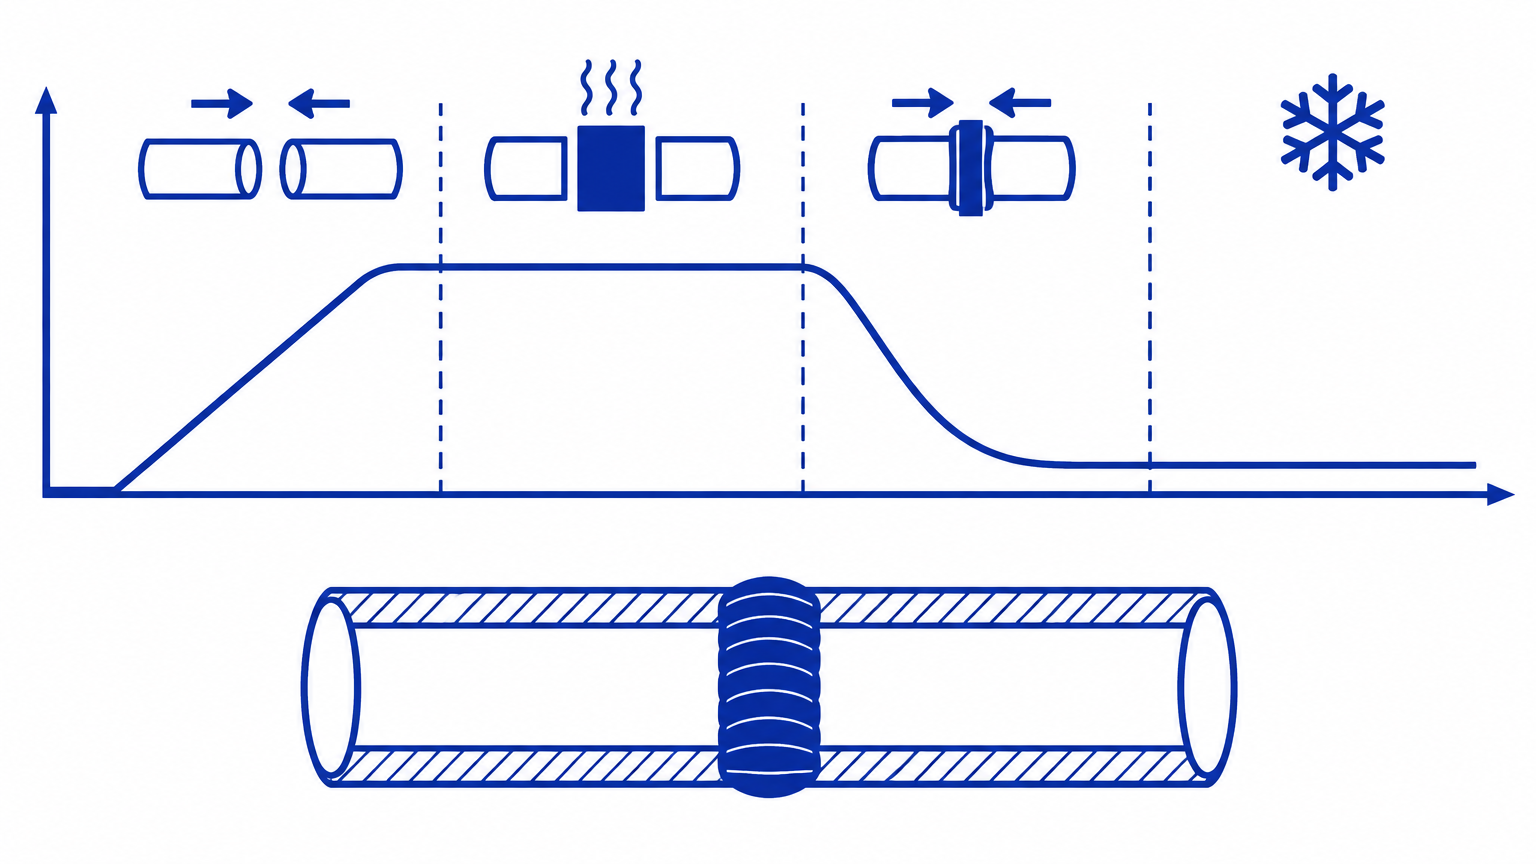
3) Riscaldamento e fusione: le estremità si incontrano contro l'elemento termico a una temperatura tipica di 200-220 gradi Celsius per il PE. L'andamento della pressione segue le fasi della norma DVS 2207-1 o della tabella del produttore della macchina: preriscaldamento, riscaldamento sotto pressione, tempo di commutazione (estrazione dello specchio) e giunzione sotto pressione.
4) Giunzione e raffreddamento: il giunto si raffredda lentamente sotto pressione. Il tempo di raffreddamento non deve essere abbreviato e il tubo può essere sollecitato o mosso solo quando la giunzione è fredda. Uno spostamento prematuro è un errore classico.
Errori tipici
Le cause più frequenti di giunzioni difettose sono la presenza di sporcizia o umidità sul piano di saldatura, un tempo di serraggio errato, una temperatura ambiente troppo bassa senza tenda di protezione e il fatto che la giunzione venga sollecitata prima del completamento del raffreddamento.
Una semplice regola empirica: in caso di dubbi sulla qualità, tagliare la giunzione ed esaminare il cordolo. Un cordolo di saldatura uniforme e simmetrico su entrambi i lati è un buon segno di qualità. Un cordolo grande e irregolare all'interno crea invece resistenza al flusso d'acqua; vedere la guida sui rifilatori di cordolo.
Registrazione dati e garanzia di qualità
La qualità della giunzione è determinata dall'andamento della pressione attraverso le quattro fasi, ed è proprio questo andamento che le moderne saldatrici a testa a testa registrano automaticamente. Una macchina a controllo CNC gestisce pressione, temperatura e tempo secondo per secondo e confronta i dati con la norma DVS 2207-1 o con la tabella del produttore selezionata. Se l'andamento devia, ad esempio a causa di una perdita idraulica o di un'interruzione di corrente, la giunzione viene contrassegnata in modo da poter essere ispezionata.
La registrazione dei dati costituisce anche la documentazione: il registro con il grafico di saldatura può essere esportato e raccolto in un documento di qualità per l'intero impianto, un requisito richiesto in molti appalti da committenti e società di gestione. La trascrizione manuale dei parametri porta spesso a errori, mentre il registro interno della macchina è indipendente dai ricordi dell'operatore.
La registrazione dei dati non sostituisce l'ispezione visiva: esaminare il cordolo di saldatura visibile su entrambi i lati ed eseguire giunzioni di prova ogni volta che si cambia macchina, materiale o squadra di lavoro. Leggere la guida sulla registrazione dei dati e la garanzia di qualità per l'intera catena di documentazione.
Typiske fejl
De hyppigste årsager til dårlige samlinger er snavs eller fugt på svejseplanen, forkert spændetid, for lav omgivelsestemperatur uden telt, og at samlingen belastes før afkølingen er færdig.
En simpel tommelfingerregel: Er du i tvivl om kvaliteten, så klip samlingen over og se på vulsten. En jævn, symmetrisk svejsevulst på begge sider er et godt kvalitetstegn. En stor, ujævn vulst indvendigt giver til gengæld vandmodstand, se guiden om vulstfjernere.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Checklist: avvio e controllo
PE, PP e PVDF. Parametri secondo DVS 2207-1 e tabella del produttore.
Prima dell'avvio
- La macchina è calibrata e la temperatura del termoelemento è stata controllata con un misuratore esterno.
- La pialla è affilata e il set di morsetti si adatta al diametro.
- La pressione di trascinamento P0 è stata misurata e inserita, e il tubo copre almeno circa un terzo della capacità della macchina.
- Tubo e raccordo sono dello stesso materiale, SDR e spessore di parete.
- In caso di freddo, pioggia o vento: tenda e protezione sono state allestite.
Prima giunzione (campione)
- La giunzione di prova viene eseguita con gli stessi parametri della produzione.
- Le superfici da saldare sono pulite, asciutte e perfettamente piane dopo la piallatura.
- Il cordone di saldatura è uniforme e simmetrico su entrambi i lati.
- Il tempo di commutazione è stato rispettato e il termoelemento è completamente fuori dall'area di lavoro.
Ad ogni giunzione
- Diametro, SDR e materiale sono stati confermati sulla macchina.
- Pressioni e tempi seguono la DVS 2207-1 o la tabella del produttore.
- I pezzi vengono tenuti fermi fino alla fine del tempo di raffreddamento e la giunzione non viene mossa prima di tale momento.
Dopo la giunzione
- Il log o PDF è stato salvato con diametro, pressioni e tempi.
- Il cordone di saldatura è stato controllato visivamente e gli difetti sono stati contrassegnati per la sostituzione.
- Un nuovo campione è stato prelevato a ogni cambio di materiale, macchina o turno.