
Metināšanas metodes
PE cauruļu sadurmetināšana (spoguļmetināšana): metināšana ar karsēšanas elementu solim pa solim
Standarta metode PE cauruļu savienošanai sadurā — no ļoti maziem izmēriem līdz caurulēm virs 4 metriem —, ko dēvē arī par butt welding vai butt fusion. Uzziniet par četrām fāzēm un parametriem, kas nosaka, vai savienojums kalpos 200 gadu.
Skatīt visas metināšanas metodes pārskatā
Kā darbojas šī metode
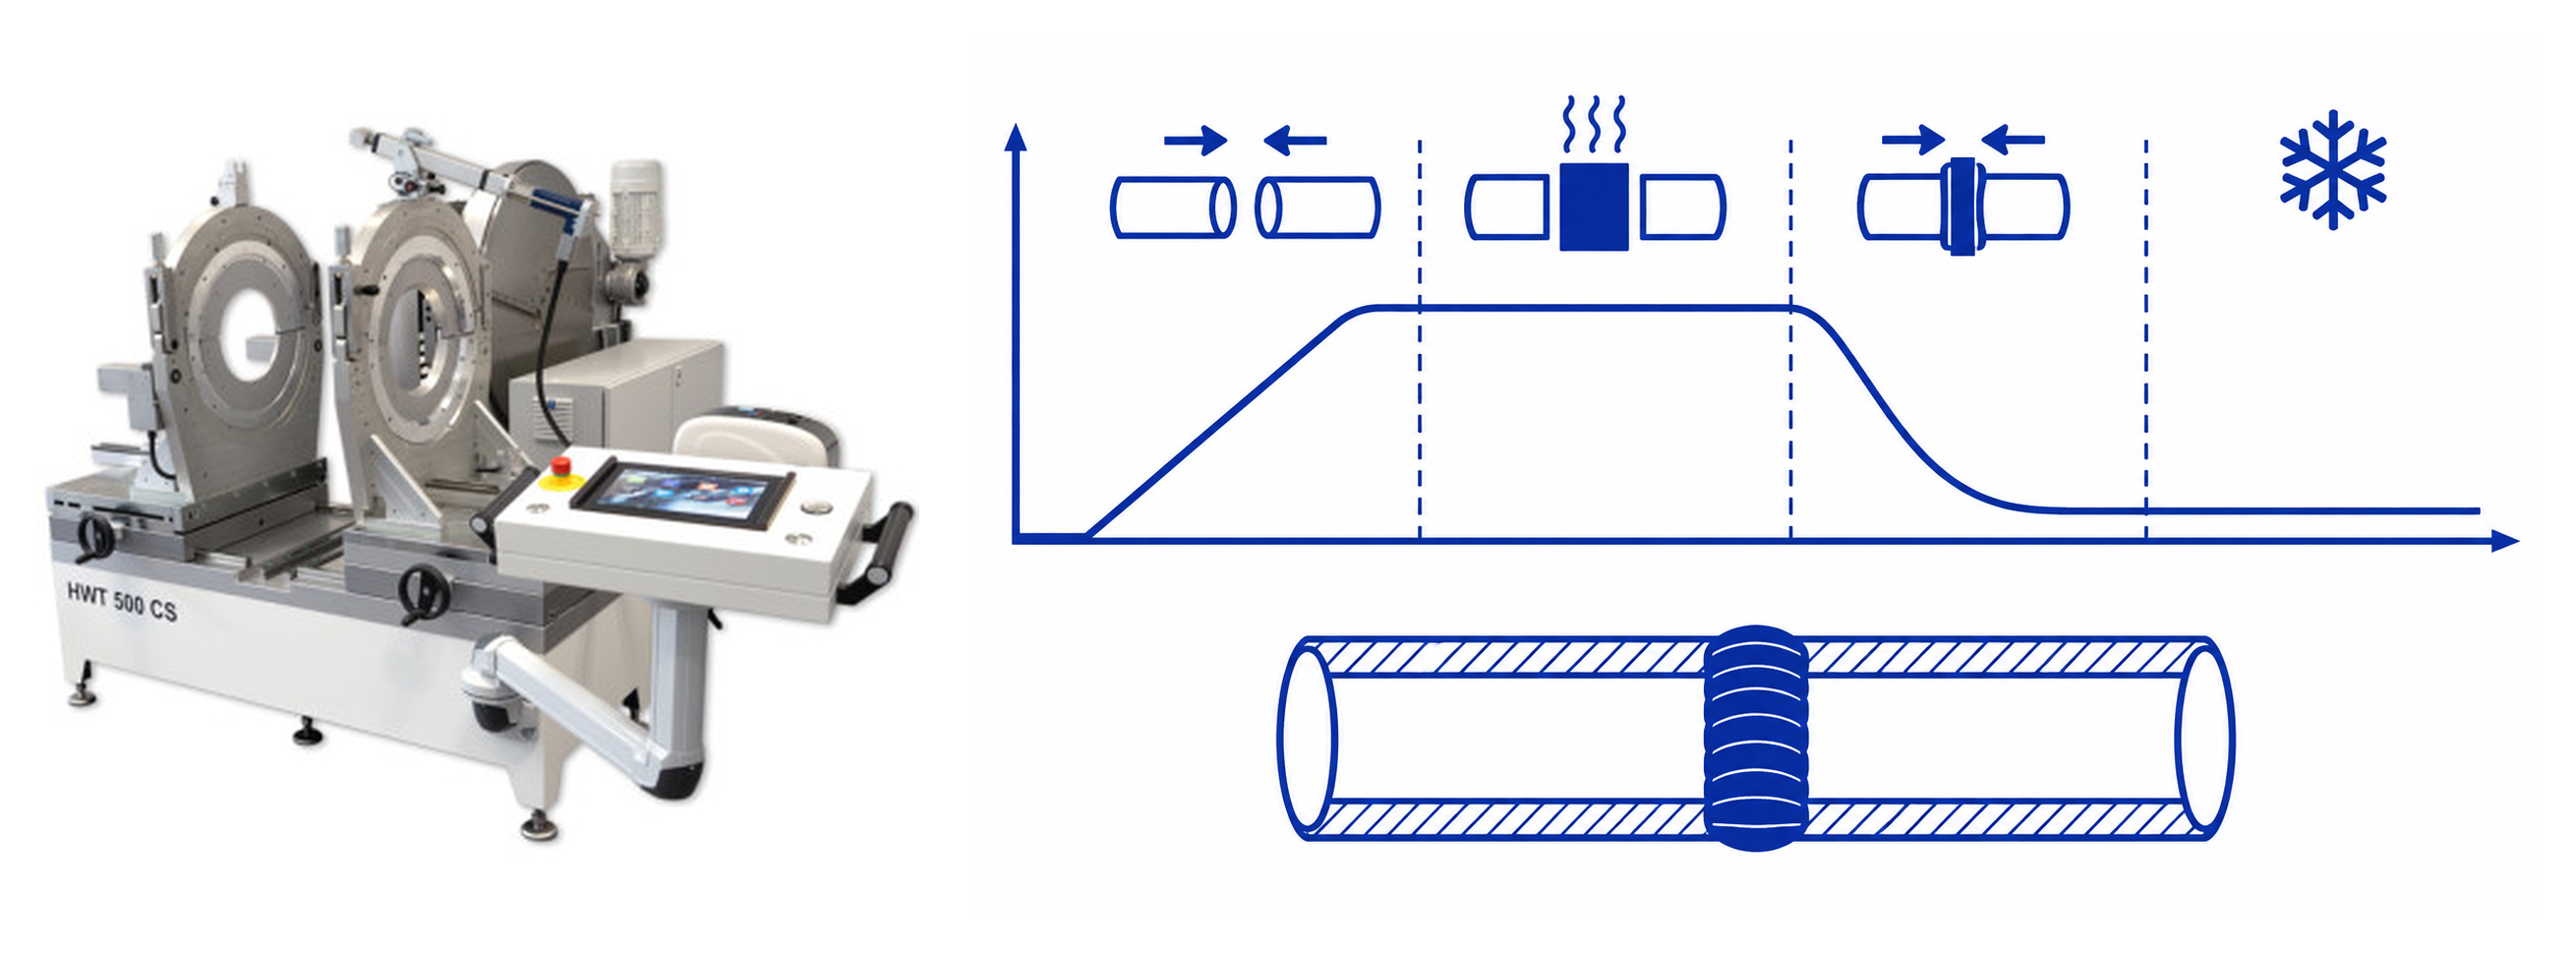
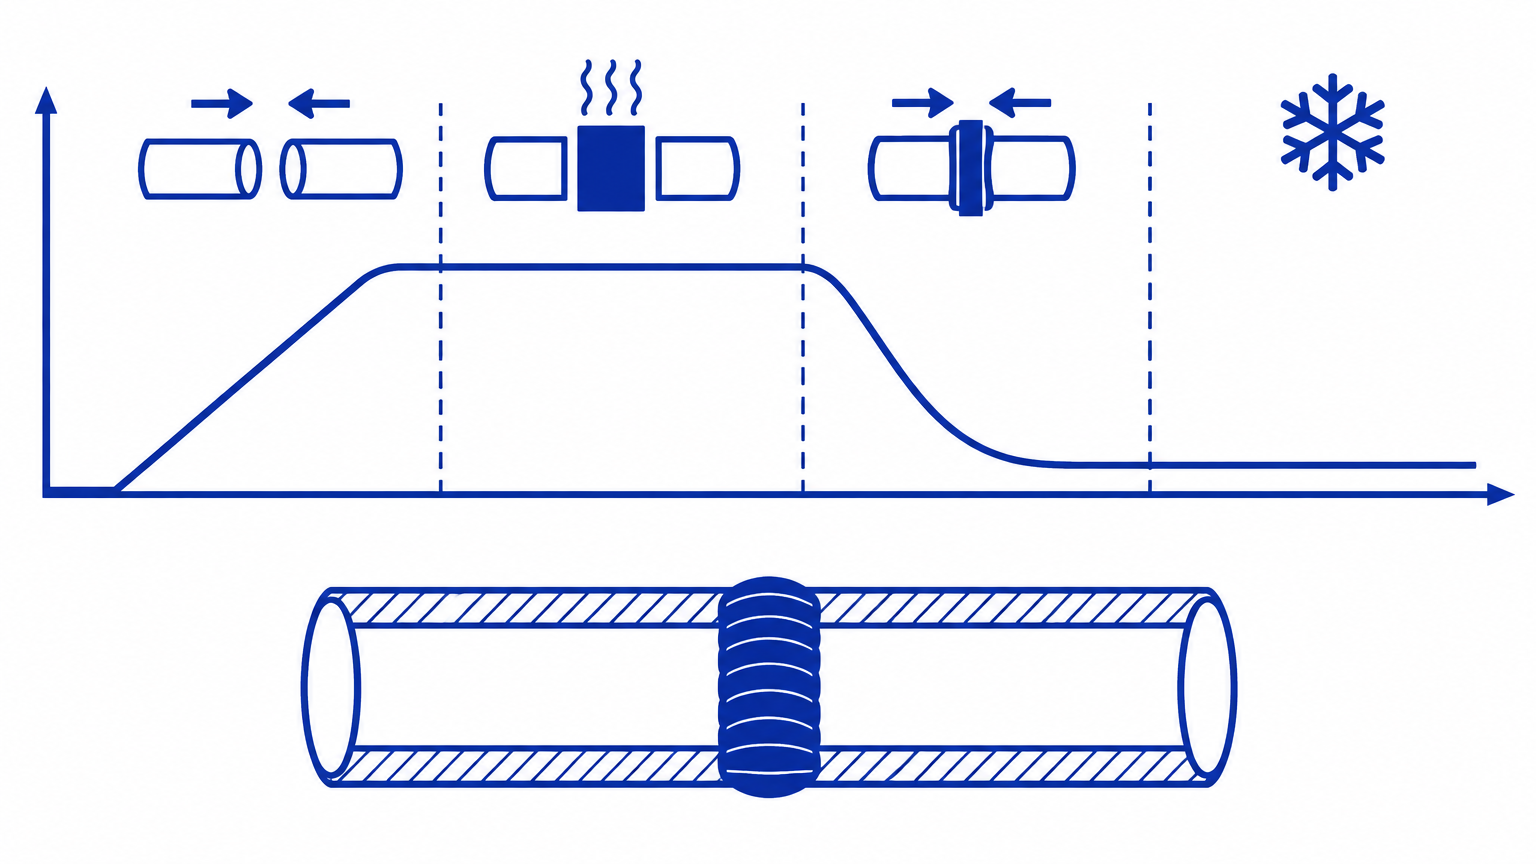
Sadurmetināšanā (bieži saukta par spoguļmetināšanu vai buttsvejsning) abi cauruļu gali tiek kausēti pret uzkarsētu metināšanas spoguli (karsēšanas elementu) kontrolētā spiedienā. Kad abi gali ir izveidojuši vienmērīgu kausējuma slāni un redzamu metinājuma valni (bead-up), spoguli izņem un caurules saspiež kopā, izveidojot vienu homogēnu savienojumu.
Metode aptver visu izmēru diapazonu: no maziem izmēriem zem Ø63 mm, kur to izmanto veidgabaliem un mazākiem cauruļvadiem, līdz ārkārtīgi lielām PE caurulēm ar diametru virs 4 metriem. Praksē to parasti izmanto ūdensapgādei, gāzes vadiem, kanalizācijai un ģeotermālajām iekārtām. Angļu valodā iekārtu ražotāji šo metodi sauc par butt welding vai butt fusion.
Četras fāzes saskaņā ar DVS 2207-1
1) Sagatavošana un nogriešana: Mazākus izmērus saīsina ar cauruļu šķērēm vai cauruļu griezēju, savukārt lielākus izmērus zāģē ar zāģi — griezumam parasti jābūt taisnleņķī (90 grādi) pret caurules asi, un caurules gals ir jāattīra no skaidām un jānotīra. Izgatavojot segmentētos līkumus, galus nogriež leņķī (slīpi), lai segmentus varētu savienot vēlamajā liekuma leņķī; prasība par galu ēvelēšanu sadurmetināšanas iekārtā attiecas uz jebkuru griezuma virzienu. Neatkarīgi no griešanas instrumenta cauruļu gali pirms pašas metināšanas procesa sākuma vienmēr tiek noēvelēti plakaniski sadurmetināšanas iekārtā (skatīt 2. punktu). Metināšanas plaknei jābūt tīrai un sausai, pretējā gadījumā pasliktinās kvalitāte. Cauruļu galiem jābūt ar vienādu diametru, SDR un sienas biezumu.
2) Iespīlēšana un plakanums: Caurules tiek iespīlētas spailēs, un gali tiek noēvelēti ar iekārtas ēveli (facing tool), lai abas metināšanas plaknes būtu pilnīgi plakanas un paralēlas — tas vienmēr notiek sadurmetināšanas iekārtā, arī tad, ja caurule jau ir nogriezta ar cauruļu šķērēm, cauruļu griezēju vai zāģi. Slodzei jābūt vienmērīgi sadalītai uz abiem galiem.
3) Kausēšana: Gali tiek piespiesti pie karsēšanas elementa parasti 200-220 grādu Celsija temperatūrā PE materiālam. Spiediena norise atbilst fāzēm saskaņā ar DVS 2207-1 vai iekārtas ražotāja tabulu: priekškarsēšana, uzkarsēšana zem spiediena, pārlikšanas laiks (spogulis tiek izņemts) un saspiešana.
4) Savienošana un dzesēšana: Šuve mierīgi dzestējas zem spiediena. Dzesēšanas laiku nedrīkst saīsināt, un cauruli drīkst noslogot vai pārvietot tikai tad, kad savienojums ir atdzisis. Pārāk agra pārvietošana ir klasiska kļūda.
Tipiskās kļūdas
Biežākie sliktas kvalitātes savienojumu cēloņi ir netīrumi vai mitrums uz metināšanas plaknes, nepareizs turēšanas laiks, pārāk zema apkārtējās vides temperatūra bez telts izmantošanas un savienojuma noslogošana pirms dzesēšanas pabeigšanas.
Vienkāršs pamatlikums: ja šaubāties par kvalitāti, pārgrieziet savienojumu un apskatiet valni. Vienmērīgs, simetrisks metinājuma valnis abās pusēs ir laba kvalitātes zīme. Savukārt liels, nevienmērīgs iekšējais valnis rada ūdens pretestību; skatiet pamācību par vaļņu noņēmējiem.
Datu reģistrēšana un kvalitātes nodrošināšana
Savienojuma kvalitāti nosaka spiediena norise četrās fāzēs, un tieši šo norisi mūsdienu sadurmetināšanas iekārtas reģistrē automātiski. CNC vadāma iekārta sekundes precizitātē reģistrē spiedienu, temperatūru un laiku, kā arī salīdzina tos ar DVS 2207-1 vai izvēlēto ražotāja tabulu. Ja procesā rodas novirzes, piemēram, nehermētiskas hidraulikas vai strāvas padeves pārtraukuma dēļ, savienojums tiek atzīmēts, lai to varētu pārbaudīt atkārtoti.
Datu reģistrēšana kalpo arī kā dokumentācija: reģistru ar spiediena norisi var eksportēt un apkopot visas iekārtas/objekta kvalitātes dokumentā, ko vairāki pasūtītāji un ekspluatācijas uzņēmumi pieprasa iepirkumos. Manuāla parametru pierakstīšana bieži vien rada kļūdas, savukārt iekārtas iebūvētais reģistrs nav atkarīgs no operatora atmiņas.
Datu reģistrēšana neaizstāj vizuālo pārbaudi: pārbaudiet redzamo metinājuma valni abās pusēs un veiciet parauga šuvi, kad tiek mainīta iekārta, materiāls vai komanda. Izlasiet pamācību par datu reģistrēšanu un kvalitātes nodrošināšanu visai dokumentācijas ķēdei.
Mazi izmēri uz lielām iekārtām: uzmanieties no spiediena precizitātes
Ja vēlaties metināt, piemēram, Ø50 mm uz sadurmetināšanas iekārtas, kas paredzēta Ø250 mm, par problēmu kļūst iekārtas pašpretestība (drag pressure, P0). P0 ir spiediens, kas nepieciešams, lai izkustinātu iekārtas ratiņus un iespīlēto cauruli — un uz lielas iekārtas ar spēcīgiem virzuļiem, caurules ripošanas pretestību un pašmasu vilkšanas spiediens ir liels, savukārt caurules metināšanas laukums (un līdz ar to nepieciešamais metināšanas spēks) ir mazs.
Konkrēti: metināšanas spiediens tiek aprēķināts kā 0,15 N/mm2 uz caurules gala virsmu. Priekš Ø50 SDR 11 gala virsma ir maza, un nepieciešamais metināšanas spēks var viegli būt tādā pašā lieluma kārtā kā iekārtas pašas P0 — vai kļūt mazāks. Ja P0 ir lielāks par aprēķināto metināšanas spiedienu, spiedienu nevar precīzi kontrolēt: caurule spiež pārāk spēcīgi, kausējums tiek izspiests un savienojums kļūst vājš. Tāpēc Holm & Holm nevar ieteikt veikt sadurmetināšanu, ja vilkšanas spiediens pārsniedz metināšanas spiedienu.
DVS 2207-1 turklāt nosaka prasību, ka spiediens visās fāzēs jānotur šaurās tolerancēs (piemēram, valņa veidošanā un savienošanā P1/P3 = 0,15 N/mm2 un uzkarsēšanā P2 = 0,01 N/mm2). Mazu gala virsmu gadījumā šīs pielaides atbilst ļoti mazām spēka atšķirībām, ko liela iekārta nespēj nodrošināt — ne manuāli, ne hidrauliski, ne ar CNC vadību. Spiediena precizitāte uz lielas iekārtas vienkārši ir pārāk rupja maziem cauruļu galiem.
Pamatlikums: izmantojiet iekārtu, kas nav pārāk liela konkrētajam uzdevumam. Mazākās hidrauliskās sadurmetināšanas iekārtas ir paredzētas caurulēm līdz Ø160 mm — ja metināt mazākus izmērus, tas jādara uz mazākas iekārtas, kur P0 ir mazs attiecībā pret metināšanas spiedienu. Kā galveno noteikumu mēs neiesakām metināt caurules, kuru izmērs ir mazāks par aptuveni trešdaļu no iekārtas maksimālās jaudas, ja no tā var izvairīties — pat ja iekārtai ir pieejami redukcijas ieliktņi: tāpēc uz Ø500 mm iekārtas mēs neiesakām metināt caurules, kas mazākas par Ø200 mm. Robeža nedaudz mainās atkarībā no caurules sienas biezuma: jo biezāka siena, jo mazāku izmēru var metināt. Ja iekārta ir pārāk liela uzdevumam, tas ir arī nepraktiski: tā ir smaga pārvietošanai, patērē daudz enerģijas un apgrūtina darba gaitu. Vienmēr mēriet P0 (vilkšanas spiedienu) katram savienojumam — to var nolasīt vai ievadīt metināšanas tabulas izvēlnē, kas brīdina, ja vilkšanas spiediens kļūst pārāk augsts.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Pārbaudes lapa: palaišana un kontrole
PE, PP un PVDF. Parametri saskaņā ar DVS 2207-1 un ražotāja tabulu.
Pirms darba sākšanas
- Iekārta ir kalibrēta un sildelementa temperatūra ir pārbaudīta ar ārējo mērierīci.
- Gala frēze ir asa, un spīļu komplekts atbilst diametram.
- Pārbīdīšanas spiediens P0 ir izmērīts un ievadīts, un caurule veido vismaz aptuveni trešdaļu no iekārtas jaudas.
- Caurule un fittings ir no tā paša materiāla, ar to pašu SDR un sienas biezumu.
- Aukstuma, lietus vai vēja gadījumā: ir uzstādīta telts un aizsargsiena.
Pirmais savienojums (paraugs)
- Parauga savienojums tiek veikts ar tādiem pašiem parametriem kā ražošanā.
- Metināmās virsmas pēc gala frēzēšanas ir tīras, sausas un pilnīgi plakanas.
- Metinājuma valnītis ir vienmērīgs un simetrisks abās pusēs.
- Pārslēgšanas laiks ir ievērots, un spogulis ir pilnībā izvirzīts no metināšanas zonas.
Pie katra savienojuma
- Diametrs, SDR un materiāls iekārtā ir apstiprināts.
- Spiediens un laiki atbilst DVS 2207-1 vai ražotāja tabulai.
- Detaļas tiek turētas nekustīgi, līdz beidzas dzesēšanas laiks, un savienojums līdz tam netiek pārvietots.
Pēc savienošanas
- Žurnāls vai PDF fails ir saglabāts ar diametru, spiedienu un laikiem.
- Metinājuma valnītis ir vizuāli pārbaudīts, un defekti ir atzīmēti nomaiņai.
- Mainot materiālu, iekārtu vai maiņu, tiek ņemts jauns paraugs.