
Schweißverfahren
Stumpfschweißen von PE-Rohren: Heizelement-Stumpfschweißen Schritt für Schritt
Das Standardverfahren für Rohrverbindungen bei PE-Rohren ab Ø63, auch bekannt als Stumpfschweißen. Lies mehr über die vier Phasen und die Parameter, die darüber entscheiden, ob die Verbindung 50 Jahre hält.
Alle Schweißverfahren in der Übersicht anzeigen
Funktionsweise des Verfahrens
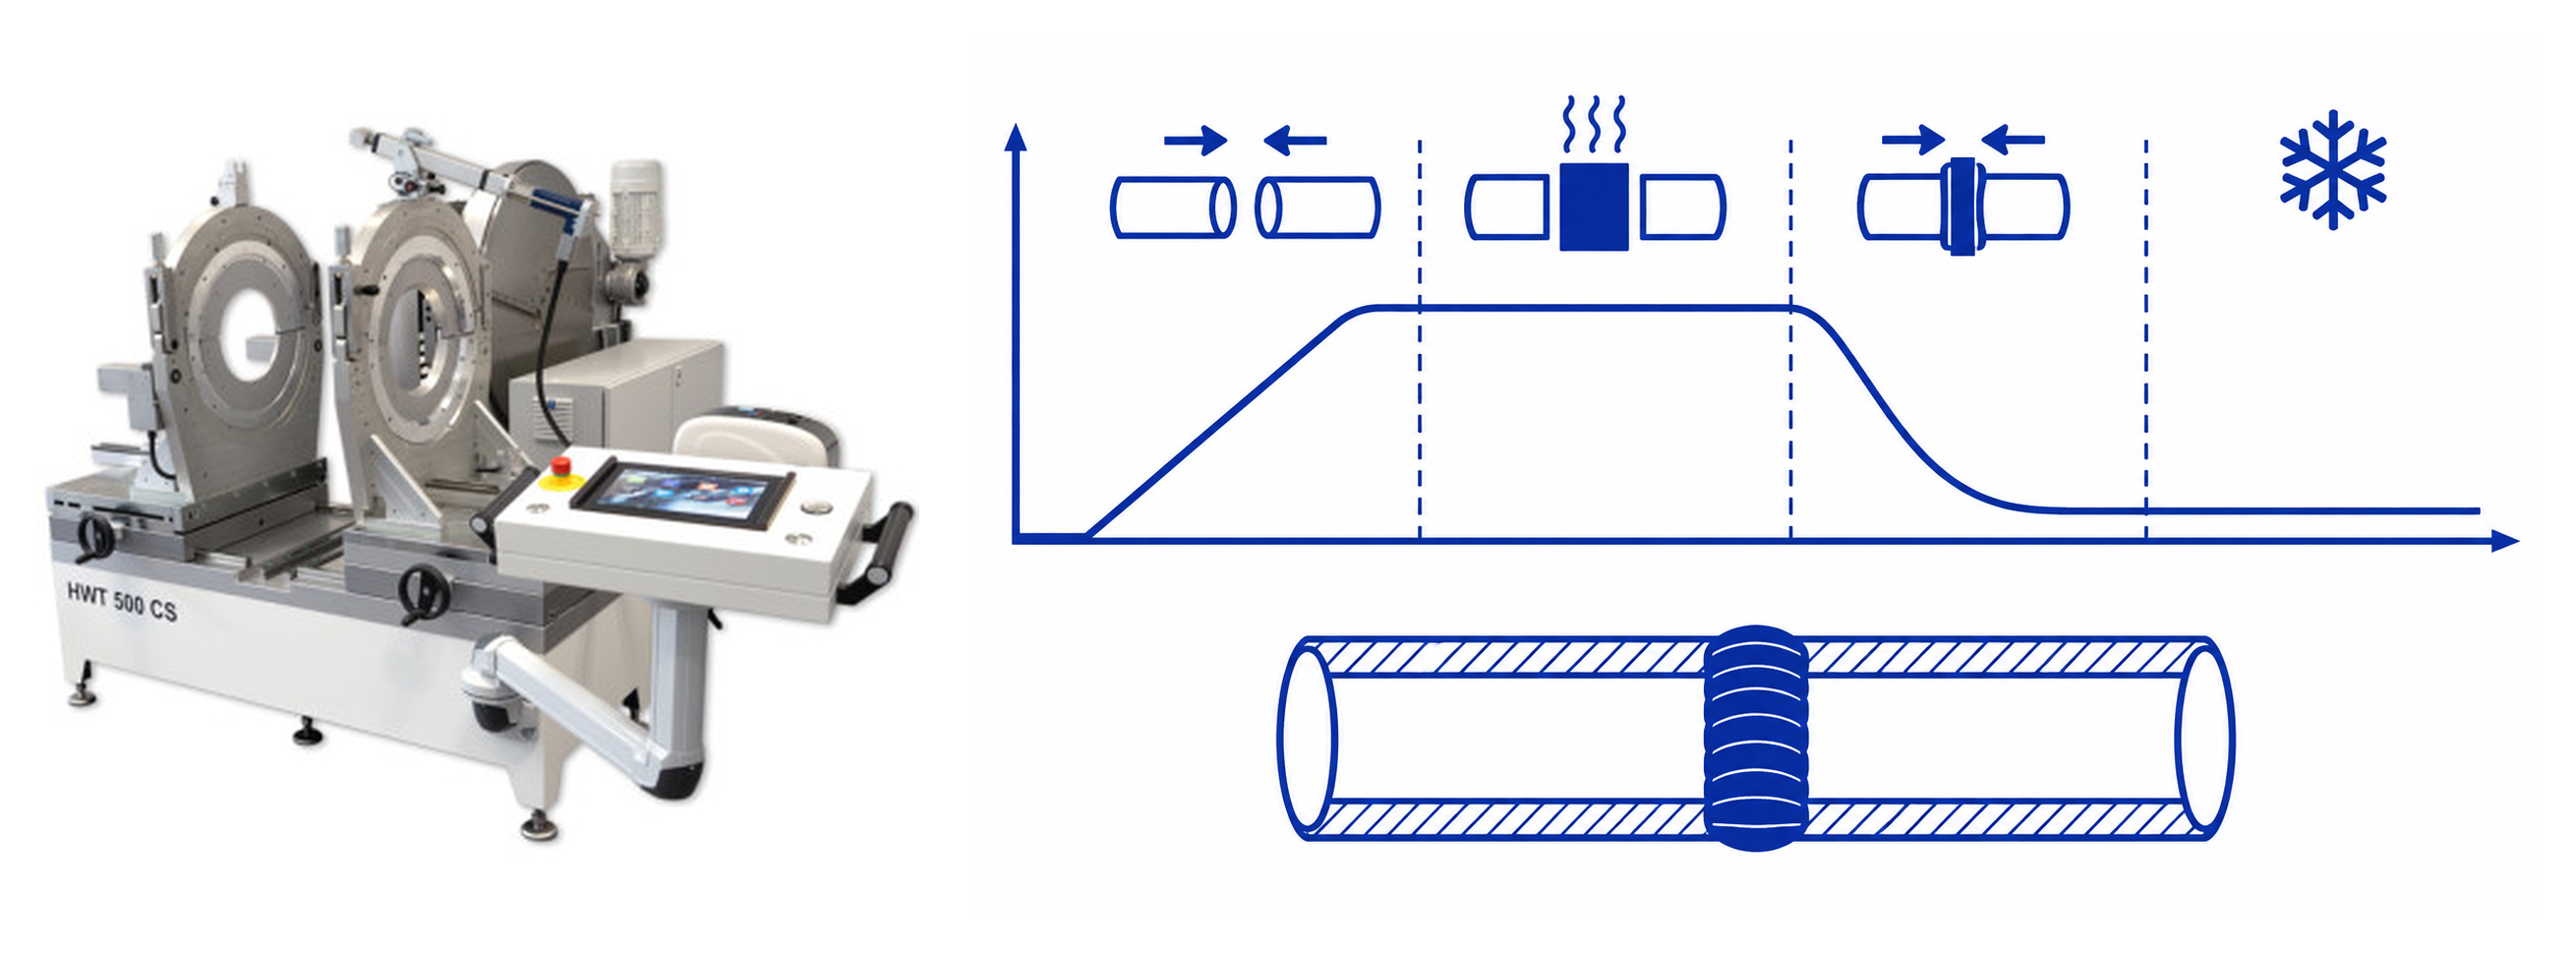
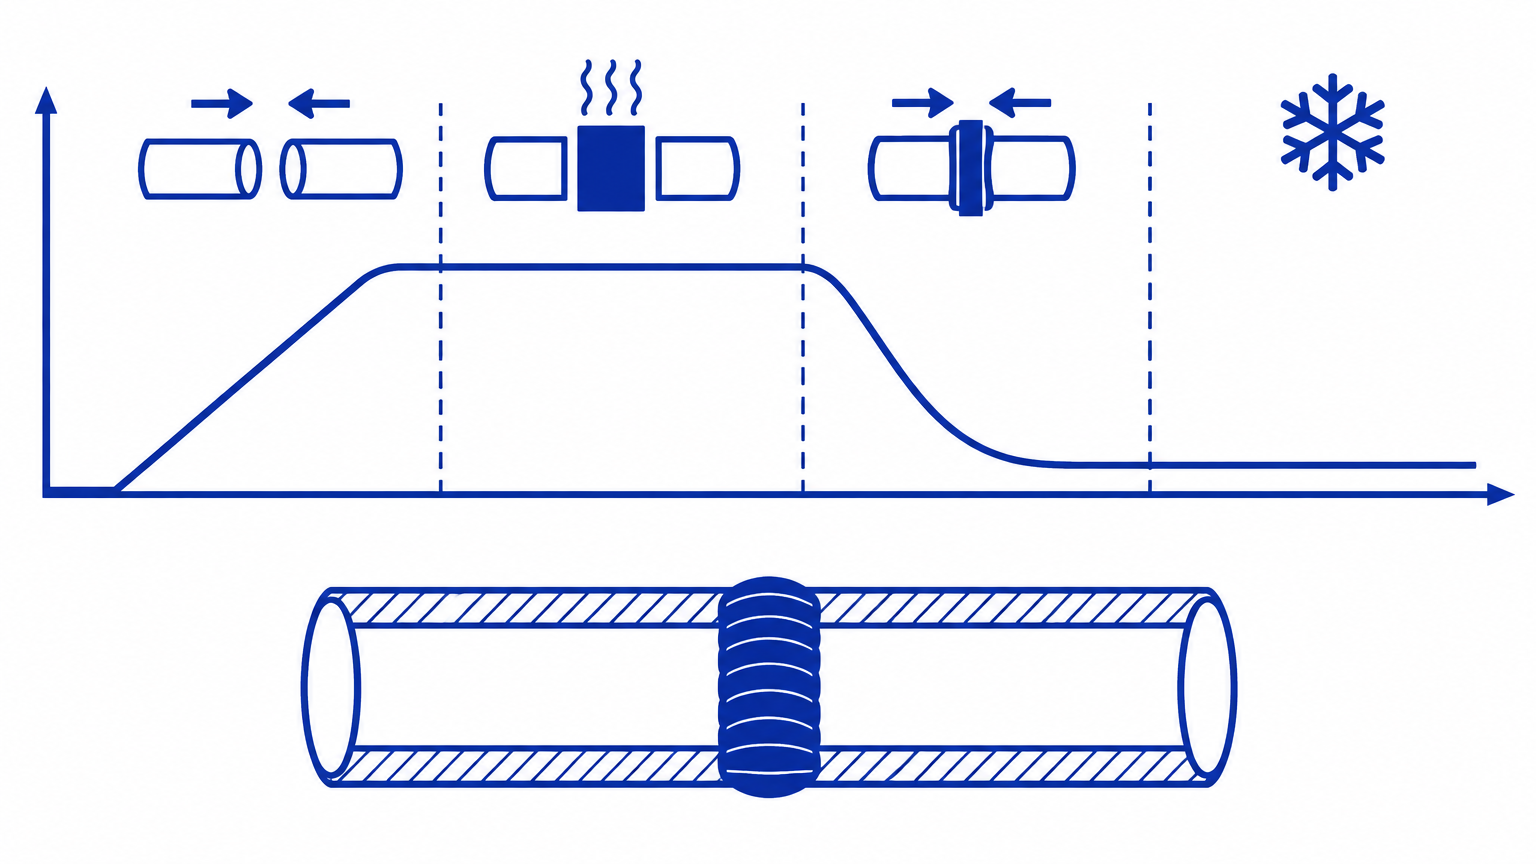
Beim Stumpfschweißen (auch Heizelement- oder Spiegelschweißen genannt) werden die beiden Rohrenden unter kontrolliertem Druck gegen eine beheizte Schweißplatte (Heizelement) geschmolzen. Sobald an beiden Enden eine gleichmäßige Schmelzeschicht und ein sichtbarer Wulst (Wulstaufbau) entstanden sind, wird die Platte herausgenommen und die Rohre werden zu einer homogenen Verbindung zusammengepresst.
Das Verfahren eignet sich gut für PE-Rohre ab ca. Ø63 und wird typischerweise für Wasserhauptleitungen, Gasfernleitungen, Abwasserkanäle und Geothermieanlagen eingesetzt. Maschinenhersteller bezeichnen das Verfahren als Stumpfschweißen (Butt Welding oder Butt Fusion).
Die vier Phasen nach DVS 2207-1
1) Vorbereitung: Die Rohre werden rechtwinklig abgeschnitten, entgratet und gereinigt. Die Schweißebene muss sauber und trocken sein, andernfalls leidet die Qualität. Die Rohrenden müssen denselben Durchmesser, dasselbe SDR-Verhältnis und dieselbe Wandstärke aufweisen.
2) Einspannen und Planhobeln: Die Rohre werden eingespannt und die Enden mit dem Hobel der Maschine plangehobelt. Die Last muss gleichmäßig auf beide Enden verteilt sein.
3) Anwärmen: Die Rohrenden werden an das Heizelement gedrückt, bei PE typischerweise bei 200–220 °C. Der Druckverlauf folgt den Phasen nach DVS 2207-1 oder der Tabelle des Maschinenherstellers: Anwärmen, Wärmeeinbringen unter Druck, Umstellzeit (die Platte wird herausgezogen) und Fügedruck.
4) Fügen und Abkühlen: Die Verbindung kühlt unter Druck langsam ab. Die Abkühlzeit darf keinesfalls verkürzt werden, und das Rohr darf erst im abgekühlten Zustand belastet oder bewegt werden. Ein zu frühes Bewegen ist ein klassischer Fehler.
Typische Fehler
Die häufigsten Ursachen für mangelhafte Verbindungen sind Schmutz oder Feuchtigkeit auf der Schweißebene, falsche Anwärmzeit, niedrige Umgebungstemperaturen ohne Zelt sowie eine Belastung der Verbindung vor Abschluss der Abkühlung.
Eine einfache Faustregel: Schneide die Verbindung im Zweifelsfall hinsichtlich der Qualität in der Mitte durch und begutachte den Schweißwulst. Ein gleichmäßiger, symmetrischer Schweißwulst auf beiden Seiten ist ein guter Qualitätsindikator. Ein großer, ungleichmäßiger Wulst auf der Innenseite erhöht jedoch den Strömungswiderstand – siehe hierzu den Leitfaden zu Schweißwulstentfernern.
Datenprotokollierung und Qualitätssicherung
Die Verbindungsqualität wird durch den Druckverlauf in den vier Phasen bestimmt, und genau diesen protokollieren moderne Heizelement-Stumpfschweißmaschinen vollautomatisch. Eine CNC-gesteuerte Maschine zeichnet Druck, Temperatur und Zeit sekundengenau auf und gleicht diese mit der DVS 2207-1 oder der ausgewählten Herstellertabelle ab. Weicht der Ablauf ab – beispielsweise aufgrund eines Hydraulikölverlusts oder eines Stromausfalls –, wird die Verbindung für eine Nachprüfung markiert.
Die Datenprotokollierung dient gleichzeitig als Dokumentation: Das Protokoll mit dem Schweißdiagramm kann exportiert und zu einem Qualitätsnachweis für das gesamte Projekt zusammengefügt werden, was von Auftraggebern und Netzbetreibern in Ausschreibungen zunehmend gefordert wird. Die manuelle Erfassung von Parametern ist fehleranfällig, wohingegen das maschineneigene Protokoll unabhängig vom Gedächtnis des Bedieners arbeitet.
Die Datenprotokollierung ersetzt jedoch nicht das eigene Auge: Inspiziere den sichtbaren Schweißwulst auf beiden Seiten und führe Probeschweißungen durch, sobald die Maschine, das Material oder das Team gewechselt wird. Lies den Leitfaden zur Datenprotokollierung und Qualitätssicherung für die lückenlose Dokumentationskette.
Typiske fejl
De hyppigste årsager til dårlige samlinger er snavs eller fugt på svejseplanen, forkert spændetid, for lav omgivelsestemperatur uden telt, og at samlingen belastes før afkølingen er færdig.
En simpel tommelfingerregel: Er du i tvivl om kvaliteten, så klip samlingen over og se på vulsten. En jævn, symmetrisk svejsevulst på begge sider er et godt kvalitetstegn. En stor, ujævn vulst indvendigt giver til gengæld vandmodstand, se guiden om vulstfjernere.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Checkliste: Inbetriebnahme und Kontrolle
PE, PP und PVDF. Parameter nach DVS 2207-1 und Herstellertabelle.
Vor Inbetriebnahme
- Die Maschine ist kalibriert und die Heizelementtemperatur wurde mit einem externen Messgerät überprüft.
- Der Hobel ist scharf und die Spannzeuge passen zum Durchmesser.
- Der Schleppdruck P0 ist gemessen und eingegeben, und das Rohr macht mindestens ca. ein Drittel der Maschinenkapazität aus.
- Rohr und Formteil bestehen aus demselben Material und haben dieselbe SDR und Wanddicke.
- Bei Kälte, Regen oder Wind: Zelt und Abschirmung sind aufgebaut.
Erste Verbindung (Probe)
- Die Probeverbindung wird mit denselben Parametern wie die Produktion gefahren.
- Die Schweißflächen sind sauber, trocken und nach dem Hobeln vollkommen plan.
- Die Schweißwulst ist gleichmäßig und symmetrisch auf beiden Seiten.
- Die Umstellzeit wurde eingehalten und das Heizelement ist vollständig aus dem Bereich gefahren.
Bei jeder Verbindung
- Durchmesser, SDR und Material sind an der Maschine bestätigt.
- Druck und Zeiten entsprechen DVS 2207-1 oder der Herstellertabelle.
- Die Werkstücke werden stillgehalten, bis die Abkühlzeit abgelaufen ist, und die Verbindung wird vorher nicht bewegt.
Nach der Verbindung
- Protokoll oder PDF ist mit Durchmesser, Druck und Zeiten gespeichert.
- Die Schweißwulst wurde visuell kontrolliert und Fehler sind zum Austausch markiert.
- Eine neue Probe wurde bei Material-, Maschinen- oder Schichtwechsel genommen.