
Suðuaðferðir
Stofsuðu (speglsuðu) á PE-rörum: Hitaviðnámssoð skref fyrir skref
Staðalaðferðin fyrir samskeyti í PE-rörum – frá mjög smáum þvermálum upp í rör yfir 4 metra – einnig kölluð butt welding eða butt fusion. Lestu um þrjú/fjögur skrefin og breyturnar sem ráða því hvort samskeytin haldi í 200 ár.
Se alle svejsemetoder i oversigten
Hvernig aðferðin virkar
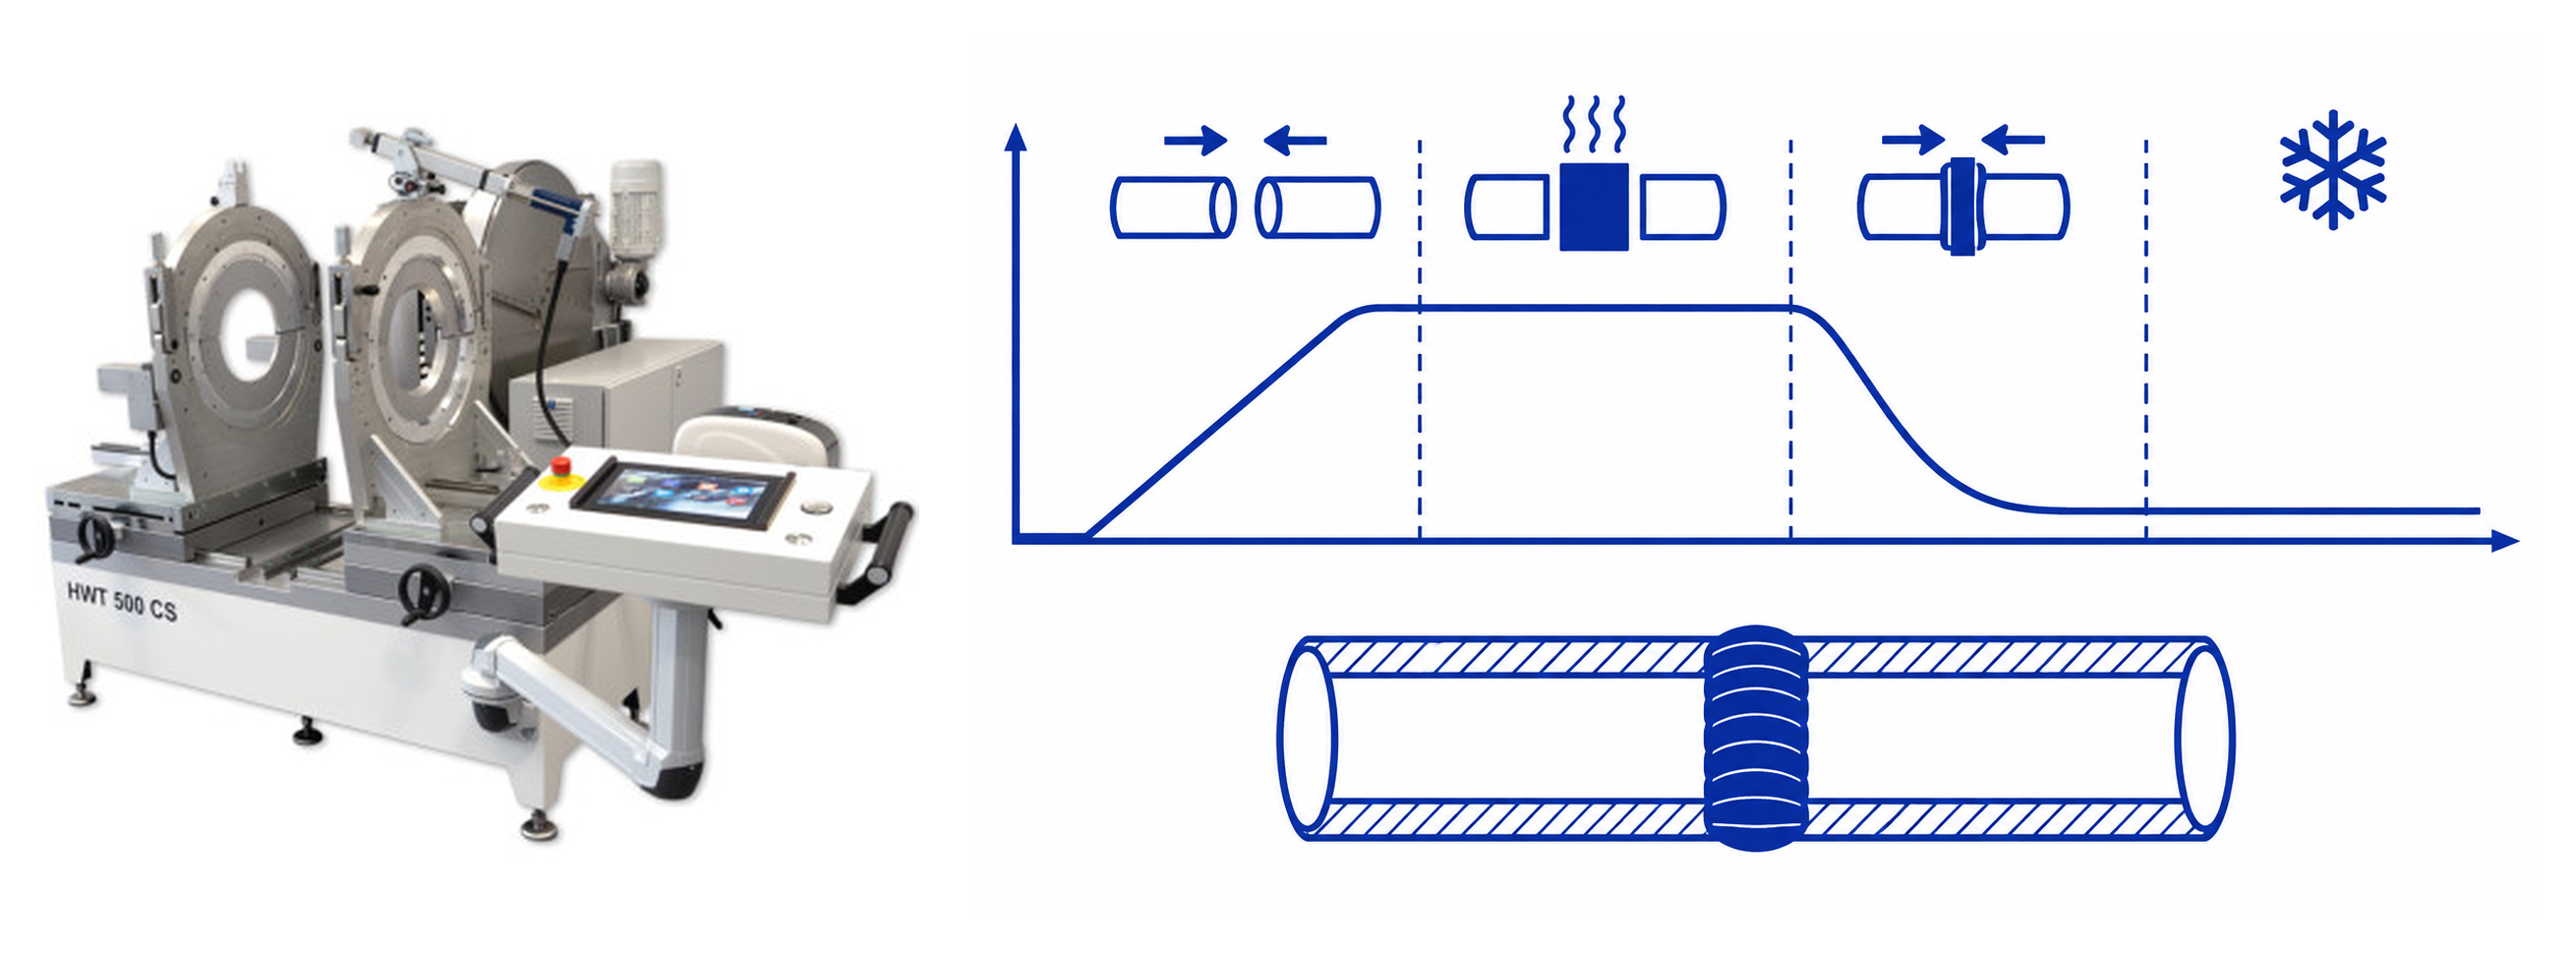
Við stofsuðu (oft kölluð speglsuðu eða stuksuðu) eru endar röranna bræddir saman að upphituðum suðuspegli (hitaviðnámi) undir stýrðum þrýstingi. Þegar báðir endar hafa myndað jafna bráð og sýnilega suðubulsu (bead-up), er spegilinn fjarlægður og rörunum þrýst saman í eina einsstæða heild.
Aðferðin nær yfir allt stærðarsviðið: frá litlum þvermálum undir Ø63 mm, þar sem hún er notuð í kringum festingar og smærri lagnir, upp í mjög stór PE-rör með þvermál yfir 4 metra. Í framkvæmdinni er hún almennt notuð við vatnsveitur, gaslagnir, frárennsli og jarðhitakerfi. Á ensku kalla vélaframleiðendur aðferðina butt welding eða butt fusion.
Stofsuða er einnig notuð fyrir PP, PVDF og PVC-U, en breyturnar fylgja staðli hvers efnis: PE samkvæmt DVS 2207-1, PP samkvæmt DVS 2207-11 og PVC-U samkvæmt DVS 2207-12. PVC-U hefur lægra hitastig hitaviðnáms og mun þrengri glugga, sjá stofsuðu á PVC.
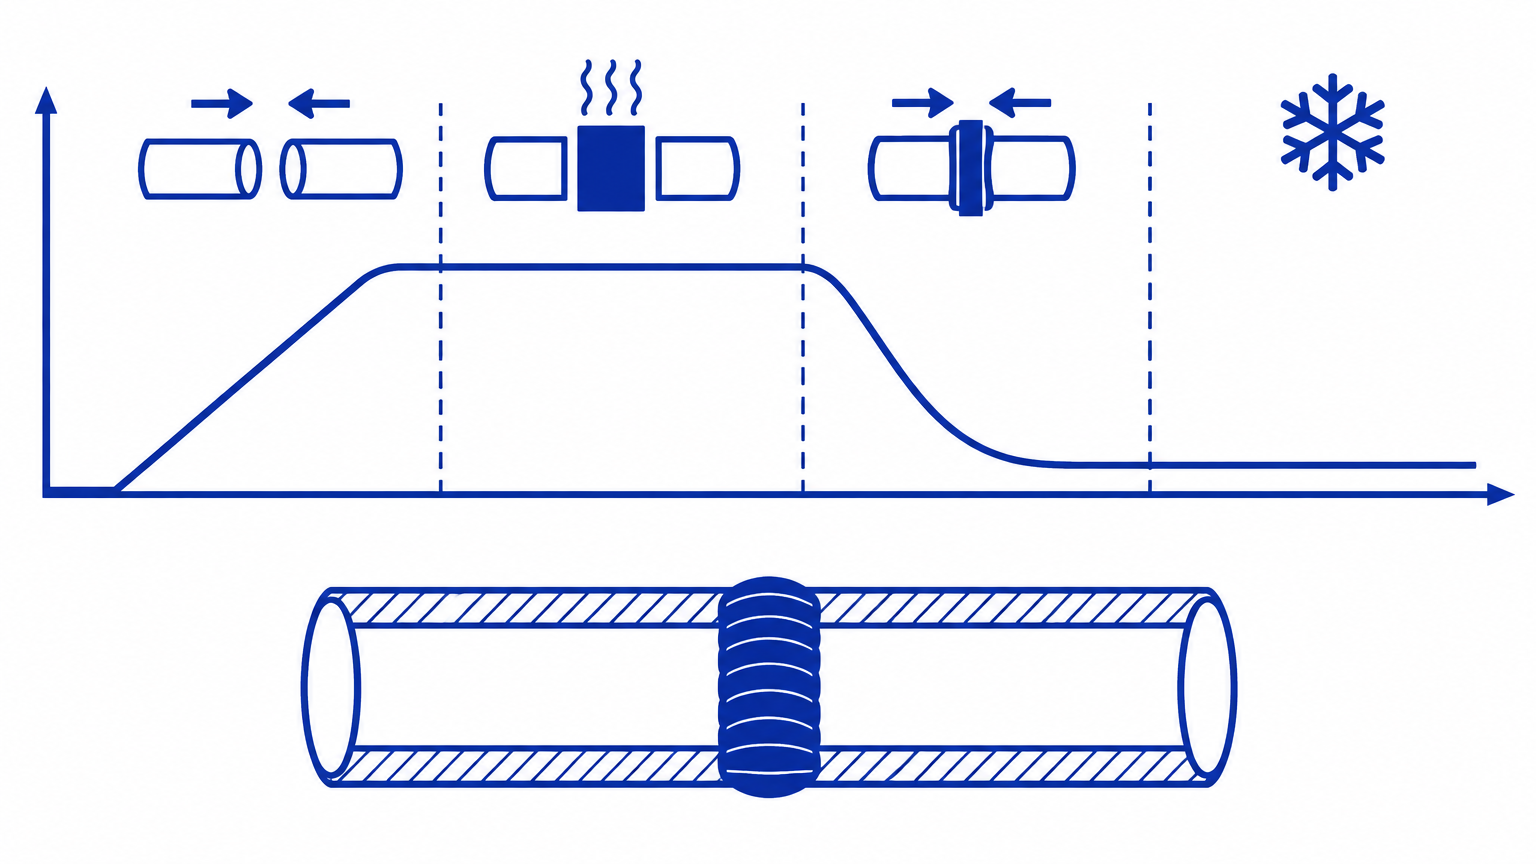
Fjórir fasar samkvæmt DVS 2207-1
1) Undirbúningur og stytting: Smærri þvermál eru stytt með röraskærum eða röraskera, en stærri þvermál eru skorin með sög – skurðurinn þarf að jafnaði að vera hornréttur (90 gráður) á ás rörsins og rörsendinn afburaður og hreinsaður. Við gerð hlutfallsbeygja eru endarnir skornir á ská í staðinn, þannig að hægt sé að setja hlutana saman í viðkomandi beygjuhorn; kröfan umplanheflun í stofsuðuvélinni gildir óháð skurðstefnunni. Óháð skurðaráhöldum eru rörsendarnir ávallt planheflaður sléttir í stofsuðuvélinni áður en sjálft suðuferlið hefst (sjá lið 2). Suðuflöturinn verður að vera hreinn og þurr, annars fellur gæðin. Rörsendarnir verða að hafa sömu þvermál, SDR og veggþykkt.
2) Spenna og sléttleiki: Rörin eru spennt í klemmurnar og endarnir planheflaðir með planhefli vélarinnar (facing tool) þannig að báðir suðufletirnir séu fullkomlega sléttir og samsíða – þetta gerist ávallt í stofsuðuvélinni, jafnvel þegar rörinu hefur þegar verið stytt með röraskærum, röraskera eða sög. Álaginu skal dreifa jafnt á beide enda.
3) Bræðsla: Endarnir mætast við hitaviðnámið við dæmigerð 200-220 gráður á Celsíus fyrir PE. Þrýstiferillinn fylgir áföngum DVS 2207-1 eða framleiðendatöflu vélarinnar: forhitun, upphitun undir þrýstingi, umbreytingartími (spegilinn dreginn út) og samþjöppun.
4) Samsetning og kæling: Samskeytið kólnar rólega undir þrýstingi. Kælitímanum má ekki fresta og rörið má ekki bera eða hreyfa fyrr en samskeytið er kalt. Of snemmbúin hreyfing er dæmigerð villa.
Af hverju að fjarlægja bulsuna?
Stofsuða skilur eftir perlu (bulsu) á innri hlið rörsins. Í vatnsveitum og iðnaðarlögnum getur bulsan valdið þrýstingsfalli, söfnun agna og vandamálum við hreinsun lagnarinnar (pigging).
Bulsufjarlægingartæki skera eða rúlla bulsunni af að innan án þess að skaða rörhlutann. Verkfærið er valið eftir rörþvermáli og rörtegund.
Veldu rétta tækið
Fyrir rör frá ca. Ø90 og upp úr eru til vélrænar bulsufjarlægingartæki sem eru dregin eða keyrð í gegnum rörið. Fyrir minni þvermál eru til einfaldar skafa- og hnífalausnir.
Eftir fjarlægingu er innri hliðin skoðuð sjónrænt. Ef um rispur eða skábrúnir er að ræða er tækið ranglega stillt og samskeytin geta í versta falli verið veikt.
Dæmigerðar villur
Algengustu orsakir lélegra samskeyta eru óhreinindi eða raki á suðufletinum, rangur spennutími, of lágt umhverfishitastig án tjalda og að samskeytin séu hlaðin áður en kælingunni er lokið.
Einföld þumalfingursregla: Ef þú ert í vafa um gæðin skaltu klippa samskeytin yfir og skoða bulsuna. Jöfn, samhverf suðubulsa á báðum hliðum er góð vísbending um gæði. Stór, ójöfn bulsa að innan veldur aftur á móti vatnsviðnámi, sjá leiðbeiningar um bulsufjarlægingartæki.
Gagnaskráning og gæðatrygging
Gæði samskeytanna ráðast af þrýstiferlinum í gegnum þessa fjóra áfanga, og einmitt þennan feril skrá nútíma stofsuðuvélar sjálfkrafa. CNC-stýrð vél heldur utan um þrýsting, hitastig og tíma sekúndu fyrir sekúndu og bera saman við DVS 2207-1 eða valda framleiðendatöflu. Ef ferillinn vikur út af, t.d. vegna leka í vökva eða rafmagnsleysis, er samskeytið merkt þannig að hægt sé að yfirfara það.
Gagnaskráningin er jafnframt skjalið: Skráin með þrýstiferlinum er hægt að flytja út og safna saman í gæðaskjal fyrir allt kerfið, sem margir verkkaupar og rekstraraðilar krefjast í útboðum. Handvirk skráning breyta mistakast oft, en eigin skrá vélarinnar er öruggari en minni stjórnandans.
Gagnaskráning kemur ekki í stað augna: Kannaðu sýnilega suðubulsuna á báðum hliðum og gerðu prufusaum þegar vélin, efnið eða teymið skiptist. Lestu leiðbeiningar um gagnaskráningu og gæðatryggingu fyrir alla skjalakeðjuna.
Smá þvermál á stórum vélum: gættu að þrýstingsnákvæmni
Ef þú vilt suða t.d. Ø50 mm á stofsuðuvél fyrir Ø250 mm verður eiginmótstaða vélarinnar (drag pressure, P0) vandamálið. P0 er sá þrýstingur sem getur nákvæmlega hreyft vagnana og spennta rörið – og á stórri vél með öflugum stimplum, rúllumótstöðu rörsins og eiginþyngd er sleðaþrýstingurinn mikill, á meðan suðuflötur rörsins (og þar með krafist suðukraftur) er lítill.
Skýrt dæmi: suðuþrýstingurinn er reiknaður sem 0,15 N/mm2 á endafleti rörsins. Á Ø50 SDR 11 er endafletinn lítill og suðukrafturinn sem þarf getur auðveldlega lent í sömu stærðargráðu og P0 vélarinnar – eða orðið minni. Ef P0 er stærri en reiknaður suðuþrýstingur er ekki hægt að stýra þrýstingnum nákvæmlega: rörið þrýstir of fast, bráðin þrýstist út og samskeytin verða veik. Þess vegna getur Holm & Holm ekki mælt með því að framkvæma stofsuðu þegar sleðaþrýstingurinn fer yfir suðuþrýstinginn.
DVS 2207-1 gerir þar að auki kröfu um að þrýstingurinn geti haldist innan þröngra vikmarka í öllum áföngum (t.d. bulsumyndun og þjöppun P1/P3 = 0,15 N/mm2 og forhitun P2 = 0,01 N/mm2). Við litla endaflata samsvara þessi vikmörk mjög litlum kraftsmun sem stór vél getur ekki fylgt – hvorki handvirk, vökvastýrð né CNC-stýrð. Þrýstingsnákvæmni á stórri vél er einfaldlega of gróf fyrir litla rörsenda.
Þumalfingursregla: notaðu vél sem er ekki of stór fyrir verkefnið. Minnstu vökvastýrðu stofsuðuvélarnar eru ætlaðar fyrir rör allt að Ø160 mm – ef þú suður minni þvermál verður það að fara fram á minni vél þar sem P0 er lítill miðað við suðuþrýstinginn. Að jafnaði mælum við ekki með að suða rör undir ca. þriðjungi af hámarksafkastagetu vélarinnar ef hægt er að komast hjá því – jafnvel þótt til séu minnkunarstykki fyrir vélina: á Ø500 mm vél mælum við því ekki með suðu á rörum undir Ø200 mm. Mörkin ráðast nokkuð af veggþykkt rörsins: því þykkari veggþykkt, því minni þvermál er hægt að suða. Ef vélin er of stór fyrir verkefnið er hún líka óhentug: hún er þung í flutningi, orkufrek og flækir vinnuflæðið. Mældu ávallt P0 (sleðaþrýstinginn) við hverja samskeyti – það er hægt að lesa af eða slá inn í suðutöfluvalið, sem varar við ef sleðaþrýstingurinn verður of hár.
Ef suða á að fara fram í mjög smáum þvermálum er oft betra að nota aðra aðferð en stofsuðu: muffusuða / muffsvejsning er einmitt hönnuð fyrir rör frá Ø20 upp í ca. Ø125, þar sem verkfærið er auðvelt að stýra og þrýstinginn þarf ekki að reikna út yfir stóran sleða.
Ef þú ert að fást við PVC-U gilda önnur skilyrði: lægra hitastig hitaviðnáms, stuttur skiptitími og útsog. Lestu hvernig í stofsuðu á PVC.
Gátlisti: gangsetning og eftirlit
PE, PP og PVDF. Breytur samkvæmt DVS 2207-1 og töflu framleiðanda.
Fyrir gangsetningu
- Vélin er kúrðuð og hitastig hitara hefur verið athugað með utanaðkomandi mæli.
- Plansögin er beitt og klemmusettið passar við þvermálið.
- Slæpuþrýstingurinn P0 hefur verið mældur og sleginn inn, og pípan er að minnsta kosti um þriðjungur af afkastagetu vélarinnar.
- Pípa og mátun eru úr sama efni, SDR og veggþykkt.
- Við kulda, rigningu eða vind: tjald og hlífðarveggur hafa verið sett upp.
Fyrsta samsetning (sýnishorn)
- Prófunarsamskeytin eru keyrð með sömu breytum og framleiðslan.
- Suðufletirnir eru hreinar, þurrir og fullkomlega flatir eftir sléttun.
- Suðukverkin er jöfn og samhverf á báðum hliðum.
- Umstillingartímanum hefur verið fylgt og spegillinn er algjörlega kominn út úr ferlinum.
Við hverja samsetningu
- Þvermál, SDR og efni hafa verið staðfest á vélinni.
- Þrýstingur og tímar fylgja DVS 2207-1 eða töflu framleiðanda.
- Hlutunum er haldið kyrrum þar til kælitími er liðinn og samsetningin er ekki færð fyrr en þá.
Eftir samsetningu
- Annáll eða PDF er vistað með þvermáli, þrýstingi og tímum.
- Suðukverkin hefur verið sjónrænt skoðuð og villur merktar til skiptis.
- Ný sýni eru tekin við efnis-, vél- eða vaktaskipti.