
Методи зварювання
Стикове зварювання PE-труб: зварювання дзеркалом крок за кроком
Стандартний метод з’єднань PE-труб від Ø63 і вище, також відомий як стикове зварювання. Читайте про чотири фази та параметри, що визначають, чи прослужить з’єднання 50 років.
Переглянути всі методи зварювання в огляді
Як працює метод
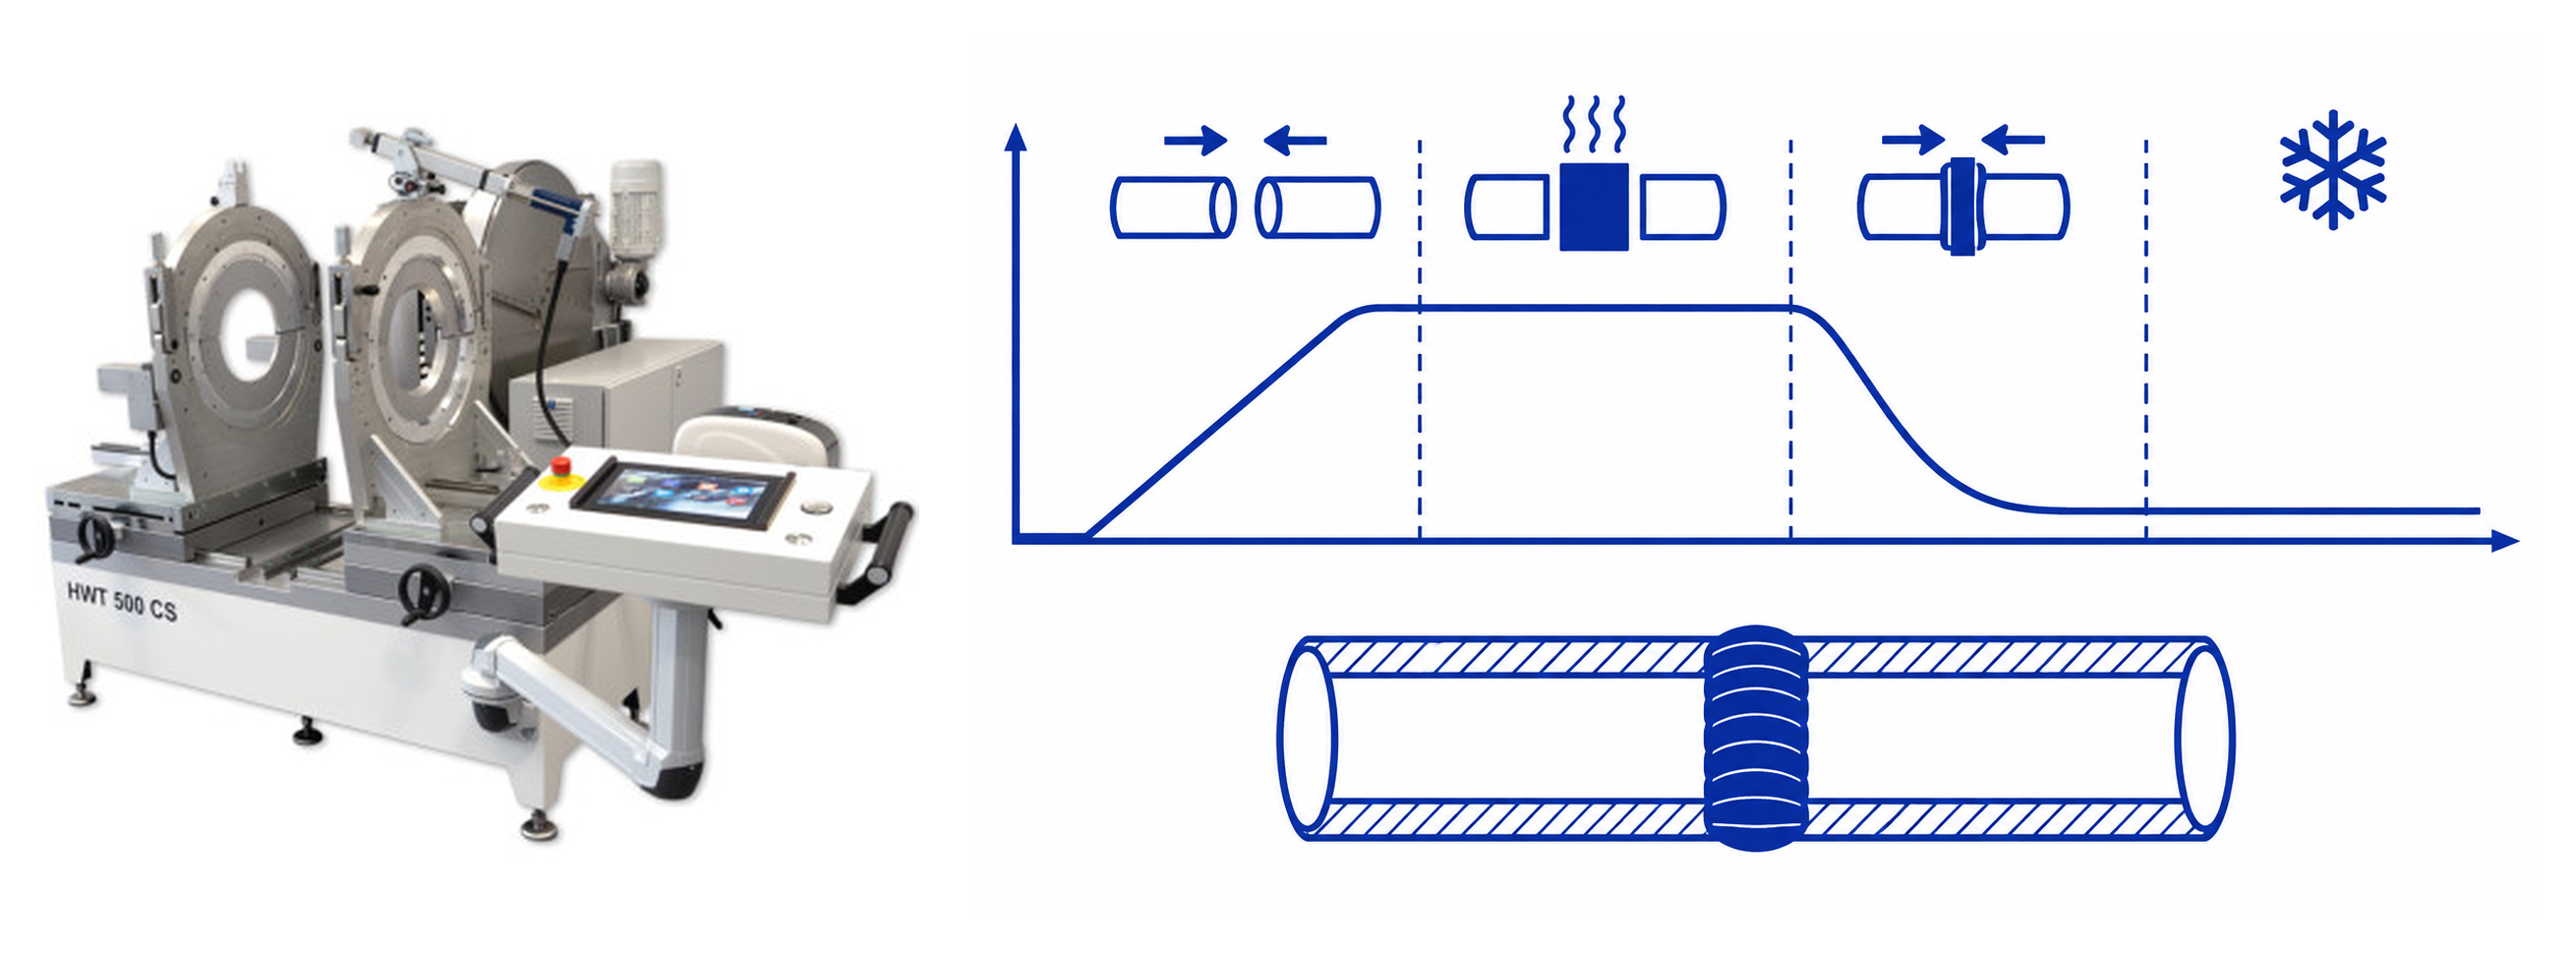
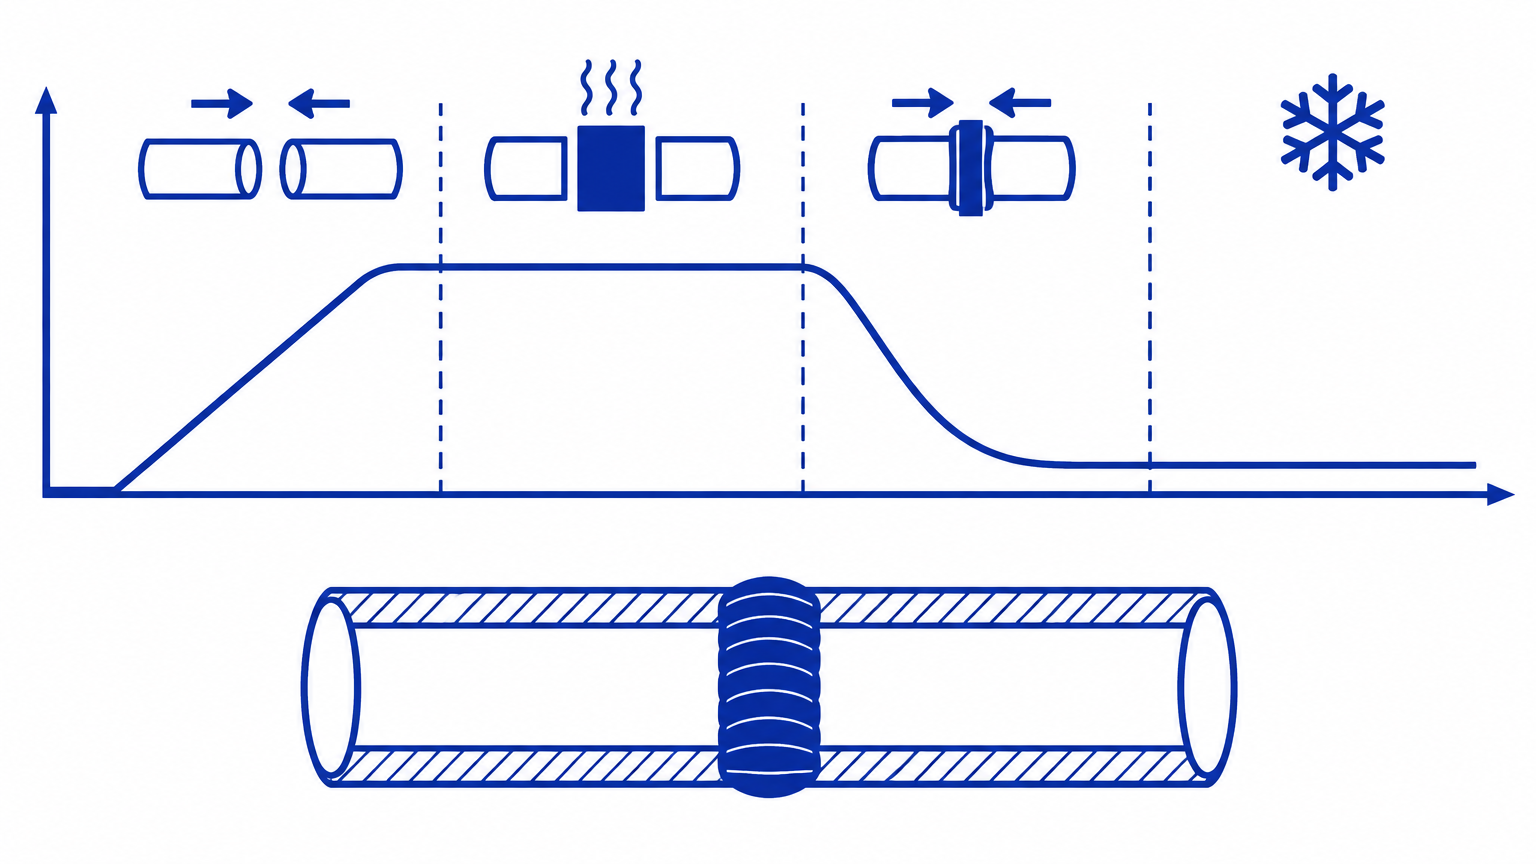
При стиковому зварюванні (також званому зварюванням нагрітим інструментом або дзеркалом) два кінці труб розплавляються на нагрітій зварювальній плиті (нагрівальному елементі) під контрольованим тиском. Коли обидва кінці утворюють рівномірний шар розплаву та видимий грат, плиту прибирають, і труби притискаються одна до одної в одне гомогенне з’єднання.
Метод добре пасує для PE-труб приблизно від Ø63 і вище та зазвичай застосовується для водогонів, газопроводів, каналізації та геотермальних установок. Виробники апаратів називають метод butt welding або butt fusion.
Чотири фази за DVS 2207-1
1) Підготовка: труби ріжуть перпендикулярно, видаляють задирки та очищають. Площина зварювання має бути чистою та сухою, інакше якість постраждає. Кінці труб мають мати однаковий діаметр, SDR і товщину стінки.
2) Закріплення та торцювання: труби закріплюють, і кінці торцюються заподо зрівняно торцювальним інструментом апарата. Навантаження має розподілятися рівномірно на обидва кінці.
3) Нагрів: кінці притискають до нагрівального елемента, зазвичай при 200-220 градусах Цельсія для PE. Послідовність тиску відповідає фазам DVS 2207-1 або таблиці виробника апарата: попередній нагрів, витримка під тиском, час перекомутації (плиту прибирають) і тиск з’єднання.
4) З’єднання та охолодження: з’єднання повільно остигає під тиском. Час охолодження не можна скорочувати, і трубу не можна навантажувати чи переміщувати, доки з’єднання не охолоне. Занадто раннє переміщення — класична помилка.
Типові помилки
Найчастіші причини поганих з’єднань — бруд або волога на площині зварювання, неправильний час нагріву, низька навколишня температура без укриття та навантаження з’єднання до завершення охолодження.
Просте правило: якщо сумніваєтеся в якості, розріжте з’єднання навпіл і подивіться на грат. Рівний, симетричний грат з обох боків — добра ознака якості. Великий, нерівний грат усередині, втім, додає опір потоку — див. посібник про знімачі гратів.
Реєстрація даних і забезпечення якості
Якість з’єднання визначається послідовністю тиску через чотири фази, і саме це сучасні апарати стикового зварювання реєструють автоматично. Апарат з ЧПК записує тиск, температуру та час посекундно і порівнює з DVS 2207-1 або обраною таблицею виробника. Якщо послідовність відхиляється, наприклад через витік гідравліки або відключення живлення, з’єднання позначається для подальшого огляду.
Реєстрація даних — це й документація: журнал із графіком зварювання можна експортувати та зібрати в документ якості для всього об’єкта, що дедалі більше замовників і операторів мереж вимагають у тендерах. Ручне записування параметрів схильне до помилок, тоді як власний журнал апарата не залежить від пам’яті оператора.
Реєстрація даних не замінює ваших очей: оглядайте видимий грат з обох боків і робіть пробні зварювання щоразу, коли змінюється апарат, матеріал або бригада. Прочитайте посібник про реєстрацію даних та забезпечення якості для повного ланцюга документації.
Typiske fejl
De hyppigste årsager til dårlige samlinger er snavs eller fugt på svejseplanen, forkert spændetid, for lav omgivelsestemperatur uden telt, og at samlingen belastes før afkølingen er færdig.
En simpel tommelfingerregel: Er du i tvivl om kvaliteten, så klip samlingen over og se på vulsten. En jævn, symmetrisk svejsevulst på begge sider er et godt kvalitetstegn. En stor, ujævn vulst indvendigt giver til gengæld vandmodstand, se guiden om vulstfjernere.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Чек-лист: запуск та контроль
PE, PP та PVDF. Параметри згідно з DVS 2207-1 та таблицею виробника.
Перед початком роботи
- Зварювальний апарат відкалібрований, а температура нагрівального елемента перевірена зовнішнім вимірювальним приладом.
- Торцюватель гострий, а комплект затискачів відповідає діаметру.
- Тиск перетягування P0 виміряний та введений, а труба складає щонайменше приблизно одну третину від потужності апарата.
- Труба та фітинг виготовлені з одного матеріалу, мають однаковий SDR та товщину стінки.
- За наявності холоду, дощу або вітру: встановлено намет та захисний екран.
Перше з'єднання (контрольний зразок)
- Контрольне з'єднання виконується з тими ж параметрами, що й робочі з'єднання.
- Зварювальні поверхні чисті, сухі та абсолютно пласкі після торцювання.
- Зварний грат є рівномірним та симетричним з обох боків.
- Час перенаправлення дотримано, а нагрівальний елемент повністю виведений зі зони зварювання.
Під час кожного з'єднання
- Діаметр, SDR та матеріал підтверджені на зварювальному апараті.
- Тиск та час відповідають DVS 2207-1 або таблиці виробника.
- Деталі утримуються нерухомо до закінчення часу охолодження, і з'єднання не переміщується до цього моменту.
Після виконання з'єднання
- Протокол або PDF-файл збережено із зазначенням діаметра, тиску та часу.
- Зварний грат оглянуто візуально, дефекти позначено для усунення.
- Новий контрольний зразок відібрано при зміні матеріалу, апарата або робочої бригади.