
Sveiseanvisninger
Stusveising av PE-rør: speilsveising trinn for trinn
Standardmetoden for skjøting av PE-rør fra Ø63 og oppover, også kjent som stusveising. Les om de fire fasene og parametrene som avgjør om skjøten varer i 50 år.
Se alle sveisemetoder i oversikten
Slik fungerer metoden
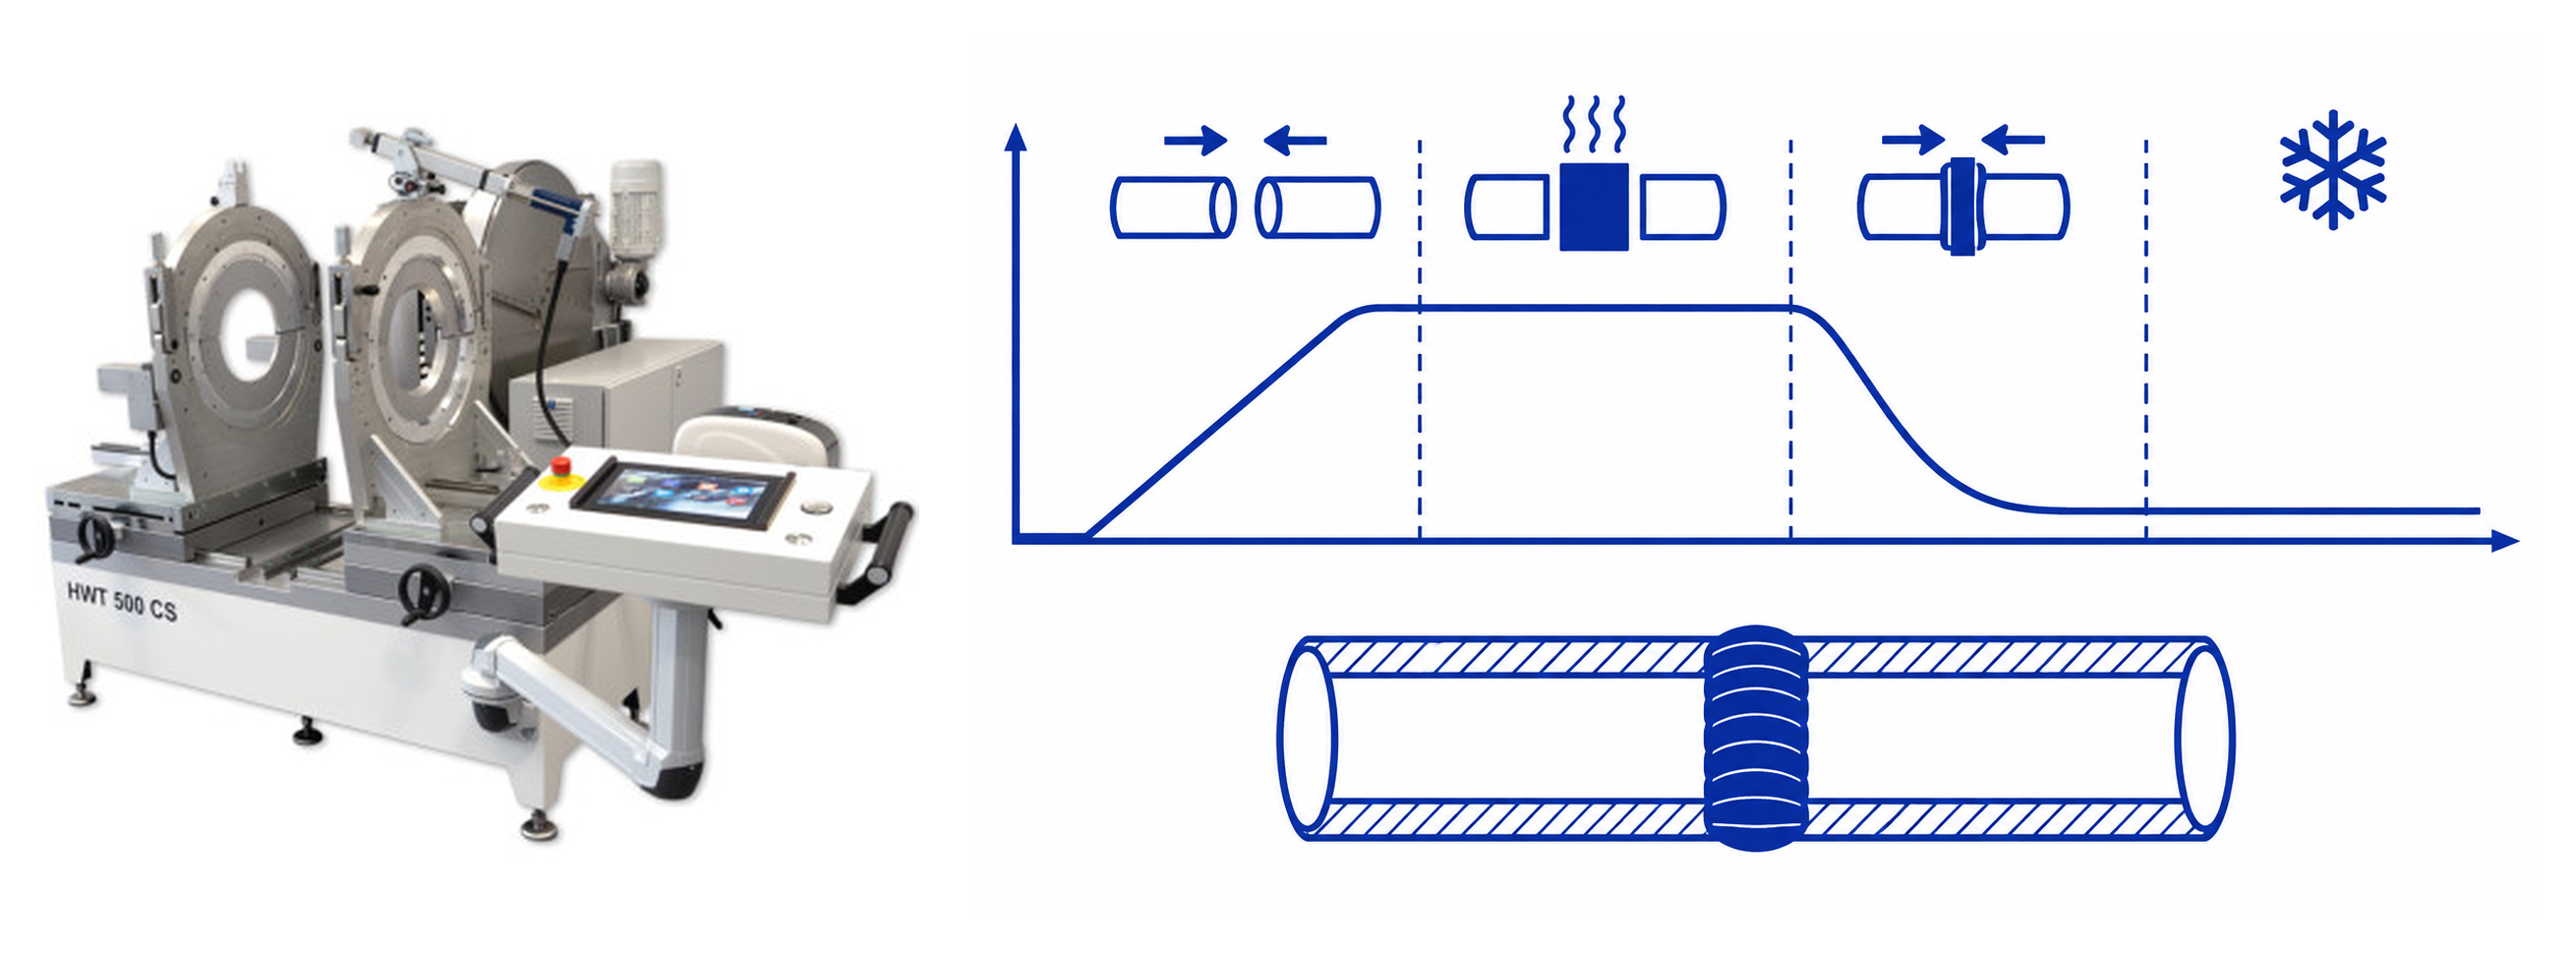
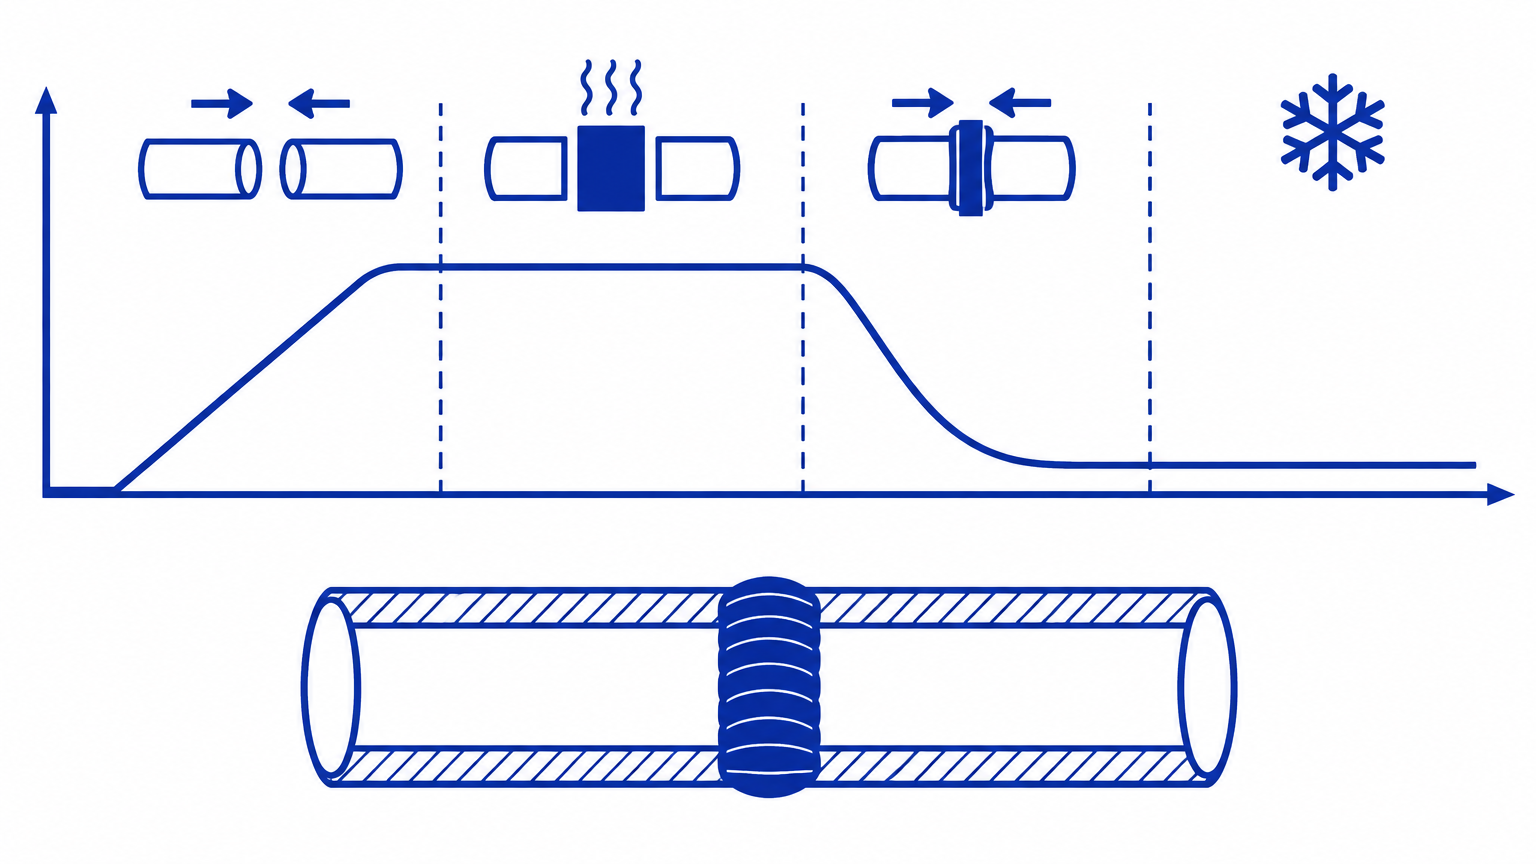
Ved stusveising (også kalt speilsveising) smeltes de to rørendene mot en oppvarmet sveiseplate (varmeelement) under kontrollert trykk. Når begge ender har dannet et jevnt smeltelag og en synlig sveisevulst, trekkes platen ut, og rørene presses sammen til en homogen skjøt.
Metoden egner seg godt til PE-rør fra ca. Ø63 og oppover, og brukes typisk til vannledninger, gassledninger, avløp og energibrønner. Maskinprodusenter kaller metoden stusveising.
De fire fasene i henhold til DVS 2207-1
1) Forberedelse: Rørene kappes vinkelrett, avgrates og rengjøres. Sveiseplanet må være rent og tørt, ellers reduseres kvaliteten. Rørendene må ha samme dimensjon, SDR og godsstykkelse.
2) Fastspenning og planhøvling: Rørene spennes fast, og endene høvles jevne ved hjelp av maskinens planhøvel. Kraften må være jevnt fordelt på begge ender.
3) Oppvarming: Rørendene føres mot varmeelementet, vanligvis ved 200–220 grader Celsius for PE. Trykksekvensen følger fasene i DVS 2207-1 eller maskinprodusentens tabell: forvarming, utjevningstid under trykk, omstillingstid (platen trekkes ut) og sammenføyningstrykk.
4) Sammenføyning og avkjøling: Skjøten avkjøles langsomt under trykk. Avkjølingstiden må ikke forkortes, og røret må ikke belastes eller flyttes før skjøten er kald. For tidlig flytting er en klassisk feil.
Typiske feil
De hyppigste årsakene til dårlige skjøter er smuss eller fuktighet på sveiseflaten, feil oppvarmingstid, lav omgivelsestemperatur uten telt, og belastning av skjøten før avkjølingen er fullført.
En enkel tommelfingerregel: Hvis du er i tvil om kvaliteten, kutt skjøten i to og se på vulsten. En jevn, symmetrisk vulst på begge sider er en god kvalitetsindikator. En stor, ujevn vulst på innsiden gir imidlertid strømningsmotstand – se veiledningen om vulstfjernere.
Datalogging og kvalitetssikring
Skjøtekvaliteten bestemmes av trykksekvensen gjennom de fire fasene, og det er nøyaktig dette moderne stusveismaskiner logger automatisk. En CNC-styrt maskin registrerer trykk, temperatur og tid sekund for sekund og sammenligner det med DVS 2207-1 eller den valgte produsentens tabell. Hvis sekvensen avviker, for eksempel på grunn av en hydraulikklekkasje eller et strømbrudd, merkes skjøten for oppfølgingskontroll.
Datalogging er også dokumentasjonen: Loggen med sveisegrafen kan eksporteres og sammenstilles til et kvalitetsdokument for hele prosjektet, noe som flere og flere oppdragsgivere og netteiere krever i anbud. Manuell registrering av parametere er feilutsatt, mens maskinens egen logg er uavhengig av operatørens hukommelse.
Datalogging erstatter ikke øynene dine: Inspiser den synlige vulsten på begge sider, og lag prøvesveisinger hver gang maskinen, materialet eller mannskapet endres. Les veiledningen om datalogging og kvalitetssikring for hele dokumentasjonskjeden.
Typiske fejl
De hyppigste årsager til dårlige samlinger er snavs eller fugt på svejseplanen, forkert spændetid, for lav omgivelsestemperatur uden telt, og at samlingen belastes før afkølingen er færdig.
En simpel tommelfingerregel: Er du i tvivl om kvaliteten, så klip samlingen over og se på vulsten. En jævn, symmetrisk svejsevulst på begge sider er et godt kvalitetstegn. En stor, ujævn vulst indvendigt giver til gengæld vandmodstand, se guiden om vulstfjernere.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Sjekkliste: oppstart og kontroll
PE, PP og PVDF. Parametere etter DVS 2207-1 og produsentens tabell.
Før oppstart
- Maskinen er kalibrert og varmeelementets temperatur er kontrollert med ekstern måler.
- Planhøvelen er skarp, og klemsettet passer til diameteren.
- Slepetrykket P0 er målt og tastet inn, og røret utgjør minst ca. en tredjedel av maskinens kapasitet.
- Rør og fitting er av samme materiale, SDR og godsstykkelse.
- Ved kulde, regn eller vind: telt og skjerming er satt opp.
Første skjøt (prøve)
- Prøveskjøten kjøres med samme parametere som produksjonen.
- Sveiseflatene er rene, tørre og helt plane etter planhøvling.
- Vulsten er jevn og symmetrisk på begge sider.
- Omstillingstiden er overholdt, og speilet er helt ute av banen.
Ved hver skjøt
- Diameter, SDR og materiale er bekreftet på maskinen.
- Trykk og tider følger DVS 2207-1 eller produsentens tabell.
- Delene holdes i ro til kjøletiden har utløpt, og skjøten flyttes ikke før det.
Etter skjøten
- Logg eller PDF er lagret med diameter, trykk og tider.
- Vulsten er visuelt kontrollert, og feil er markert for utskifting.
- Ny prøve er tatt ved materiale-, maskin- eller skiftbytte.