
Svejsemetoder
Stuksvejsning (spejlsvejsning) af PE-rør: varmelementsvejsning trin for trin
Standardmetoden til stød i PE-rør - fra helt små dimensioner til rør over 4 meter - også kaldet buttsvejsning eller butt welding. Læs om de fire faser og de parametre, der afgør om samlingen holder i 200 år.
Se alle svejsemetoder i oversigten
Sådan fungerer metoden
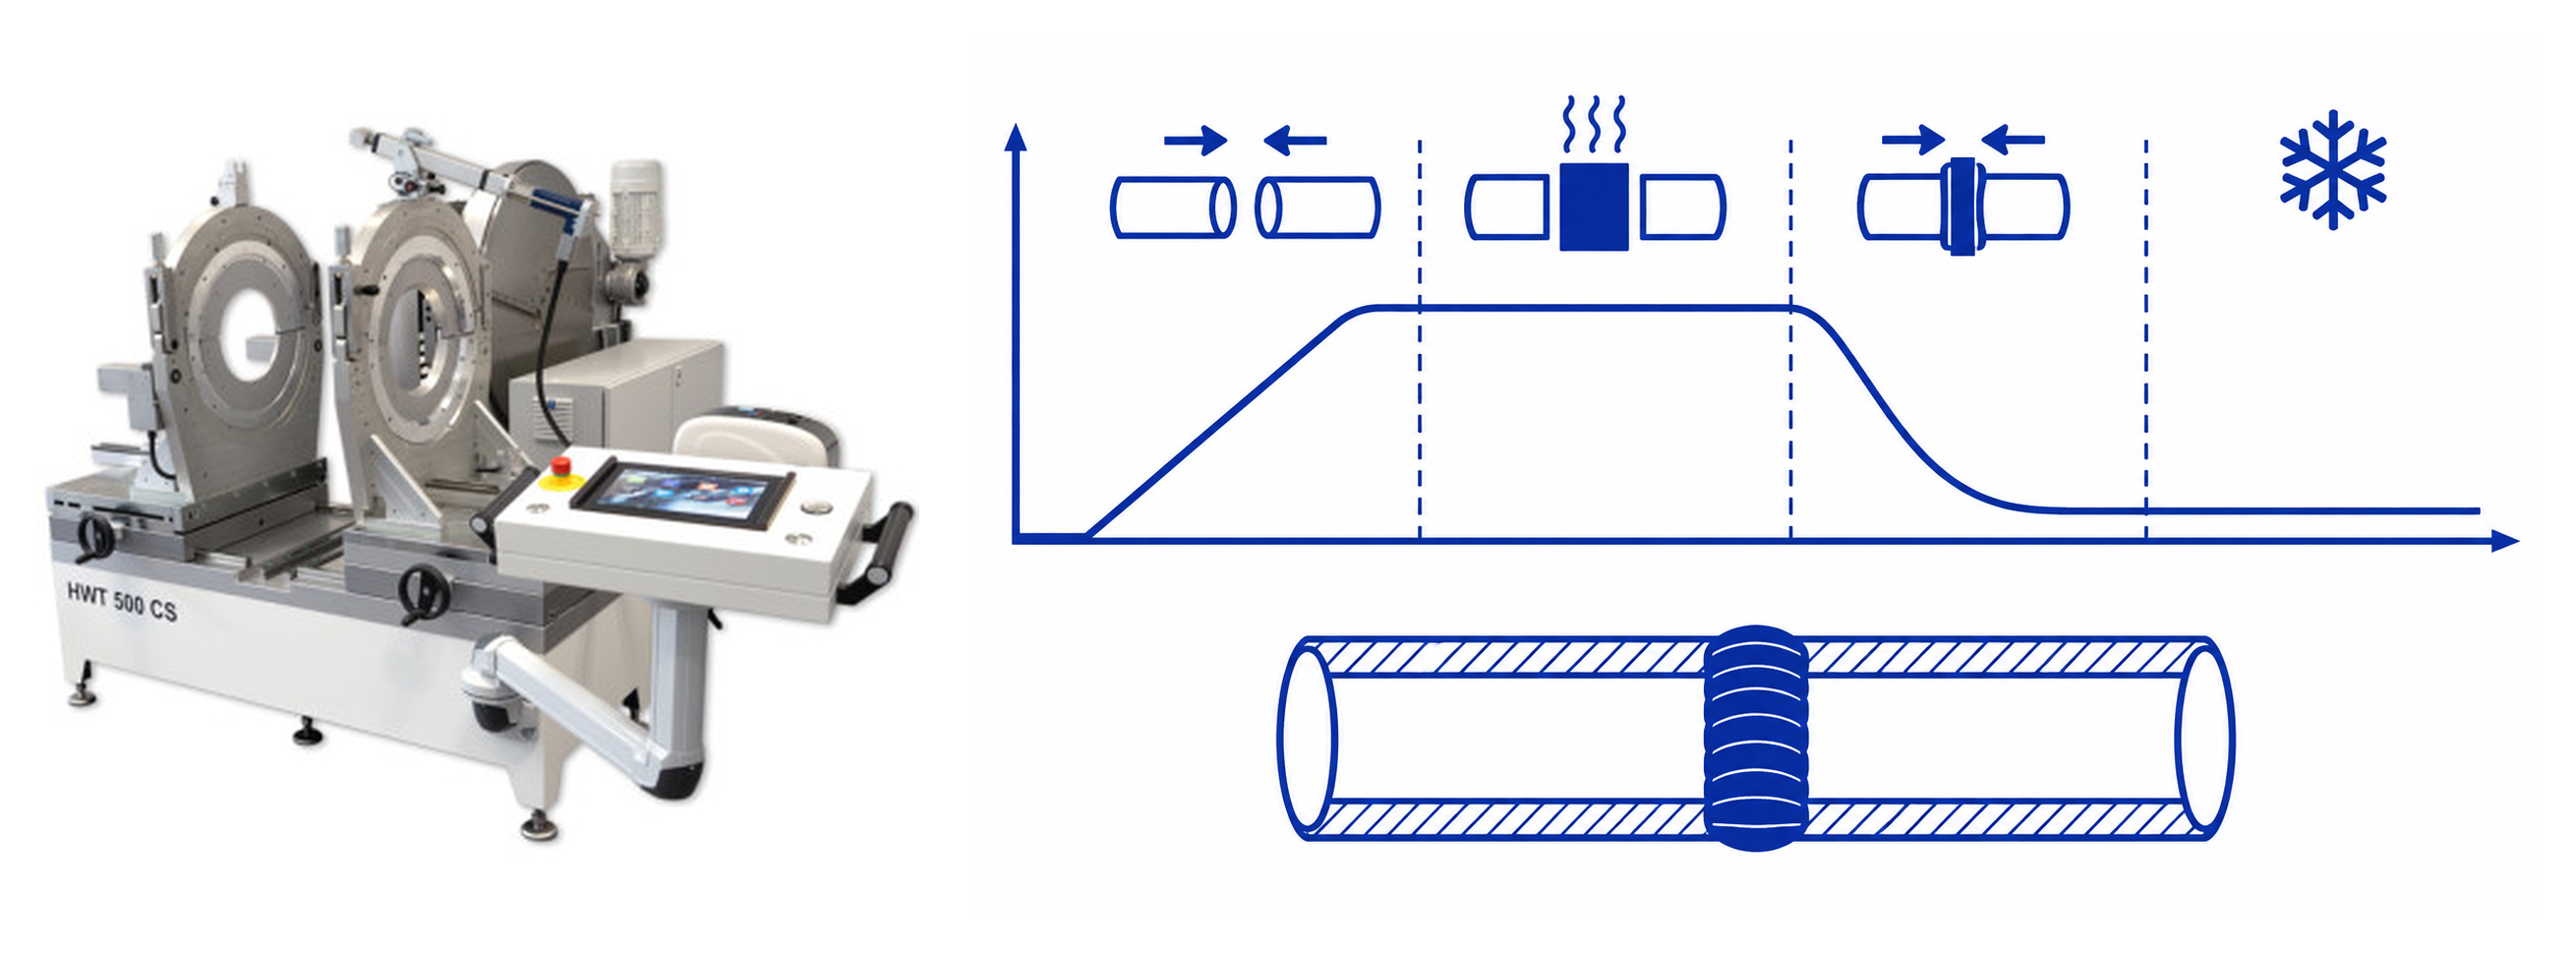
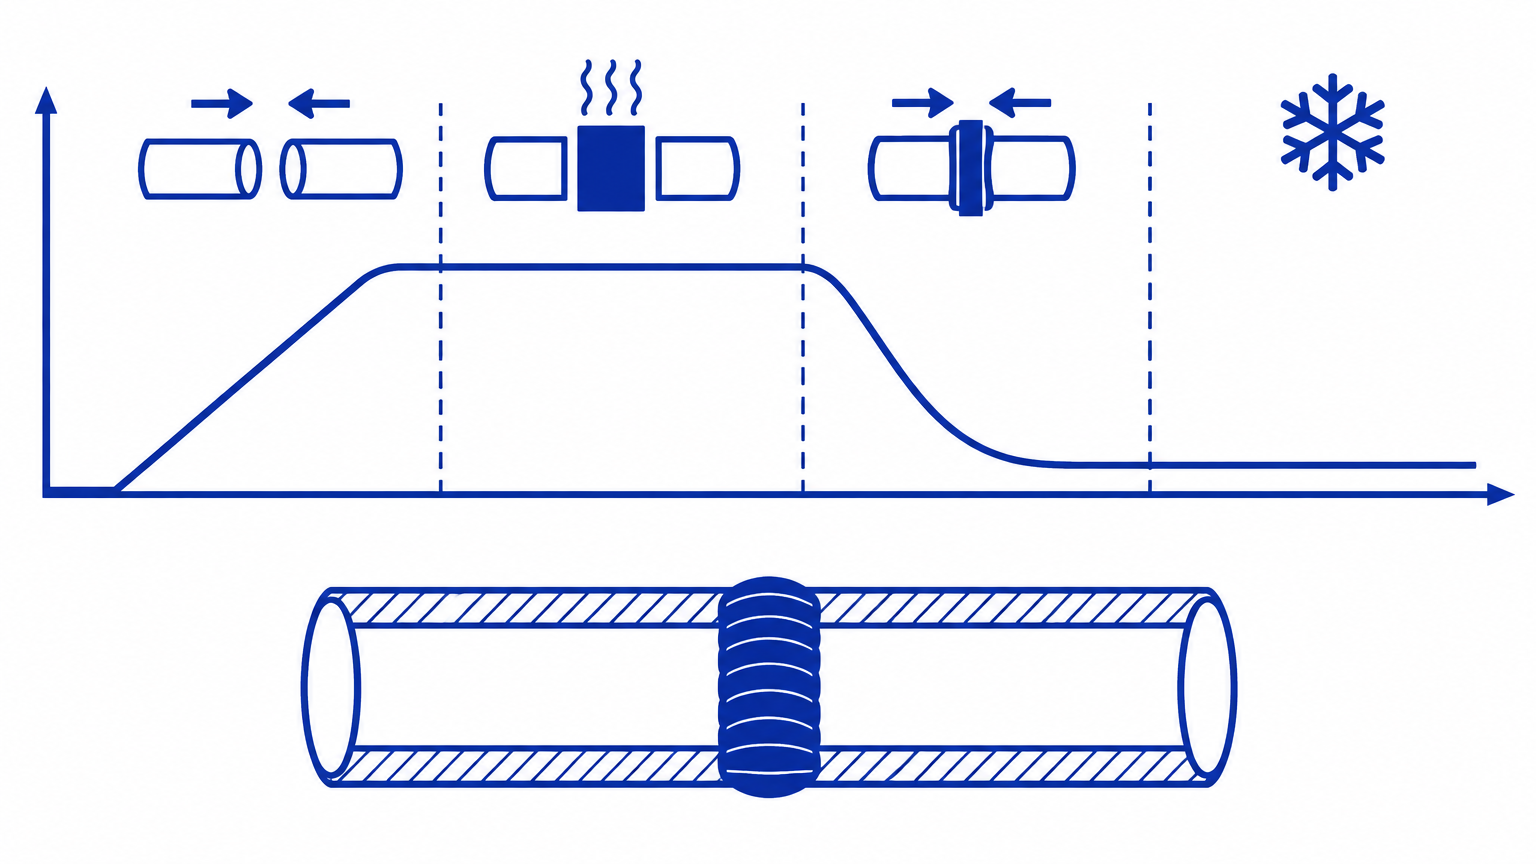
Ved stuksvejsning (ofte kaldet spejlsvejsning eller buttsvejsning) smeltes de to rørender mod et opvarmet svejsespejl (varmelement) under kontrolleret tryk. Når begge ender har dannet en jævn smeltetåre og en synlig svejsevulst (bead-up), fjernes spejlet, og rørene presses sammen til én homogen samling.
Metoden dækker hele dimensionsområdet: fra små dimensioner under Ø63 mm, hvor den bruges omkring fittings og mindre ledninger, til ekstremt store PE-rør med diameter over 4 meter. I praksis bruges den typisk til vandforsyning, gasledninger, spildevand og geotermiske anlæg. På engelsk kalder maskinproducenterne metoden butt welding eller butt fusion.
Stuksvejsning bruges også til PP, PVDF og PVC-U, men parametrene følger hvert sit materiales standard: PE efter DVS 2207-1, PP efter DVS 2207-11 og PVC-U efter DVS 2207-12. PVC-U har lavere varmeelementtemperatur og et langt snævrere vindue, se stuksvejsning af PVC.
Skal røret stå lodret, eller skal det svejses i en skråning eller et ujævnt terræn, ændrer det ikke svejseforløbet, men det ændrer kravene til opstilling, understøtning og trykstyring. Læs mere i lodret stuksvejsning, op ad bakke og ned ad bakke.
De fire faser efter DVS 2207-1
1) Forberedelse og afkortning: Mindre dimensioner afkortes med rørsaks eller rørskærer, mens større dimensioner skæres med sav - snittet skal normalt være vinkelret (90 grader) på røraksen, og rørenden afgrates og renses. Ved fremstilling af segmentbøjninger skæres enderne i stedet i smig (skråt), så segmenterne kan samles til den ønskede bøjningsvinkel; kravet om planhøvling i stuksvejseren gælder uanset snitretningen. Uanset skæreværktøj planhøvles rørenderne altid plan i stuksvejseren, inden selve svejseprocessen starter (se punkt 2). Svejseplanen skal være ren og tør, ellers falder kvaliteten. Rørenderne skal have samme diameter, SDR og vægtykkelse.
2) Indspænding og planhed: Rørene indspændes i klemmerne, og enderne planhøvles med maskinens planhøvl (facing tool), så begge svejseplaner er helt plane og parallelle - dette sker altid i stuksvejseren, også når røret allerede er blevet afkortet med rørsaks, rørskærer eller sav. Belastningen skal fordeles ligeligt på begge ender.
3) Smeltning: Enderne mødes mod varmelementet ved typisk 200-220 grader Celsius for PE. Trykforløbet følger faserne i DVS 2207-1 eller maskinens producenttabel: forvarmning, opvarmning under tryk, omstillingstid (spejlet trækkes ud) og sammenpresning.
4) Samling og afkøling: Sømmen afkøles roligt under tryk. Køletiden må ikke forkortes, og røret må først belastes eller flyttes, når samlingen er kold. En for tidlig flytning er en klassisk fejl.
Hvorfor fjerne vulsten?
En stuksvejsning efterlader en perle (vulst) på indersiden af røret. I vandforsyninger og industriledninger kan vulsten give tryktab, opsamling af partikler og problemer med rensning af ledningen (pigging).
Vulstfjernere skærer eller ruller vulsten af indvendigt uden at skade rørlegemet. Værktøjet vælges efter rørdiameter og rørtypen.
Vælg det rigtige værktøj
Til rør fra cirka Ø90 og opefter findes mekaniske vulstfjernere, der trækkes eller køres igennem røret. Til mindre diametre findes der simple skrabe- og knivløsninger.
Efter fjernelse kontrolleres indersiden visuelt. Er der ridser eller skrå kanter, er værktøjet forkert indstillet, og samlingen kan i værste fald være svækket.
Typiske fejl
De hyppigste årsager til dårlige samlinger er snavs eller fugt på svejseplanen, forkert spændetid, for lav omgivelsestemperatur uden telt, og at samlingen belastes før afkølingen er færdig.
En simpel tommelfingerregel: Er du i tvivl om kvaliteten, så klip samlingen over og se på vulsten. En jævn, symmetrisk svejsevulst på begge sider er et godt kvalitetstegn. En stor, ujævn vulst indvendigt giver til gengæld vandmodstand, se guiden om vulstfjernere.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Tjekliste: opstart og kontrol
PE, PP og PVDF. Parametre efter DVS 2207-1 og producentens tabel.
Før opstart
- Maskinen er kalibreret og varmeelementets temperatur er kontrolleret med ekstern måler.
- Planhøvlen er skarp, og klemmesættet passer til diameteren.
- Slæbetrykket P0 er målt og indtastet, og røret udgør mindst ca. en tredjedel af maskinens kapacitet.
- Rør og fitting er samme materiale, SDR og vægtykkelse.
- Ved kulde, regn eller vind: telt og afskærmning er sat op.
Første samling (prøve)
- Prøvesamlingen køres med samme parametre som produktionen.
- Svejseplanerne er rene, tørre og helt plane efter planhøvling.
- Vulsten er jævn og symmetrisk på begge sider.
- Omstillingstiden er holdt, og spejlet er helt ude af banen.
Ved hver samling
- Diameter, SDR og materiale er bekræftet på maskinen.
- Tryk og tider følger DVS 2207-1 eller producentens tabel.
- Emnerne holdes stille til køletiden er udløbet, og samlingen flyttes ikke før da.
Efter samlingen
- Log eller PDF er gemt med diameter, tryk og tider.
- Vulsten er visuelt kontrolleret, og fejl er markeret til udskiftning.
- Ny prøve er taget ved materiale-, maskin- eller holdskift.