
Metody spawania
Metody spawania rur PE i PP
Spawanie doczołowe, kielichowe, elektrooporowe, ekstruzyjne i gorącym powietrzem krok po kroku.
Zobacz wszystkie metody zgrzewania w przeglądzie
How the method works
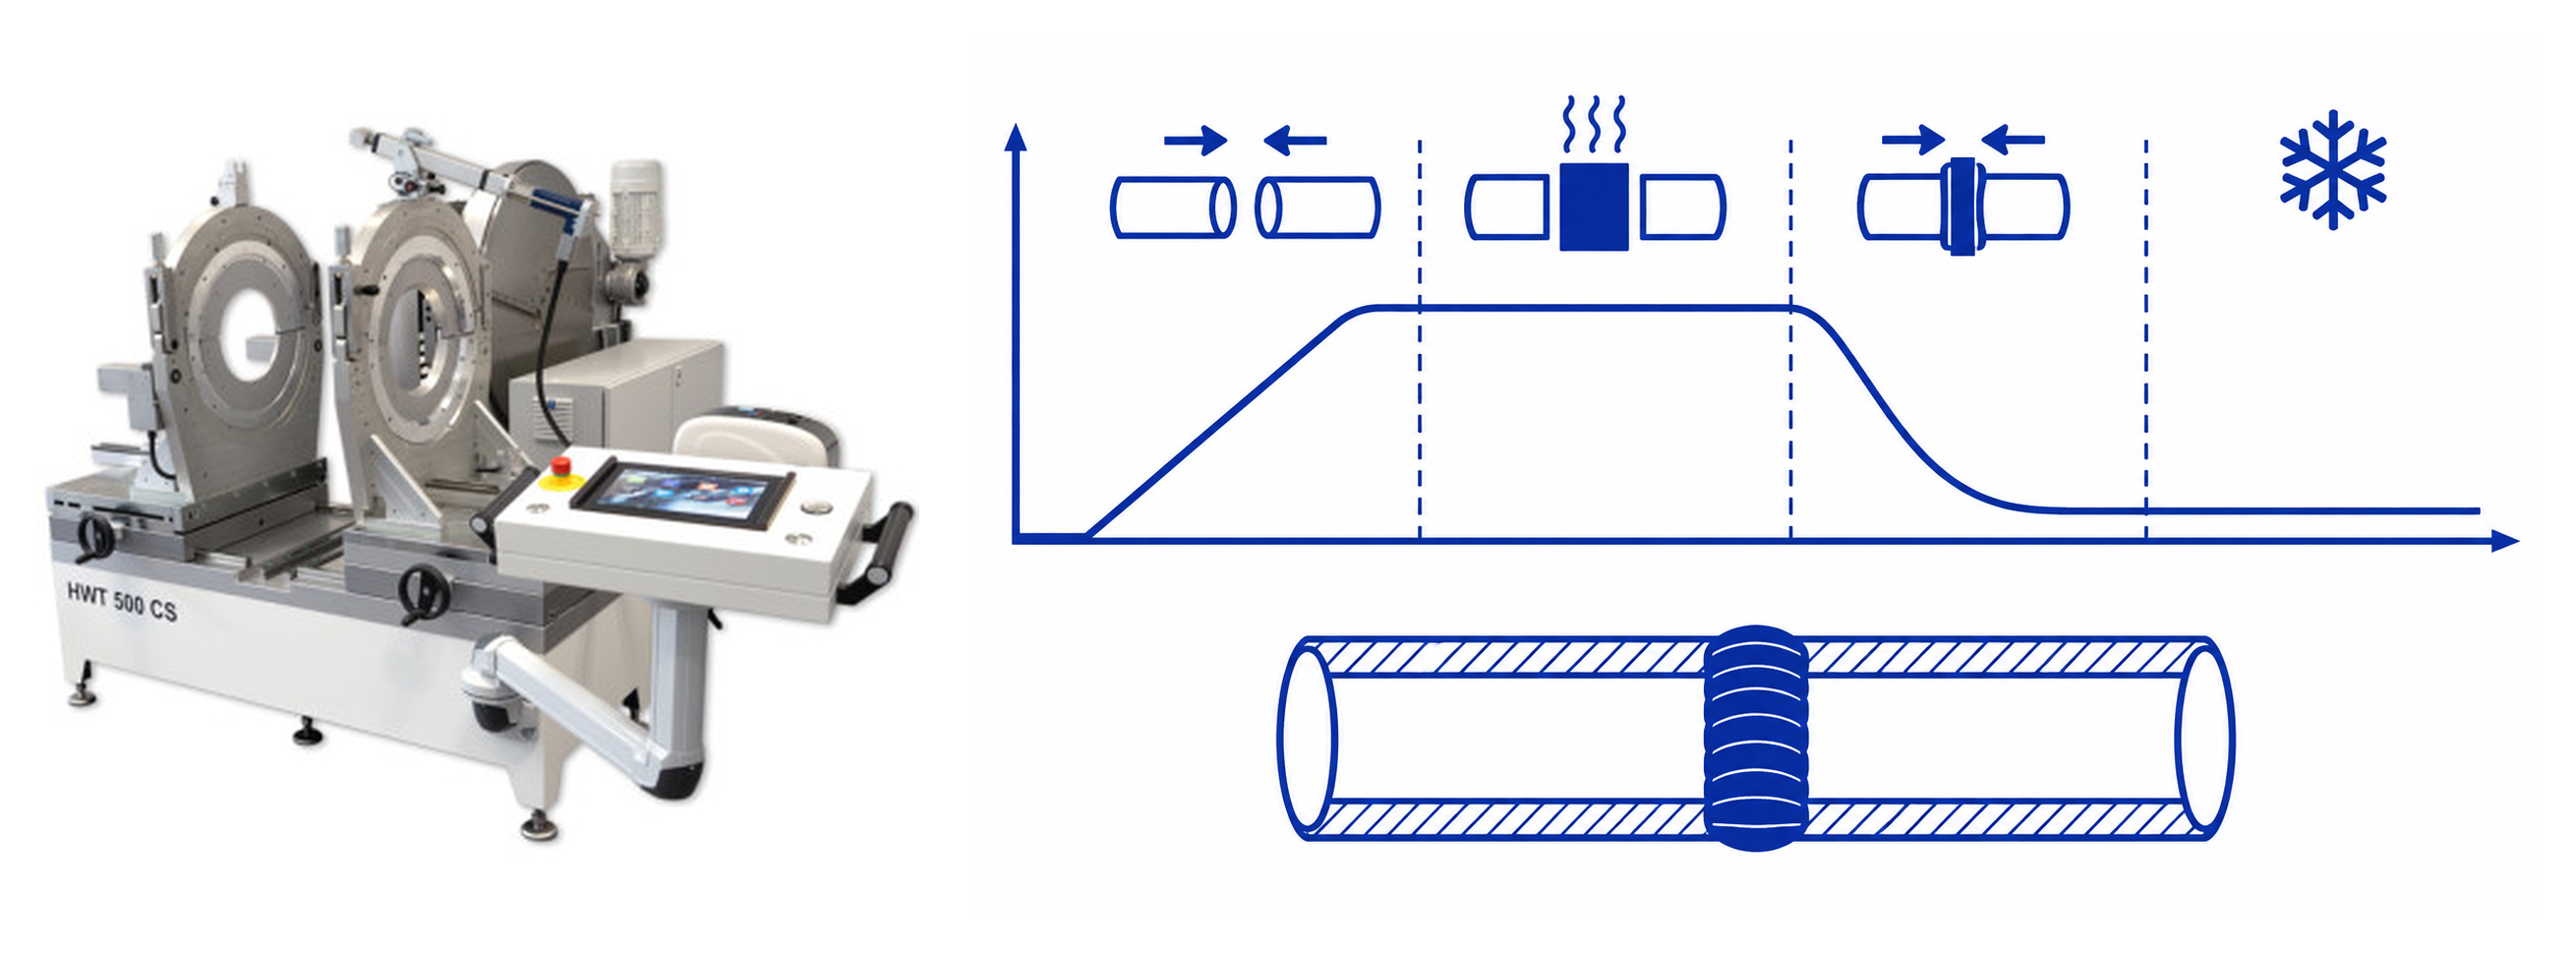
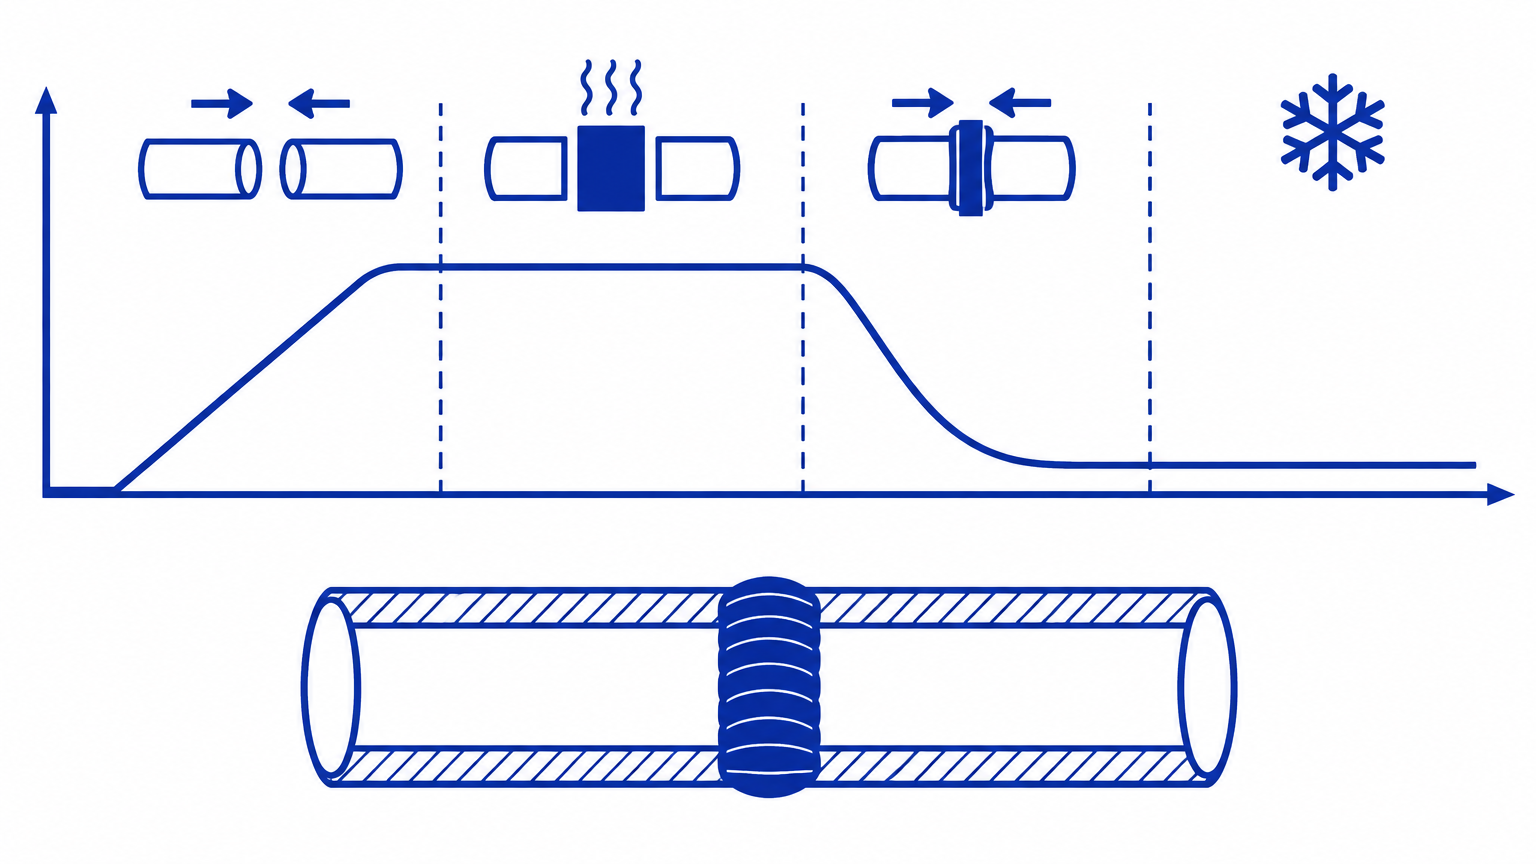
In butt fusion (also called heated tool or mirror welding) the two pipe ends are melted against a heated welding plate (heating element) under controlled pressure. Once both ends have formed an even melt layer and a visible weld bead (bead-up), the plate is withdrawn and the pipes are pressed together into one homogeneous joint.
The method is well suited to PE pipes from around Ø63 upwards and is typically used for water mains, gas pipelines, sewerage and geothermal installations. Machine manufacturers call the method butt welding or butt fusion.
The four phases according to DVS 2207-1
1) Preparation: the pipes are cut square, deburred and cleaned. The welding plane must be clean and dry, or quality will suffer. The pipe ends must have the same diameter, SDR and wall thickness.
2) Clamping and facing: the pipes are clamped, and the ends are faced flush using the machine's facing tool. The load must be distributed evenly across both ends.
3) Heating: the ends are brought against the heating element, typically at 200-220 degrees Celsius for PE. The pressure sequence follows the phases in DVS 2207-1 or the machine manufacturer's table: pre-heating, heat soaking under pressure, changeover time (the plate is withdrawn) and joining pressure.
4) Joining and cooling: the joint cools slowly under pressure. The cooling time must not be shortened, and the pipe must not be loaded or moved until the joint is cold. Moving it too early is a classic mistake.
Typical mistakes
The most frequent causes of poor joints are dirt or moisture on the welding plane, incorrect heating time, low ambient temperature without a shelter, and loading the joint before cooling is complete.
A simple rule of thumb: if in doubt about the quality, cut the joint in half and look at the bead. An even, symmetrical weld bead on both sides is a good quality indicator. A large, uneven bead on the inside, however, adds flow resistance - see the guide on bead removers.
Data logging and quality assurance
Joint quality is determined by the pressure sequence through the four phases, and this is exactly what modern butt fusion machines log automatically. A CNC-controlled machine records pressure, temperature and time second by second and compares it with DVS 2207-1 or the selected manufacturer's table. If the sequence deviates, for example due to a hydraulic leak or a power cut, the joint is flagged for follow-up inspection.
Data logging is also the documentation: the log with the welding graph can be exported and compiled into a quality document for the whole scheme, which more and more clients and network operators require in tenders. Manual recording of parameters is error-prone, whereas the machine's own log is independent of the operator's memory.
Data logging does not replace your eyes: inspect the visible weld bead on both sides, and make test welds whenever the machine, material or crew changes. Read the guide on data logging and quality assurance for the full documentation chain.
Typiske fejl
De hyppigste årsager til dårlige samlinger er snavs eller fugt på svejseplanen, forkert spændetid, for lav omgivelsestemperatur uden telt, og at samlingen belastes før afkølingen er færdig.
En simpel tommelfingerregel: Er du i tvivl om kvaliteten, så klip samlingen over og se på vulsten. En jævn, symmetrisk svejsevulst på begge sider er et godt kvalitetstegn. En stor, ujævn vulst indvendigt giver til gengæld vandmodstand, se guiden om vulstfjernere.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Lista kontrolna: uruchomienie i kontrola
PE, PP i PVDF. Parametry według DVS 2207-1 i tabeli producenta.
Przed uruchomieniem
- Maszyna jest skalibrowana, a temperatura elementu grzejnego została skontrolowana zewnętrznym miernikiem.
- Strug jest ostry, a zestaw zacisków pasuje do średnicy.
- Ciśnienie oporów ruchu P0 zostało zmierzone i wprowadzone, a rura stanowi co najmniej ok. jedną trzecią zakresu maszyny.
- Rura i kształtka są z tego samego materiału, mają ten sam SDR i grubość ścianki.
- W przypadku chłodu, deszczu lub wiatru: rozstawiono namiot i osłony.
Pierwsze połączenie (próbne)
- Połączenie próbne wykonuje się z takimi samymi parametrami jak produkcję.
- Płaszczyzny zgrzewania są czyste, suche i idealnie płaskie po struganiu.
- Wypływka jest równomierna i symetryczna po obu stronach.
- Czas przestawienia został zachowany, a płyta grzejna została całkowicie wycofana.
Przy każdym połączeniu
- Średnica, SDR i materiał zostały potwierdzone na maszynie.
- Ciśnienia i czasy są zgodne z DVS 2207-1 lub tabelą producenta.
- Elementy pozostają nieruchome do upływu czasu chłodzenia, a połączenie nie jest do tego czasu przemieszczane.
Po wykonaniu połączenia
- Protokół lub plik PDF został zapisany ze średnicą, ciśnieniami i czasami.
- Wypływka została skontrolowana wizualnie, a wady oznaczono do wymiany.
- Pobrano nową próbkę przy zmianie materiału, maszyny lub brygady.