
Lasmethodes
Spiegellassen van PE-buizen: verwarmde spiegel-lassen stap voor stap
De standaardmethode voor verbindingen in PE-buizen vanaf Ø63 en hoger, ook bekend als spiegellassen. Lees meer over de vier fasen en de parameters die bepalen of de verbinding 50 jaar meegaat.
Bekijk alle lasmethoden in het overzicht
Hoe de methode werkt
Bij spiegellassen (ook wel verwarmde spiegel- of spiegellassen genoemd) worden de twee buiseinden tegen een verwarmde lasplaat (verwarmingselement) gesmolten onder gecontroleerde druk. Zodra beide uiteinden een gelijkmatige smeltlaag en een zichtbare lasnaad (rilvorming) hebben gevormd, wordt de plaat weggenomen en worden de buizen tot één homogene verbinding tegen elkaar gedrukt.
De methode is zeer geschikt voor PE-buizen vanaf circa Ø63 en wordt typisch gebruikt voor waterleidingen, gasleidingen, riolering en geothermische installaties. Machinefabrikanten noemen de methode spiegellassen of stomplassen.
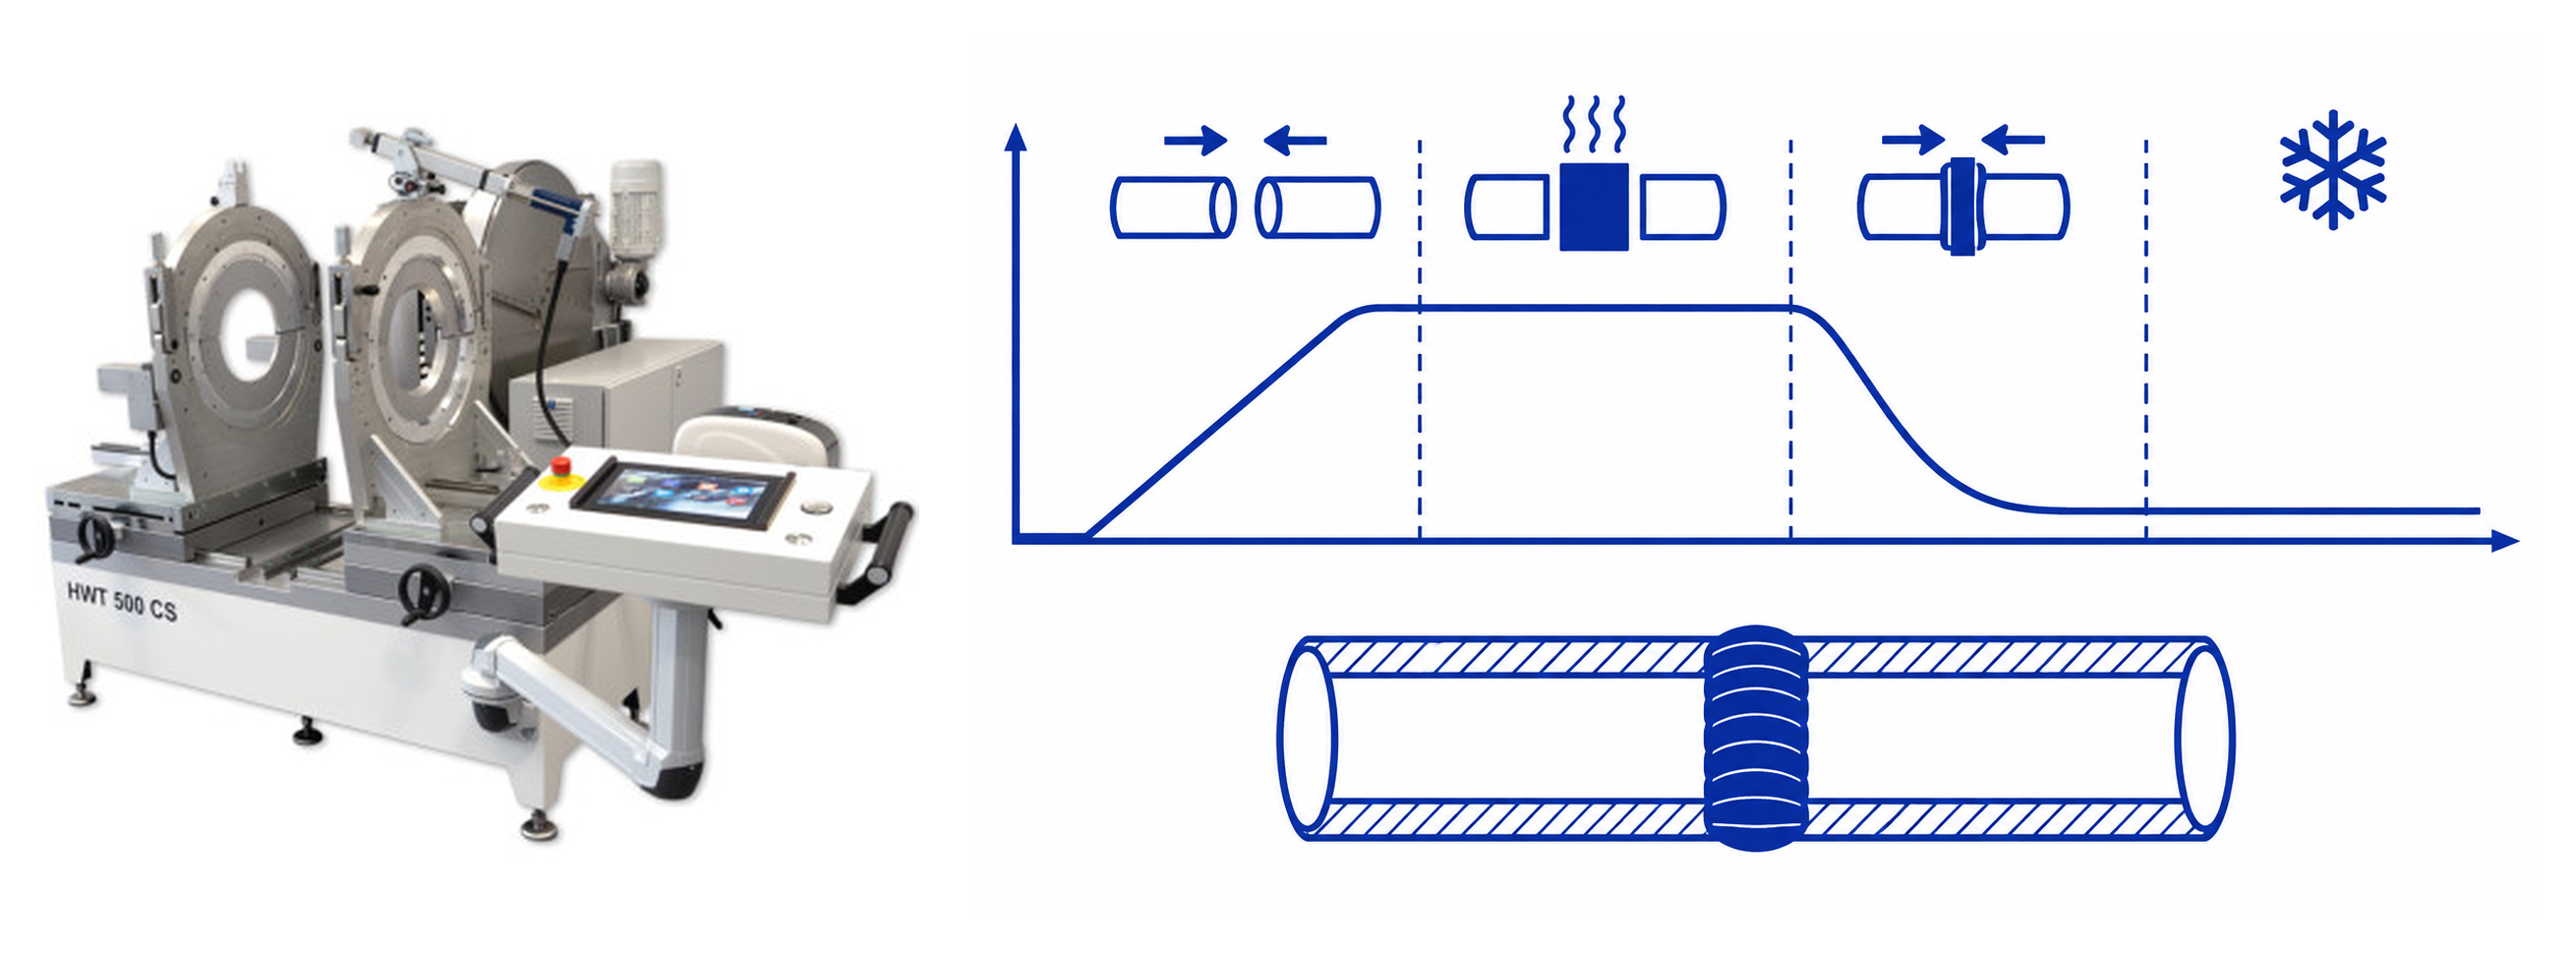
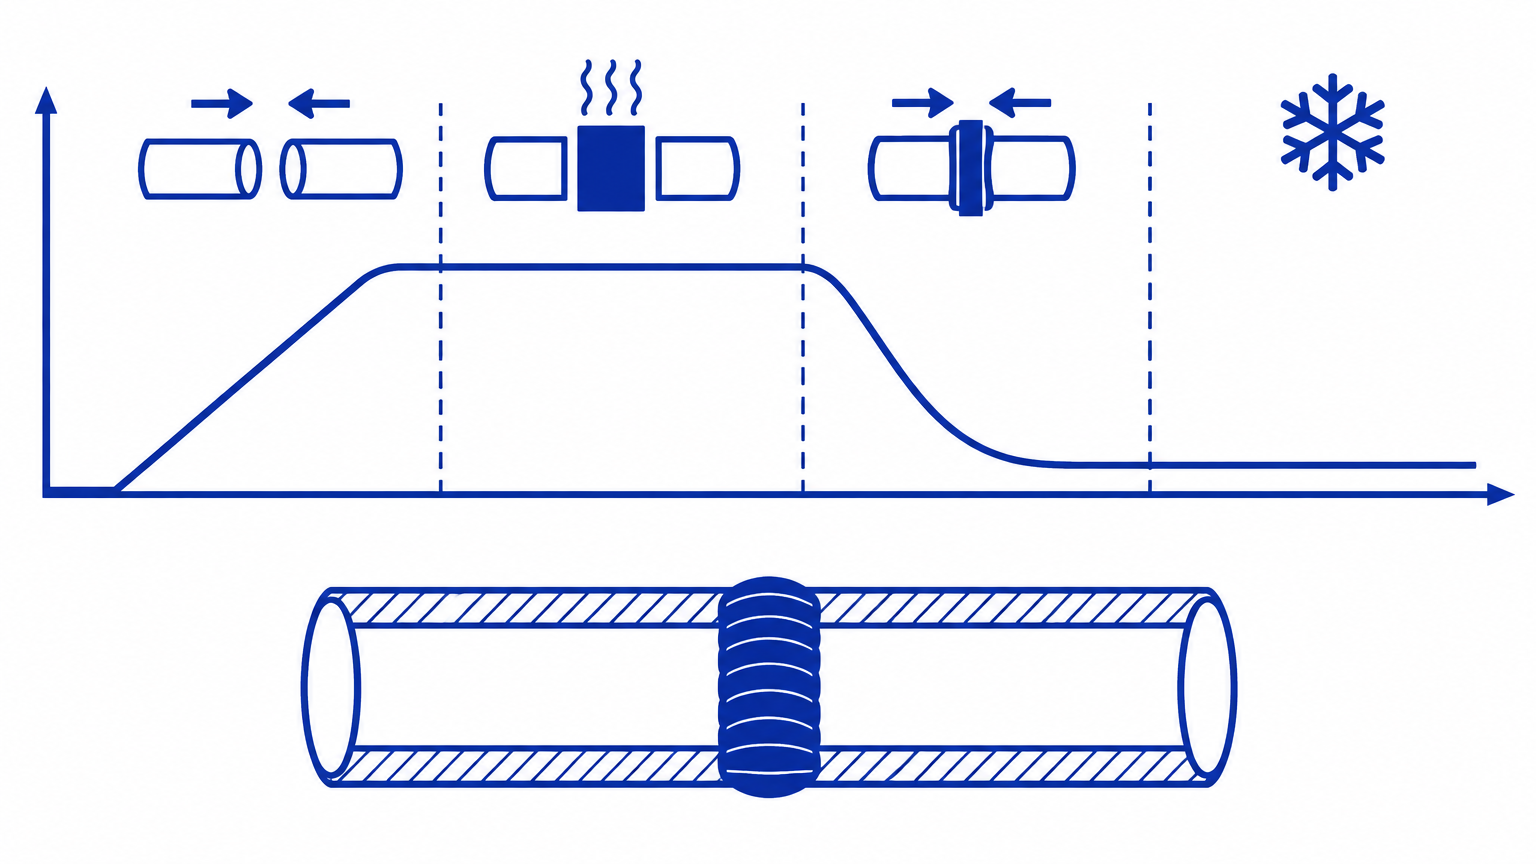
De vier fasen volgens DVS 2207-1
1) Voorbereiding: de buizen worden haaks afgekort, ontbraamd en gereinigd. Het lasvlak moet schoon en droog zijn, anders lijdt de kwaliteit daaronder. De buiseinden moeten dezelfde diameter, SDR en wanddikte hebben.
2) Klemmen en schaven: de buizen worden ingeklemd en de uiteinden worden vlak geschaafd met de schaaf van de machine. De belasting moet gelijkmatig over beide uiteinden zijn verdeeld.
3) Verwarmen: de uiteinden worden tegen het verwarmingselement geplaatst, doorgaans op 200-220 graden Celsius voor PE. De drukvolgorde volgt de fasen in DVS 2207-1 of de tabel van de machinefabrikant: voorverwarmen, warmte-inbreng onder druk, omsteltijd (de spiegel wordt teruggetrokken) en lasdruk.
4) Verbinden en afkoelen: de verbinding koelt langzaam af onder druk. De afkoeltijd mag niet worden verkort en de buis mag pas worden belast of bewogen als de verbinding koud is. Te vroeg bewegen is een klassieke fout.
Typische fouten
De meest voorkomende oorzaken van zwakke verbindingen zijn vuil of vocht op het lasvlak, een onjuiste verwarmingstijd, een lage omgevingstemperatuur zonder beschutting en het belasten van de verbinding voordat de afkoeling is voltooid.
Een eenvoudige vuistregel: bij twijfel over de kwaliteit snijd je de verbinding doormidden en bekijk je de lasnaad. Een gelijkmatige, symmetrische lasnaad aan beide zijden is een goede kwaliteitsindicator. Een grote, onregelmatige lasnaad aan de binnenzijde zorgt echter voor stromingsweerstand - zie de handleiding over lasnaadverwijdering.
Dataregistratie en kwaliteitsborging
De kwaliteit van de verbinding wordt bepaald door het drukverloop gedurende de vier fasen, en dit is precies wat moderne spiegellasmachines automatisch registreren. Een CNC-gestuurde machine legt druk, temperatuur en tijd seconde voor seconde vast en vergelijkt dit met DVS 2207-1 of de gekozen tabel van de fabrikant. Als het verloop afwijkt, bijvoorbeeld door een hydraulisch lek of een stroomstoring, wordt de verbinding gemarkeerd voor nader onderzoek.
Dataregistratie is tevens de documentatie: het logboek met de lasgrafiek kan worden geëxporteerd en verwerkt tot een kwaliteitsdocument voor het hele project, wat steeds meer opdrachtgevers en netbeheerders eisen in aanbestedingen. Handmatige registratie van parameters is foutgevoelig, terwijl het eigen logboek van de machine onafhankelijk is van het geheugen van de operator.
Dataregistratie vervangt je ogen niet: inspecteer de zichtbare lasnaad aan beide zijden en maak proeflassen telkens wanneer de machine, het materiaal of de ploeg wijzigt. Lees de handleiding over dataregistratie en kwaliteitsborging voor de volledige documentatieketen.
Typiske fejl
De hyppigste årsager til dårlige samlinger er snavs eller fugt på svejseplanen, forkert spændetid, for lav omgivelsestemperatur uden telt, og at samlingen belastes før afkølingen er færdig.
En simpel tommelfingerregel: Er du i tvivl om kvaliteten, så klip samlingen over og se på vulsten. En jævn, symmetrisk svejsevulst på begge sider er et godt kvalitetstegn. En stor, ujævn vulst indvendigt giver til gengæld vandmodstand, se guiden om vulstfjernere.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Checklist: opstart en controle
PE, PP en PVDF. Parameters volgens DVS 2207-1 en de tabel van de fabrikant.
Vóór opstart
- De machine is gekalibreerd en de temperatuur van het verwarmingselement is gecontroleerd met een externe meter.
- De schaaf is scherp en de klemmenset past bij de diameter.
- De sleepdruk P0 is gemeten en ingevoerd, en de buis beslaat ten minste ca. een derde van de capaciteit van de machine.
- Buis en fitting zijn van hetzelfde materiaal, SDR en wanddikte.
- Bij kou, regen of wind: tent en afscherming zijn opgezet.
Eerste verbinding (proef)
- De proefverbinding wordt uitgevoerd met dezelfde parameters als de productie.
- De lasvlakken zijn schoon, droog en volledig vlak na het schaven.
- De lasril is gelijkmatig en symmetrisch aan beide zijden.
- De omsteltijd is aangehouden en de spiegel is volledig uit het lasgebied.
Bij elke verbinding
- Diameter, SDR en materiaal zijn bevestigd op de machine.
- Drukken en tijden volgen DVS 2207-1 of de tabel van de fabrikant.
- De werkstukken worden stilgehouden totdat de koeltijd is verstreken, en de verbinding wordt tot die tijd niet verplaatst.
Na de verbinding
- Logbestand of PDF is opgeslagen met diameter, drukken en tijden.
- De lasril is visueel gecontroleerd en fouten zijn gemarkeerd voor vervanging.
- Er is een nieuwe proef genomen bij wijziging van materiaal, machine of ploeg.