
Hitsausmenetelmät
PE-putkien päittäishitsaus: lämpölevy- eli peilihitsaus vaihe vaiheelta
Vakiomenetelmä Ø63-kokoisten ja sitä suurempien PE-putkien liittämiseen, tunnetaan myös päittäishitsauksena. Lue neljästä vaiheesta ja parametreista, jotka ratkaisevat, kestääkö liitos 50 vuotta.
Katso kaikki hitsausmenetelmät yleiskatsauksesta
Miten menetelmä toimii
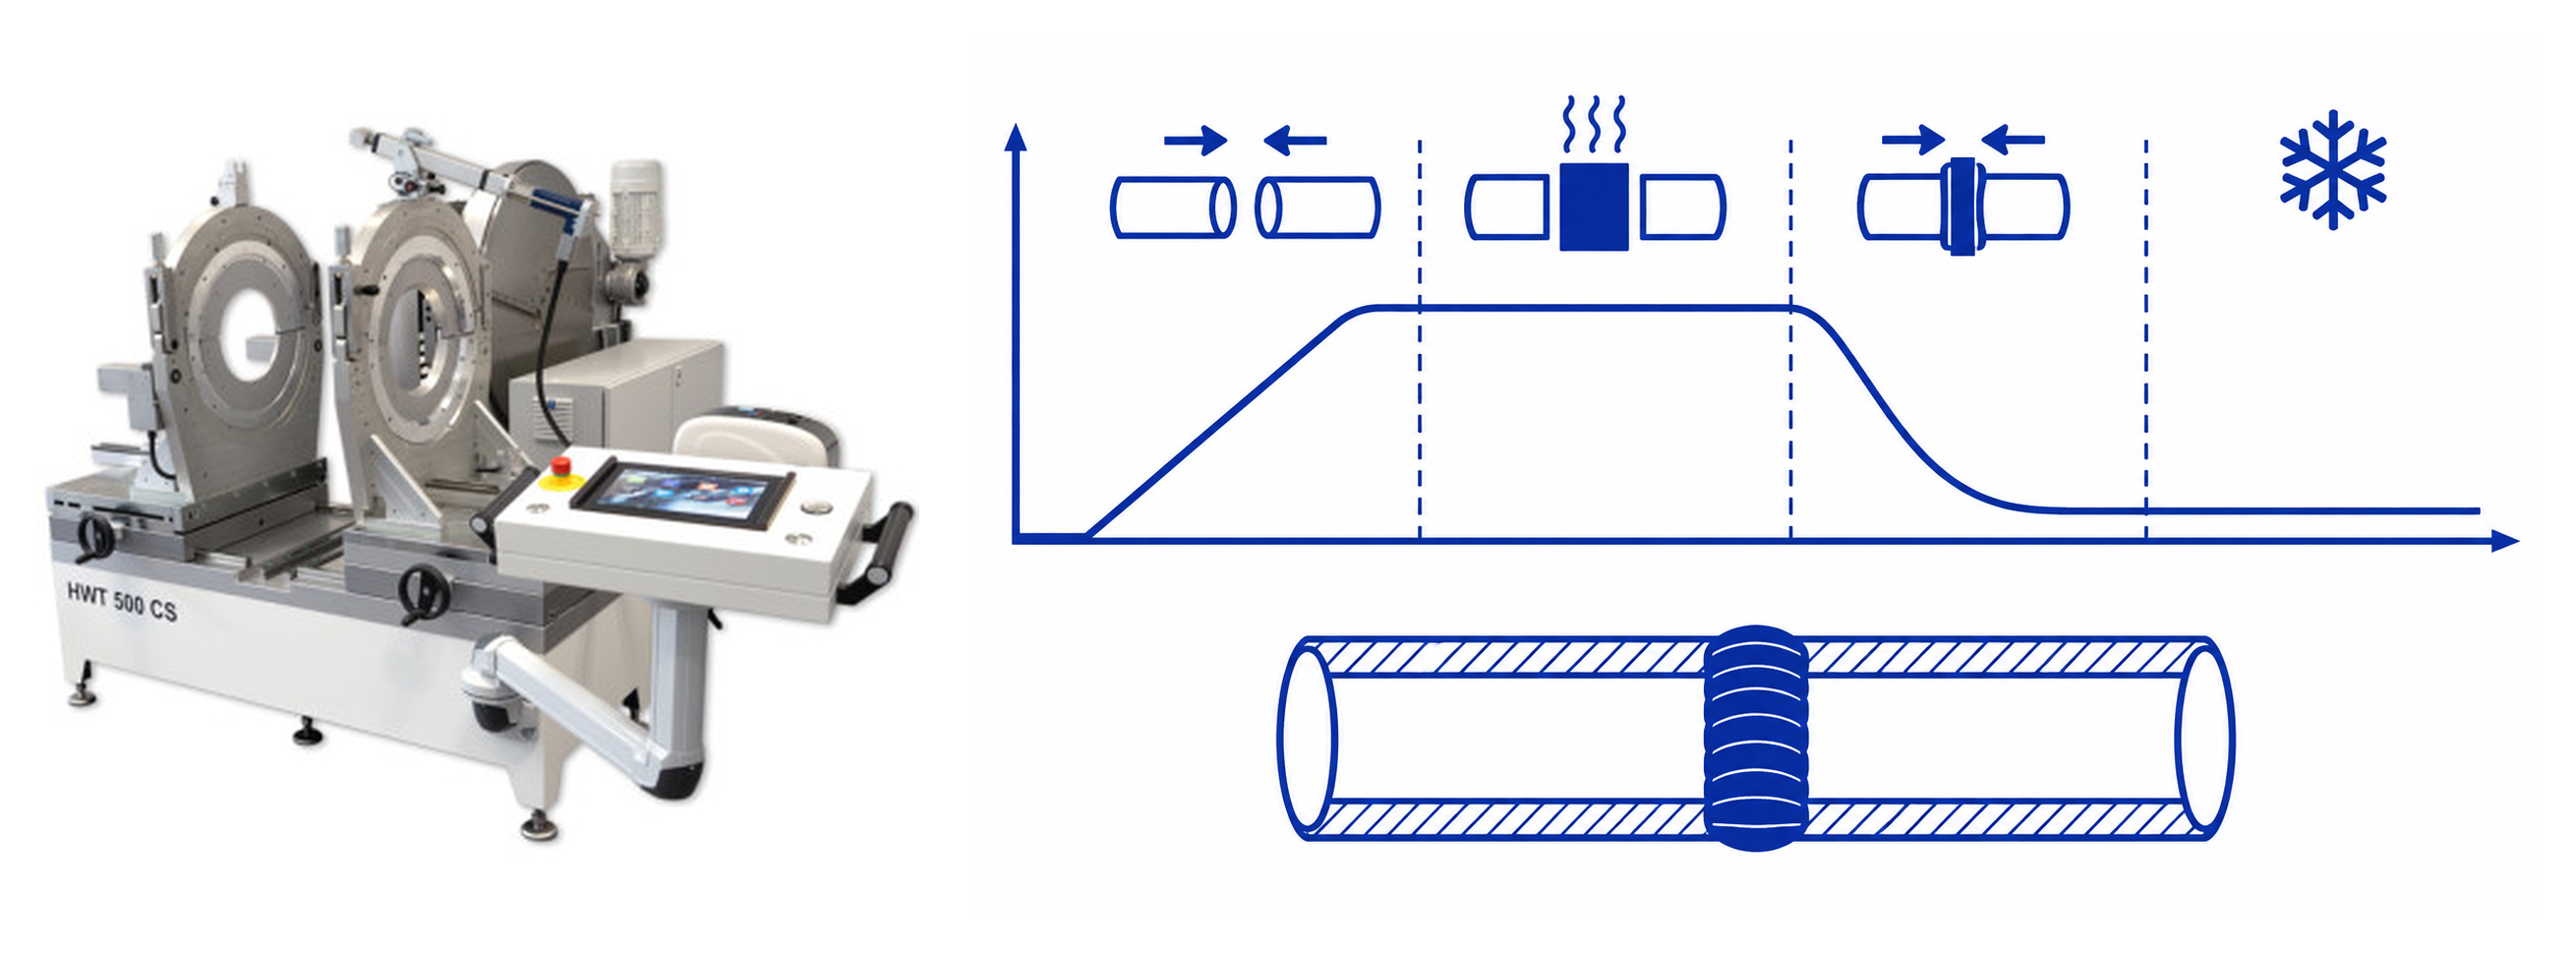
Päittäishitsauksessa (kutsutaan myös lämpölevy- tai peilihitsaukseksi) kaksi putkenpäätä sulatetaan kuumennettua hitsauslevyä (lämmityselementtiä) vasten hallitussa paineessa. Kun molempiin päihin on muodostunut tasainen sulakerros ja näkyvä hitsauspaakki (paakin muodostus), levy vedetään pois ja putket puristetaan yhteen yhdeksi homogeeniseksi liitokseksi.
Menetelmä soveltuu hyvin noin Ø63 ja sitä suuremmille PE-putkille, ja sitä käytetään tyypillisesti vesijohdoissa, kaasuputkistoissa, viemäreissä ja maalämpöjärjestelmissä. Konevalmistajat käyttävät menetelmästä nimitystä päittäishitsaus.
Neljä vaihetta DVS 2207-1 -standardin mukaan
1) Esivalmistelu: putket katkaistaan suoraan, purseet poistetaan ja ne puhdistetaan. Hitsaustason on oltava puhdas ja kuiva, tai laatu kärsii. Putkenpäiden on oltava halkaisijaltaan, SDR-luokaltaan ja seinämäpaksuudeltaan samanlaisia.
2) Kiinnitys ja höyläys: putket kiinnitetään, ja päät höylätään tasaisiksi koneen höylällä. Puristusvoiman on jakauduttava tasaisesti kummallekin päälle.
3) Lämmitys: Putkenpäät viedään lämmityselementtiä vasten, tyypillisesti PE:llä 200–220 celsiusasteessa. Painevaiheisto noudattaa DVS 2207-1 -standardin mukaisia tai koneenvalmistajan taulukon vaiheita: esilämmitys, lämmitysaika paineena, vaihtoaika (levy vedetään pois) ja liitospaine.
4) Liittäminen ja jäähdytys: Liitos jäähtyy hitaasti paineen alaisena. Jäähdytysaikaa ei saa lyhentää, eikä putkea saa kuormittaa tai siirtää ennen kuin liitos on kylmä. Liian aikainen siirtäminen on klassinen virhe.
Tyypilliset virheet
Huonojen liitosten yleisimmät syyt ovat lika tai kosteus hitsauspinnalla, virheellinen lämmitysaika, alhainen ulkolämpötila ilman suojatelttaa sekä liitoksen kuormittaminen ennen kuin jäähdytys on valmis.
Yksinkertainen nyrkkisääntö: jos laadusta ollaan epävarmoja, katkaise liitos kahtia ja tarkastele hitsauspaakkia. Tasainen, symmetrinen hitsauspaakki molemmilla puolilla on hyvä laadun merkki. Sisäpuolen suuri, epätasainen paakki kuitenkin lisää virtausvastusta – katso ohje hitsauspaakkien poistajista.
Tiedonkeruu ja laadunvarmistus
Liitoksen laatu määräytyy painejakson mukaan näissä neljässä vaiheessa, ja juuri tämän nykyaikaiset päittäishitsauskoneet tallentavat automaattisesti. CNC-ohjattu kone tallentaa paineen, lämpötilan ja ajan sekunti sekunnilta ja vertaa niitä DVS 2207-1 -standardiin tai valittuun valmistajan taulukkoon. Jos painejakso poikkeaa esimerkiksi hydrauliikkavuodon tai sähkökatkon vuoksi, liitos merkitään jatkotarkastusta varten.
Tiedonkeruu on myös dokumentaatiota: hitsauskäyrän sisältävä lokitiedosto voidaan viedä ja koota laatudokumentiksi koko urakalle, mitä yhä useammat tilaajat ja verkonhaltijat edellyttävät tarjouspyynnöissään. Parametrien manuaalinen kirjaaminen on virheherkkää, kun taas koneen oma loki on riippumaton käyttäjän muistista.
Tiedonkeruu ei korvaa omia silmiäsi: tarkasta näkyvä hitsauspaakki molemmilla puolilla ja tee koehitsaukset aina, kun kone, materiaali tai työryhmä vaihtuu. Lue tiedonkeruuta ja laadunvarmistusta käsittelevä opas koko dokumentointiketjusta.
Typiske fejl
De hyppigste årsager til dårlige samlinger er snavs eller fugt på svejseplanen, forkert spændetid, for lav omgivelsestemperatur uden telt, og at samlingen belastes før afkølingen er færdig.
En simpel tommelfingerregel: Er du i tvivl om kvaliteten, så klip samlingen over og se på vulsten. En jævn, symmetrisk svejsevulst på begge sider er et godt kvalitetstegn. En stor, ujævn vulst indvendigt giver til gengæld vandmodstand, se guiden om vulstfjernere.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
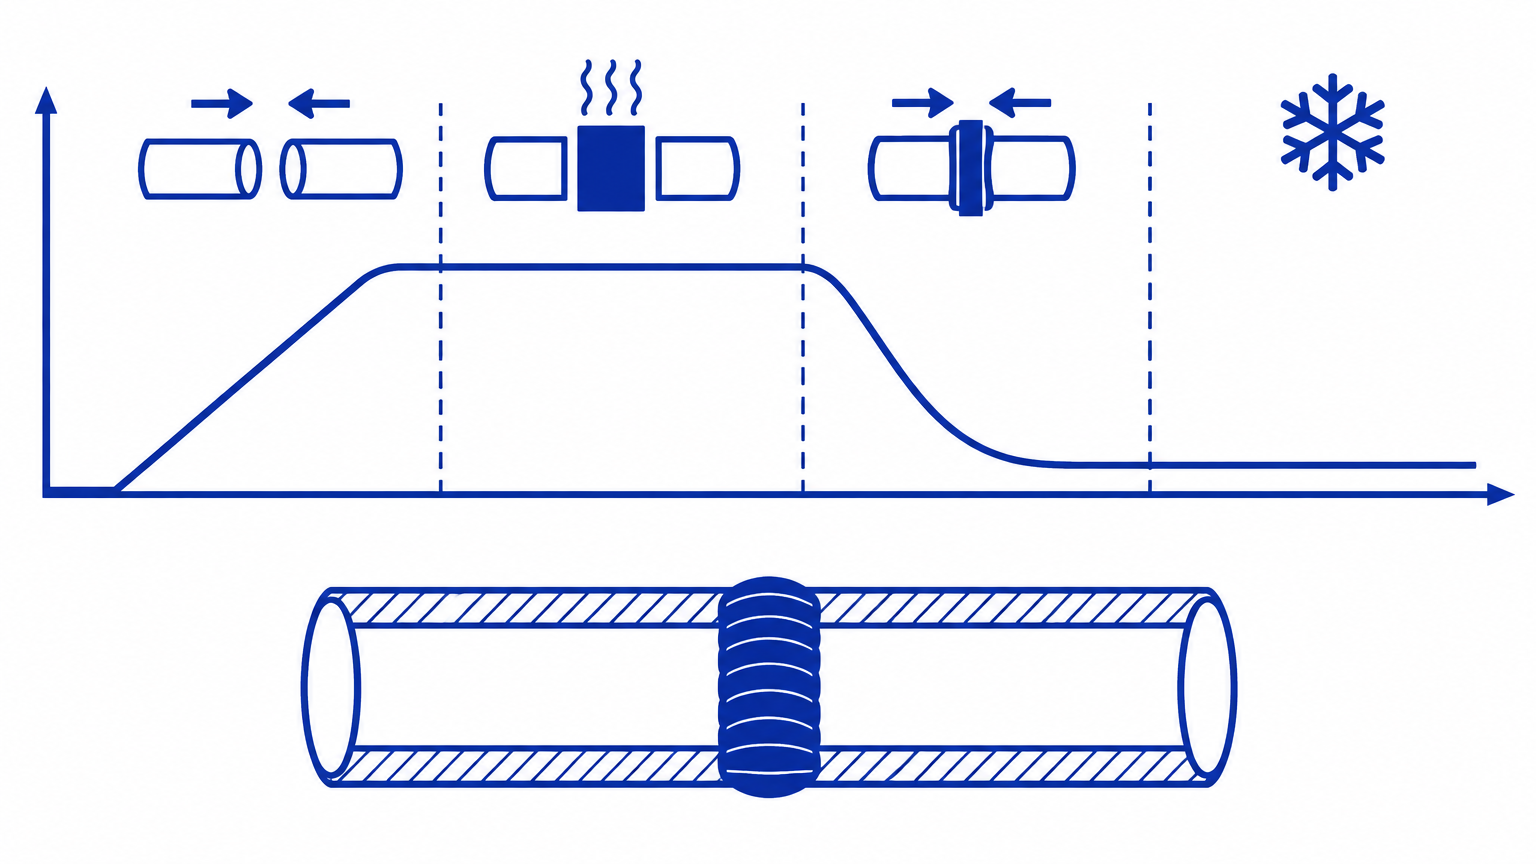
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Tarkistuslista: käynnistys ja tarkastus
PE, PP ja PVDF. Parametrit standardin DVS 2207-1 ja valmistajan taulukon mukaan.
Ennen käynnistystä
- Kone on kalibroitu ja kuumalevyn lämpötila on tarkistettu ulkoisella mittarilla.
- Tasaushöylä on terävä ja kiinnikeleuat sopivat halkaisijalle.
- Hinauspaine P0 on mitattu ja syötetty, ja putki muodostaa vähintään noin kolmanneksen koneen kapasiteetista.
- Putki ja osa ovat samaa materiaalia, SDR-luokkaa ja seinämänpaksuutta.
- Kylmällä, sateella tai tuulella: teltta ja suojaukset on pystytetty.
Ensimmäinen liitos (koeliitos)
- Koeliitos tehdään samoilla parametreilla kuin tuotanto.
- Hitsauspinnat ovat puhtaat, kuivat ja täysin tasaiset höyläyksen jälkeen.
- Hitsauspalko on tasainen ja symmetrinen molemmin puolin.
- Vaihtoaikaa on noudatettu ja kuumalevy on täysin poissa liitosalueelta.
Jokaisessa liitoksessa
- Halkaisija, SDR ja materiaali on vahvistettu koneella.
- Paineet ja ajat ovat standardin DVS 2207-1 tai valmistajan taulukon mukaiset.
- Kappaleet pidetään paikoillaan, kunnes jäähdytysaika on päättynyt, eikä liitosta siirretä ennen sitä.
Liitoksen jälkeen
- Loki tai PDF on tallennettu sisältäen halkaisijan, paineet ja ajat.
- Hitsauspalko on tarkastettu visuaalisesti ja virheet on merkitty korjattaviksi.
- Uusi koeliitos on tehty materiaalin, koneen tai työvuoron vaihtuessa.
Avaa kaikki tarkistuslistat tulostusystävällisessä näkymässä