
Suvirinimo metodai
PE vamzdžių sadurinis virinimas: suvirinimas kaitinimo elementu žingsnis po žingsnio
Standartinis PE vamzdžių jungimo sadūra metodas – nuo pačių mažiausių matmenų iki daugiau nei 4 metrų vamzdžių – taip pat vadinamas saduriniu virinimu arba butt welding. Sužinokite apie keturias fazes ir parametrus, lemiančius, ar jungtis tarnaus 200 metų.
Žiūrėti visus suvirinimo būdus apžvalgoje
Kaip veikia šis metodas
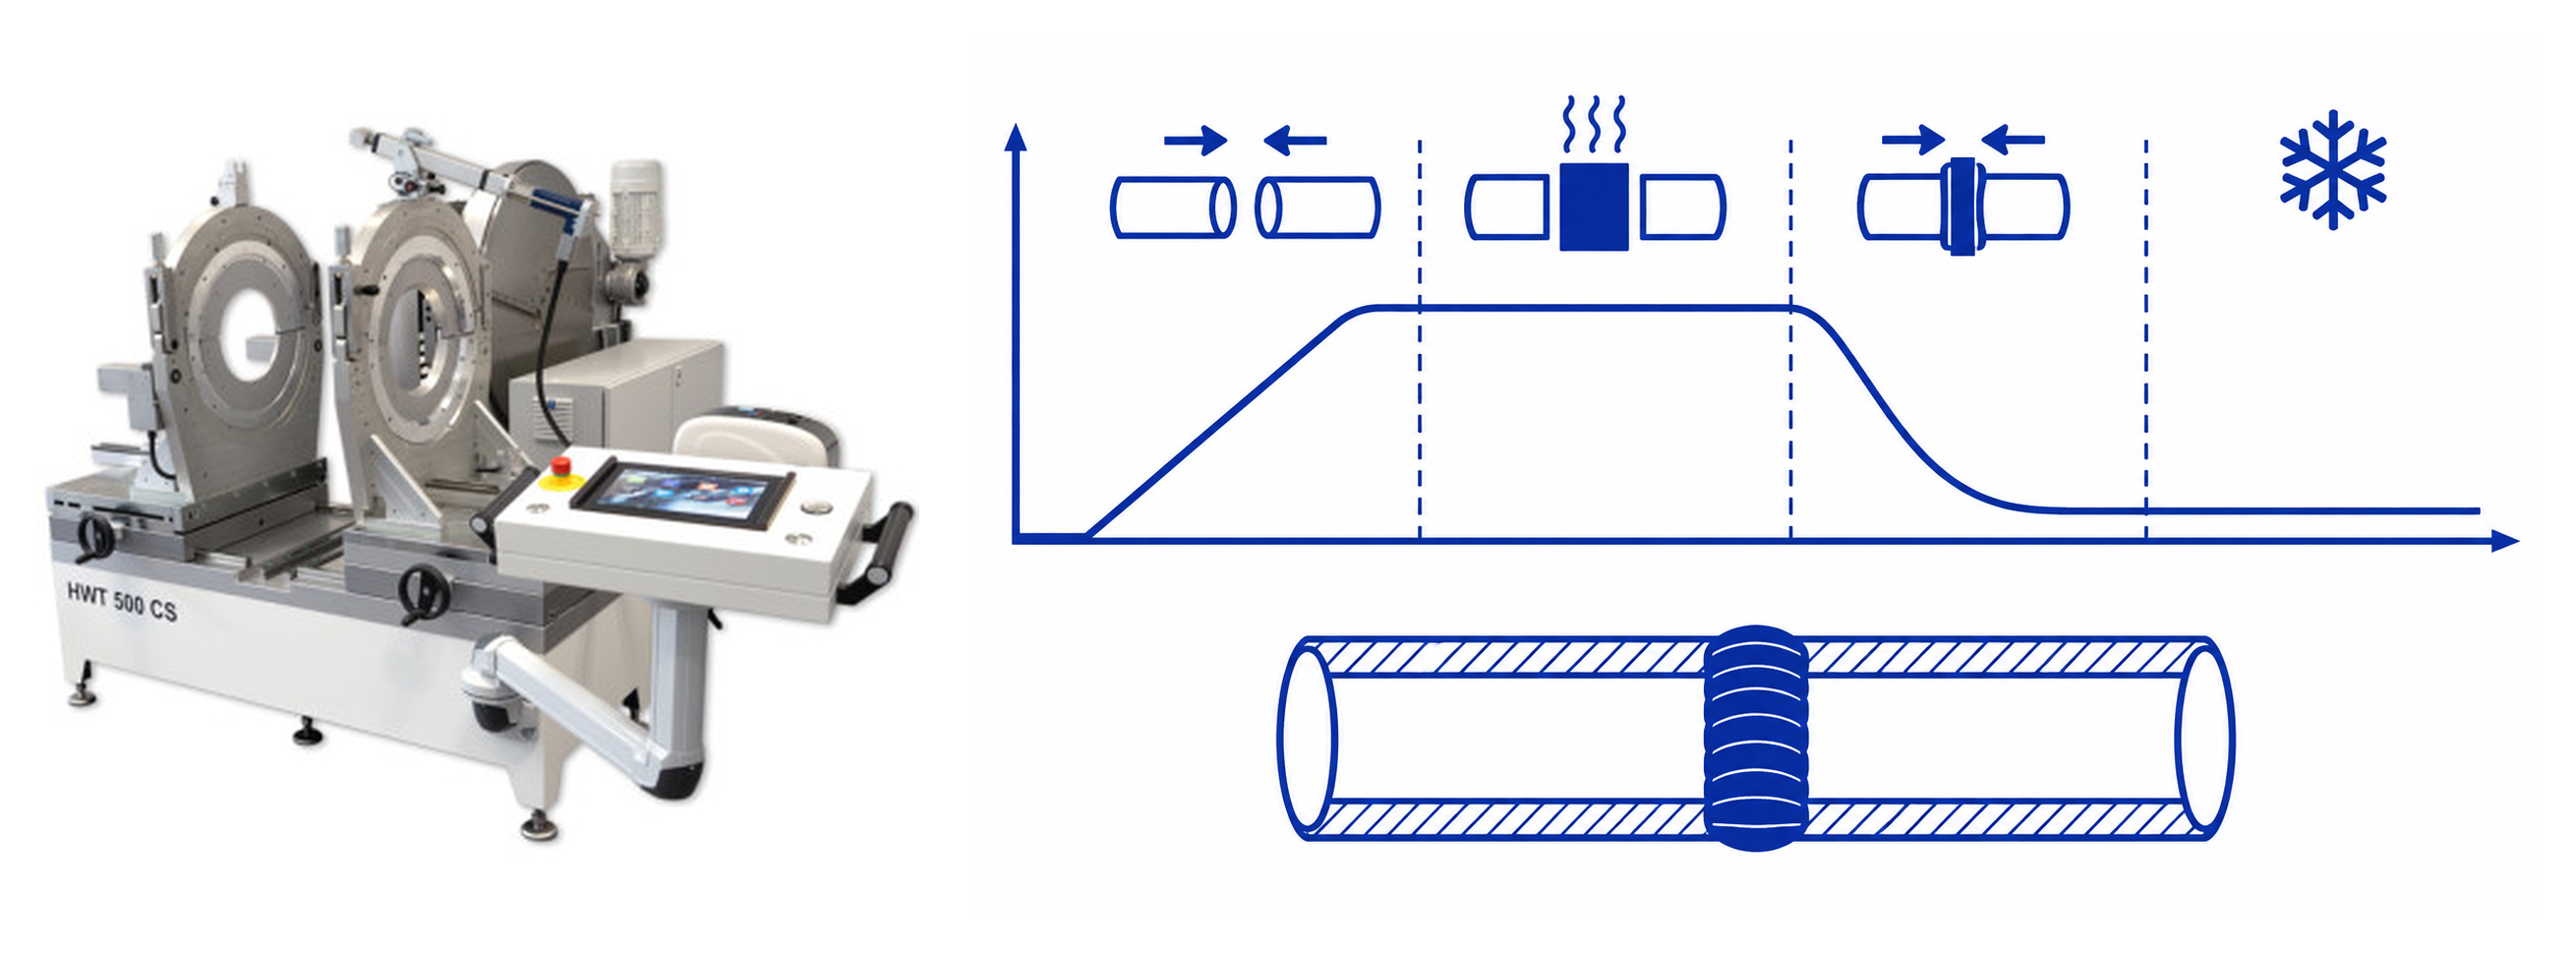
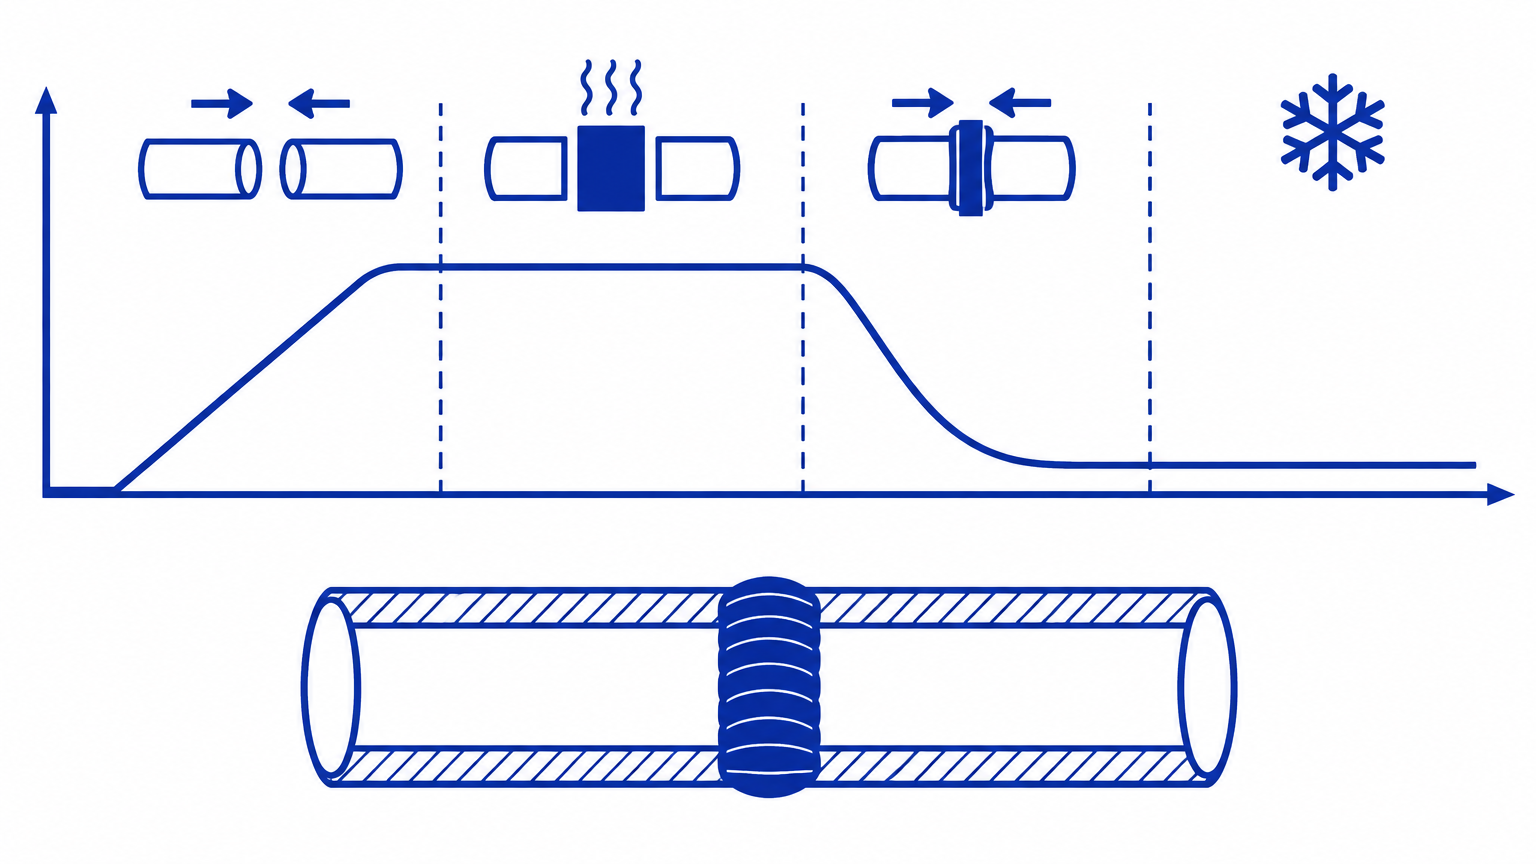
Atliekant sadurinį virinimą (dažnai vadinamą virinimu veidrodiniu būdu arba buttsvejsning), abu vamzdžių galai lydomi prispaudus prie įkaitinto virinimo veidrodžio (kaitinimo elemento) taikant kontroliuojamą slėgį. Kai abiejuose galuose susiformuoja tolygi išsilydžiusi medžiaga ir matomas virinimo užvartas (bead-up), veidrodis išimamas, o vamzdžiai suspaudžiami į vientisą vienalytę jungtį.
Šis metodas apima visą matmenų diapazoną: nuo mažų matmenų iki Ø63 mm, kur jis naudojamas fitingams ir mažesniems vamzdynams, iki itin didelių, daugiau nei 4 metrų skersmens PE vamzdžių. Praktikoje jis paprastai taikomas vandentiekio, dujotiekio, nuotekų ir geoterminėse sistemose. Anglų kalba įrangos gamintojai šį metodą vadina butt welding arba butt fusion.
Keturi etapai pagal DVS 2207-1
1) Paruošimas ir trumpinimas: Mažesni matmenys trumpinami vamzdžių žirklėmis arba vamzdžių pjovikliu, o didesni matmenys pjaunami pjūklu – pjūvis paprastai turi būti statmenas (90 laipsnių) vamzdžio ašiai, o vamzdžio galas nuskutamas ir nuvalomas. Gaminant segmentines alkūnes, galai pjaunami įstrižai, kad segmentus būtų galima sujungti reikiamu kampu; reikalavimas obliuoti galus sadurinio virinimo aparate galioja nepriklausomai nuo pjovimo krypties. Nepriklausomai nuo pjovimo įrankio, vamzdžių galai visada obliuojami sadurinio virinimo aparate prieš pradedant patį virinimo procesą (žr. 2 punktą). Virinimo plokštuma turi būti švari ir sausa, kitaip pablogės kokybė. Vamzdžių galų skersmuo, SDR ir sienelės storis turi būti vienodi.
2) Įtvirtinimas ir plokštumas: Vamzdžiai įtvirtinami gnybtuose, o galai nuobliuojami aparato obliumi (facing tool), kad abi virinimo plokštumos būtų visiškai plokščios ir lygiagrečios – tai visada atliekama sadurinio virinimo aparate, net jei vamzdis jau buvo patrumpintas vamzdžių žirklėmis, vamzdžių pjovikliu ar pjūklu. Apkrova turi pasiskirstyti tolygiai abiem galams.
3) Lydymas: Galai prispaudžiami prie kaitinimo elemento, PE medžiagai paprastai esant 200-220 °C temperatūrai. Slėgio eiga atitinka DVS 2207-1 arba aparato gamintojo lentelės etapus: pirminis pakaitinimas, kaitinimas taikant slėgį, perjungimo laikas (veidrodžio išėmimas) ir suspaudimas.
4) Sujungimas ir aušinimas: Siūlė ramiai aušinama taikant slėgį. Aušinimo laiko negalima sutrumpinti, o vamzdį galima apkrauti arba judinti tik tada, kai jungtis atvėsta. Per ankstyvas judinimas yra tipinė klaida.
Tipinės klaidos
Dažniausios nekokybiškų jungčių priežastys yra purvas arba drėgmė ant virinimo plokštumos, netinkamas palaikymo laikas, per žema aplinkos temperatūra nenaudojant palapinės ir jungties apkrovimas nepasibaigus aušinimo procesui.
Paprasta taisyklė: jei abejojate kokybe, perpjaukite jungtį ir apžiūrėkite užvartą. Tolygus, simetriškas virinimo užvartas abiejose pusėse yra geros kokybės požymis. Didelis, netolygus užvartas viduje sudaro pasipriešinimą vandens srautui – žr. vadovą apie užvarto šalinimo įrankius.
Duomenų registravimas ir kokybės užtikrinimas
Jungties kokybę lemia slėgio eiga visuose keturiuose etapuose, ir būtent šią eigą šiuolaikiniai sadurinio virinimo aparatai registruoja automatiškai. CNC valdomas aparatas kas sekundę fiksuoja slėgį, temperatūrą bei laiką ir lygina su DVS 2207-1 arba pasirinkta gamintojo lentele. Jei eiga nukrypsta nuo normos, pavyzdžiui, dėl nesandarios hidraulikos ar elektros tiekimo sutrikimo, jungtis pažymima, kad ją būtų galima patikrinti papildomai.
Duomenų registravimas taip pat yra dokumentacija: slėgio eigos žurnalą galima eksportuoti ir surinkti į viso objekto kokybės dokumentą, kurio reikalauja daugelis užsakovų bei eksploatuojančių įmonių konkursų sąlygose. Rankinis parametrų užrašymas dažnai būna su klaidomis, o paties aparato žurnalas nepriklauso nuo operatoriaus atminties.
Duomenų registravimas nepakeičia vizualios kontrolės: apžiūrėkite matomą virinimo užvartą abiejose pusėse ir atlikite bandomąją siūlę, kai keičiamas aparatas, medžiaga ar komanda. Perskaitykite vadovą apie duomenų registravimą ir kokybės užtikrinimą visoje dokumentavimo grandinėje.
Maži matmenys dideliuose aparatuose: būkite atsargūs dėl slėgio tikslumo
Jei norite virinti, pavyzdžiui, Ø50 mm vamzdį sadurinio virinimo aparatu, skirtu iki Ø250 mm, problema tampa aparato judėjimo pasipriešinimas (drag pressure, P0). P0 yra slėgis, kurio tiksliai užtenka aparato vežimėliams ir įtvirtintam vamzdžiui pajudinti – o dideliame aparate su galingais stūmokliais, dėl vamzdžio riedėjimo pasipriešinimo ir masės, tempimo slėgis yra didelis, tuo tarpu vamzdžio virinimo plotas (ir kartu reikiama virinimo jėga) yra mažas.
Konkrečiai: virinimo slėgis apskaičiuojamas kaip 0,15 N/mm2 vamzdžio galo plotui. Vamzdžio Ø50 SDR 11 galo plotas yra mažas, todėl reikiama virinimo jėga gali lengvai tapti tokio pat dydžio kaip paties aparato P0 – arba net mažesnė. Jei P0 yra didesnis už apskaičiuotą virinimo slėgį, slėgio neįmanoma tiksliai valdyti: vamzdis spaudžia per stipriai, išlydyta medžiaga išstumiama, o jungtis tampa silpna. Todėl Holm & Holm nerekomenduoja atlikti sadurinio virinimo, kai tempimo slėgis viršija virinimo slėgį.
Be to, DVS 2207-1 reikalauja, kad slėgis būtų išlaikomas griežtose tolerancijose visuose etapuose (pvz., užvarto formavimas ir sujungimas P1/P3 = 0,15 N/mm2 bei kaitinimas P2 = 0,01 N/mm2). Esant mažiems galų plotams, šios tolerancijos atitinka labai mažus jėgos skirtumus, kurių didelis aparatas negali užtikrinti – nei rankinis, nei hidraulinis, nei valdomas CNC. Didelio aparato slėgio tikslumas tiesiog yra per grubus mažiems vamzdžių galams.
Praktinė taisyklė: naudokite aparatą, kuris nėra per didelis atliekamai užduočiai. Mažiausi hidrauliniai sadurinio virinimo aparatai yra skirti vamzdžiams iki Ø160 mm – jei virinate mažesnius matmenis, tai turėtų būti atliekama mažesniu aparatu, kuriame P0 yra mažas, palyginti su virinimo slėgiu. Pagrindinė taisyklė: jei įmanoma išvengti, nerekomenduojame virinti vamzdžių, kurių skersmuo mažesnis nei maždaug trečdalis maksimalios aparato galios, net jei aparatui yra redukciniai įdėklai: todėl Ø500 mm aparatu nerekomenduojame virinti mažesnių nei Ø200 mm vamzdžių. Riba šiek tiek priklauso nuo vamzdžio sienelės storio: kuo storesnė sienelė, tuo mažesnio skersmens vamzdį galima virinti. Jei aparatas per didelis užduočiai, tai ir nepatogu: jį sunku transportuoti, jis reikalauja daug energijos ir apsunkina darbo procesą. Visada išmatuokite P0 (tempimo slėgį) prieš kiekvieną jungtį – jį galima nuskaityti arba įvesti į virinimo lentelių parinkiklį, kuris įspėja, jei tempimo slėgis tampa per didelis.
Datalogning og kvalitetssikring
Samlingens kvalitet afgøres af trykforløbet gennem de fire faser, og netop dette forløb logger moderne stuksvejsemaskiner automatisk. En CNC-styret maskine fører tryk, temperatur og tid sekund for sekund og sammenligner med DVS 2207-1 eller den valgte producenttabel. Afviger forløbet, fx ved utæt hydraulik eller et strømafbrud, markeres samlingen, så den kan efterkontrolleres.
Datalogningen er også dokumentationen: Loggen med trykforløbet kan eksporteres og samles til et kvalitetsdokument for hele anlægget, hvilket flere bygherrer og driftselskaber kræver i udbud. Manuel nedskrivning af parametre fejler ofte, mens maskinens egen log er sakket fra operatørens hukommelse.
Datalogning erstatter ikke øjnene: Undersøg den synlige svejsevulst på begge sider, og lav prøvesøm, når maskinen, materialet eller holdet skiftes. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Små dimensioner på store maskiner: pas på trykpræcisionen
Vil du svejse fx Ø50 mm på en stuksvejsemaskine til Ø250 mm, bliver maskinens egenmodstand (drag pressure, P0) problemet. P0 er det tryk, der netop kan flytte maskinens vogne og det indspændte rør - og på en stor maskine med kraftige stempler, rørets rullemodstand og egenvægt er slæbetrykket stort, mens rørets svejseflade (og dermed den krævede svejsekraft) er lille.
Konkret: svejsetrykket beregnes som 0,15 N/mm2 på rørets endeflade. På Ø50 SDR 11 er endefladen lille, og den krævede svejsekraft kan nemt komme i samme størrelsesorden som maskinens egen P0 - eller blive mindre. Er P0 større end det beregnede svejsetryk, kan trykket ikke styres præcist: røret presser for hårdt, smelten presses ud, og samlingen bliver svag. Det er derfor, Holm & Holm ikke kan anbefale at udføre en stuksvejsning, når slæbetrykket overstiger svejsetrykket.
DVS 2207-1 stiller desuden krav om, at trykket kan holdes inden for snævre tolerancer gennem alle faserne (fx vulstopbygning og fugning P1/P3 = 0,15 N/mm2 og anværmning P2 = 0,01 N/mm2). Ved små endeflader svarer disse tolerancer til meget små kraftforskelle, som en stor maskine ikke kan efterleve - hverken manuel, hydraulisk eller CNC-styret. Trykpræcisionen på en stor maskine er simpelthen for grov til små rørender.
Tommelfingerregel: brug en maskine, der ikke er for stor til opgaven. De mindste hydrauliske stuksvejsemaskiner er beregnet til rør op til Ø160 mm - svejser du mindre dimensioner, skal det ske på en mindre maskine, hvor P0 er lille i forhold til svejsetrykket. Som hovedregel anbefaler vi ikke at svejse rør under ca. en tredjedel af maskinens maksimale kapacitet, hvis det kan undgås - også selvom der findes reduktioner til maskinen: på en Ø500 mm maskine anbefaler vi derfor ikke svejsning af rør under Ø200 mm. Grænsen skyder lidt efter rørets godstykkelse: jo tykkere godtykkelse, jo mindre dimension kan man svejse. Er maskinen for stor til opgaven, er det også upraktisk: den er tung at flytte, energikrævende og besværliggør arbejdsgangen. Mål altid P0 (slæbetrykket) ved hver samling - det kan aflæses eller indtastes i svejsetabel-vælgeren, som advarer, hvis slæbetrykket bliver for højt.
Skal der svejses i de helt små diametre, er det ofte bedre at bruge en anden metode end stuksvejsning: muffesvejsning / muffe-dornsvejsning er netop bygget til rør fra Ø20 til cirka Ø125, hvor værktøjet er let at styre, og trykket ikke skal beregnes over en stor slæde.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Patikros lapas: paleidimas ir kontrolė
PE, PP ir PVDF. Parametrai pagal DVS 2207-1 ir gamintojo lentelę.
Prieš pradedant darbus
- Mašina yra sukalibruota, o kaitinimo elemento temperatūra patikrinta išoriniu matuokliu.
- Frezavimo įrenginys yra aštrus, o užspaudimo įdėklų komplektas atitinka skersmenį.
- Velkimo slėgis P0 yra išmatuotas ir įvestas, o vamzdis sudaro bent apie trečdalį mašinos pajėgumo.
- Vamzdžio ir fitingo medžiaga, SDR bei sienelės storis yra vienodi.
- Šalčio, lietaus ar vėjo atveju: pastatyta palapinė ir apsauga.
Pirmasis sujungimas (bandinys)
- Bandomasis sujungimas atliekamas naudojant tokius pačius parametrus kaip ir gamyboje.
- Suvirinimo paviršiai po frezavimo yra švarūs, sausi ir visiškai lygūs.
- Gratelis yra tolygus ir simetriškas abiejose pusėse.
- Perjungimo laikas išlaikytas, o kaitinimo elementas (veidrodis) visiškai patrauktas iš zonos.
Atliekant kiekvieną sujungimą
- Mašinoje patvirtintas skersmuo, SDR ir medžiaga.
- Slėgis ir laikai atitinka DVS 2207-1 arba gamintojo lentelę.
- Ruošiniai laikomi nejudant, kol pasibaigs aušinimo laikas, ir iki to laiko jungtis nejudinama.
Po sujungimo
- Žurnalas (log) arba PDF išsaugotas nurodant skersmenį, slėgį ir laikus.
- Gratelis patikrintas vizualiai, o defektai pažymėti pakeitimui.
- Pasikeitus medžiagai, mašinai ar pamainai, paimamas naujas bandinys.
Atidaryti visus patikros lapus spausdinimui pritaikytame vaizde