
Metodi di saldatura
Saldatura di raccordi elettrosaldabili (elettrofusione): la giunzione controllata dal raccordo
Con un raccordo elettrosaldabile, il processo di saldatura è integrato nel raccordo stesso. Adatto per trincee strette, riparazioni e piccoli diametri.
Vedi tutti i metodi di saldatura nella panoramica
Il principio
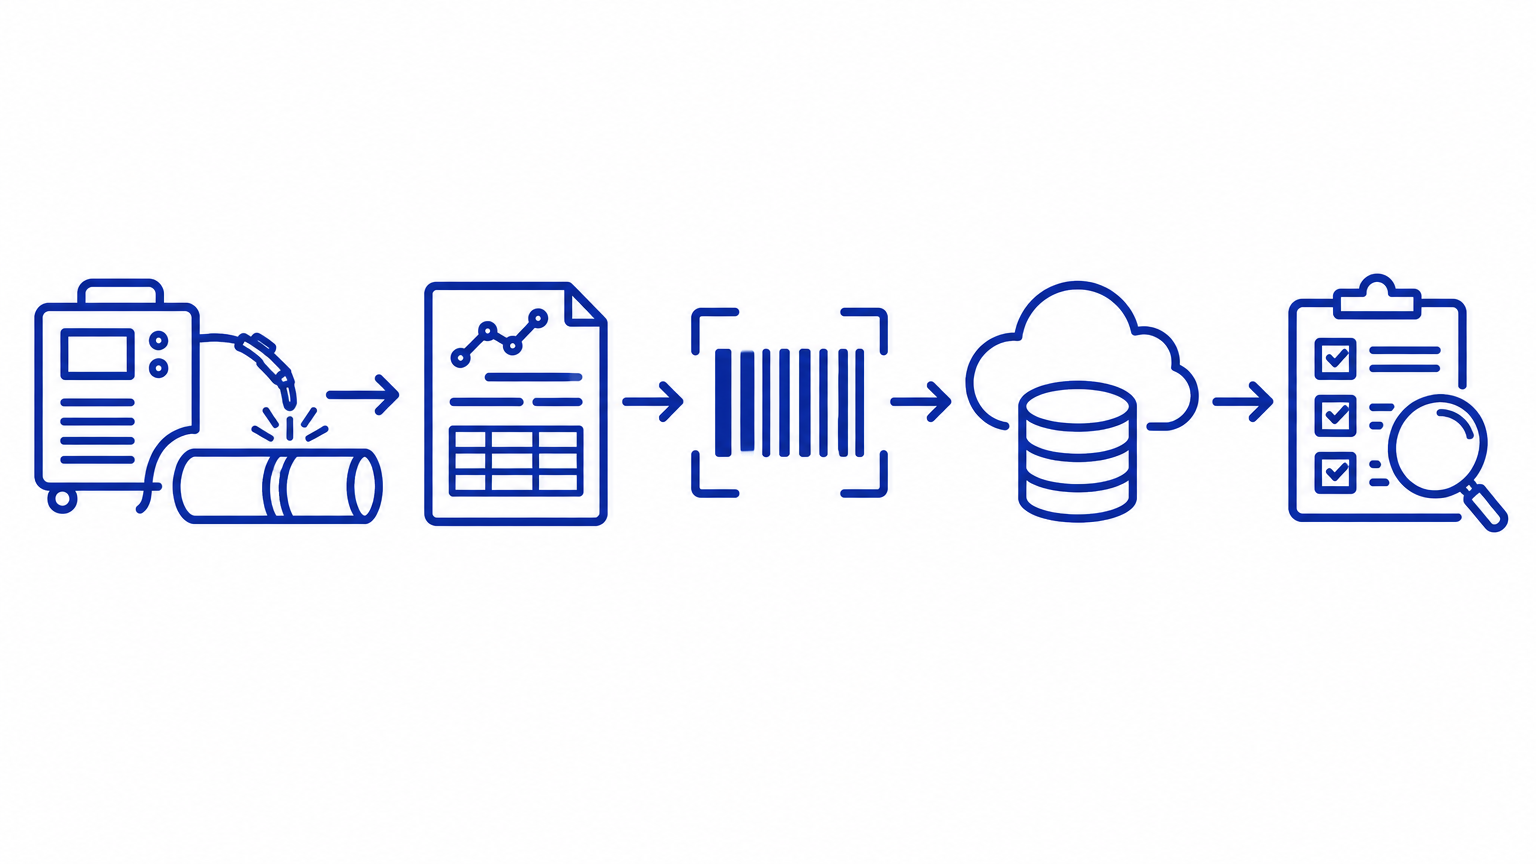
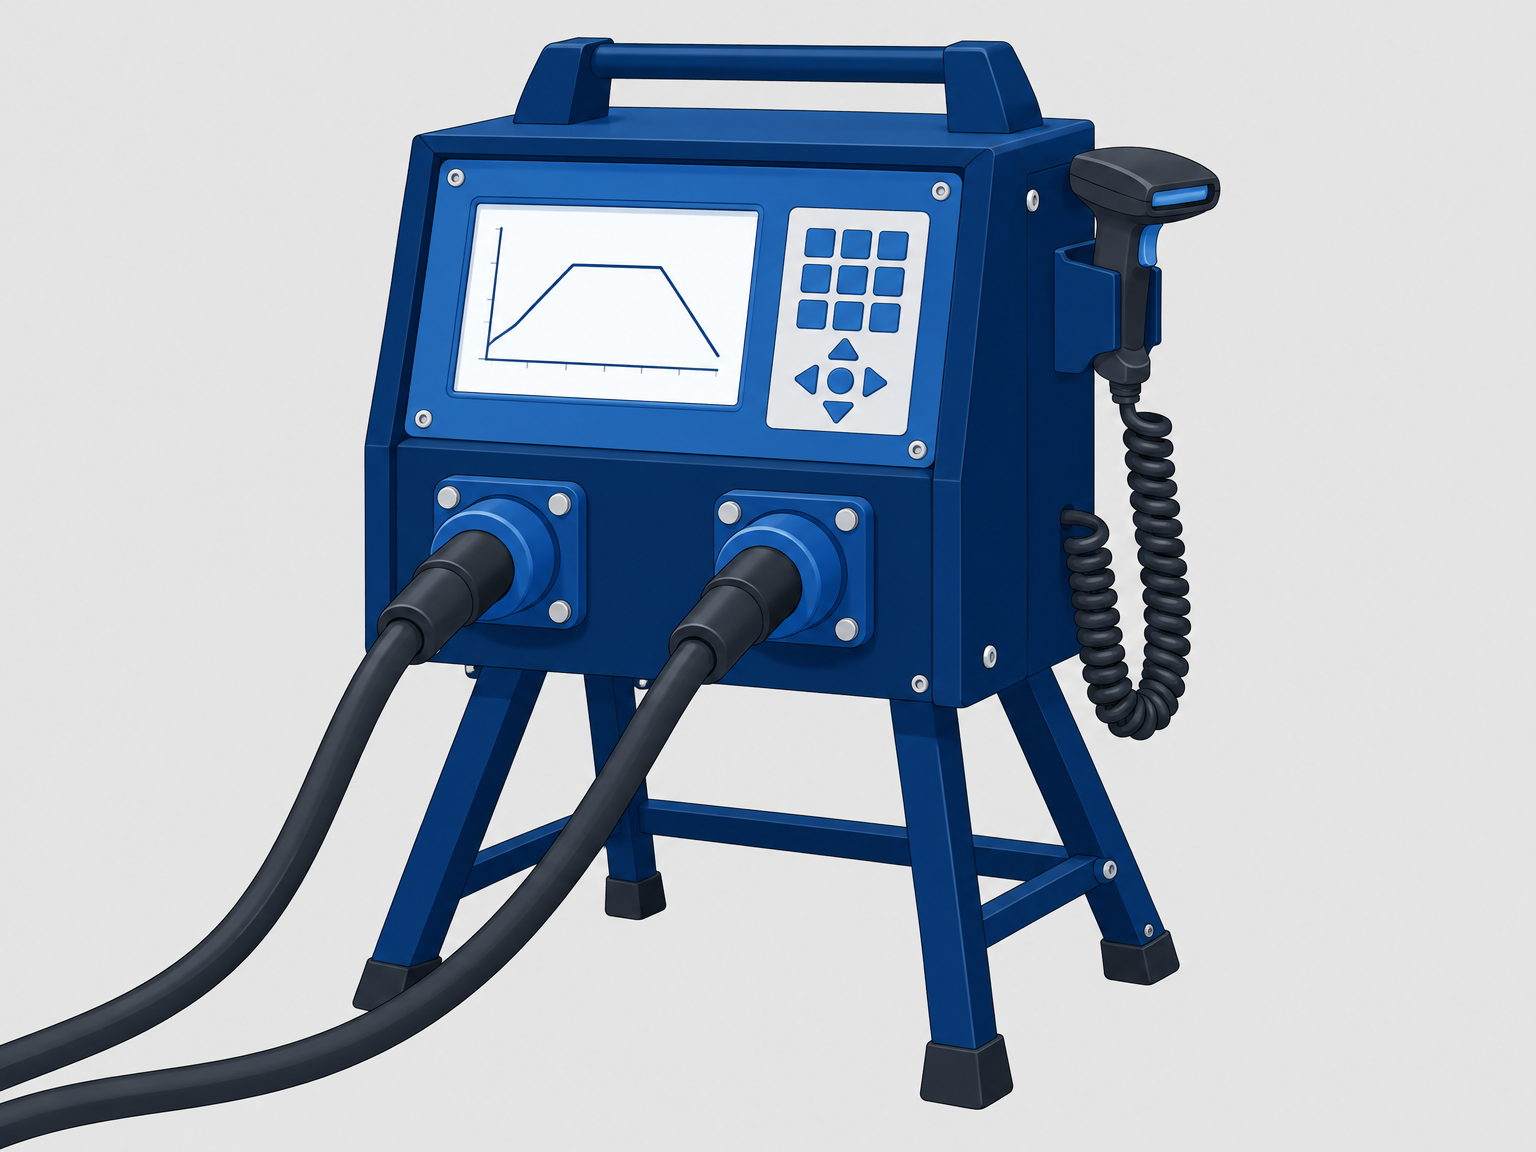
Un raccordo elettrosaldabile (manicotto elettrico) ha una resistenza a spirale integrata. La saldatrice legge il codice a barre del raccordo o inserisce i dati, calcola il tempo e la tensione di saldatura e la spirale riscalda il raccordo e il tubo facendoli fondere insieme. In inglese questo metodo è chiamato electrofusion (EF).
Il vantaggio è che i parametri di saldatura sono controllati dal raccordo e non dall'operatore. Ciò garantisce un'elevata sicurezza del processo, anche per gli operatori meno esperti.
Quando scegliere questo metodo?
I raccordi elettrosaldabili sono ideali dove lo spazio per una saldatrice a testa a testa è ristretto: in trincea, durante le riparazioni su condotte esistenti e nei tratti con diametri ridotti. A differenza della saldatura a testa a testa, l'elettrosaldatura consente spesso di unire classi SDR diverse, a condizione che il manicotto sia omologato per tale combinazione.
L'estremità del tubo deve essere tagliata perpendicolarmente, sbavata e pulita. Per il PE100-RC, lo strato esterno ossidato deve essere raschiato (vedere la guida sul PE100-RC). Segnare la profondità di inserimento affinché il raccordo sia posizionato in modo simmetrico e supportare il tubo in modo che non si muova durante la saldatura.
Registrazione dati e garanzia di qualità
La saldatura per elettrofusione è il metodo con la migliore garanzia di qualità integrata. La macchina legge il codice a barre del raccordo o inserisce i parametri manualmente e controlla la resistenza della spirale prima di avviare la saldatura. Se la resistenza è fuori tolleranza o la tensione è troppo bassa, la macchina si rifiuta di saldare. Questo previene gli errori classici: raccordo errato, contatti sporchi e alimentazione elettrica insufficiente.
Durante la saldatura, la macchina registra tempo, tensione, corrente e resistenza, e dopo il raffreddamento la saldatura viene completata con lo stato OK o con un codice di errore. Le moderne saldatrici per elettrofusione memorizzano internamente centinaia di giunzioni e possono esportare il registro via USB, Bluetooth o software di documentazione. Con il GPS e l'ID operatore, ogni giunzione viene collegata al luogo esatto e al saldatore qualificato che l'ha eseguita.
Il risultato è la totale tracciabilità: per ogni giunzione dell'impianto è possibile mostrare il lotto di tubi e raccordi, i parametri, il grafico, la posizione e l'operatore. Questo è esattamente il livello di documentazione richiesto da molte società di gestione e gare d'appalto pubbliche, ed è quasi gratuito da raccogliere quando l'attrezzatura viene scelta correttamente.
Checklist: avvio e controllo
PE e PP con elettromanicotti. I parametri vengono letti dal codice a barre del raccordo.
Prima dell'avvio
- Il raccordo corrisponde al diametro del tubo e al SDR, e la combinazione è approvata.
- L'estremità del tubo è tagliata ad angolo retto, sbavata e pulita, e lo strato d'ossido è stato raschiato nel PE100-RC.
- La profondità di inserimento è marcata e il tubo è supportato.
- L'alimentazione elettrica o il generatore possono erogare la potenza necessaria e la tensione è stabile.
Prima giunzione (campione)
- Il codice a barre è stato scansionato oppure i parametri sono stati inseriti e confermati.
- La macchina ha approvato la resistenza della spira del raccordo.
- Il raccordo è posizionato in modo simmetrico sul tubo.
Durante la saldatura
- Tubo e raccordo non vengono mossi e i cavi non vengono tirati.
- La macchina mostra il ciclo senza interruzioni.
Dopo la giunzione
- Lo stato è OK. In caso di codice di errore: il giunto viene scartato e l'errore documentato.
- Il raffreddamento è completato prima che il giunto venga sollecitato o sottoposto a prova di pressione.
- Il log è stato salvato o esportato.