
Sveiseanvisninger
Elektromuffesveising: sammensveisingen styres av selve formdelen
Med en elektromuffe er sveiseprosessen innbygd i selve formdelen. Ideell for trange grøfter, reparasjoner og små dimensjoner.
Se alle sveisemetoder i oversikten
Prinsippet
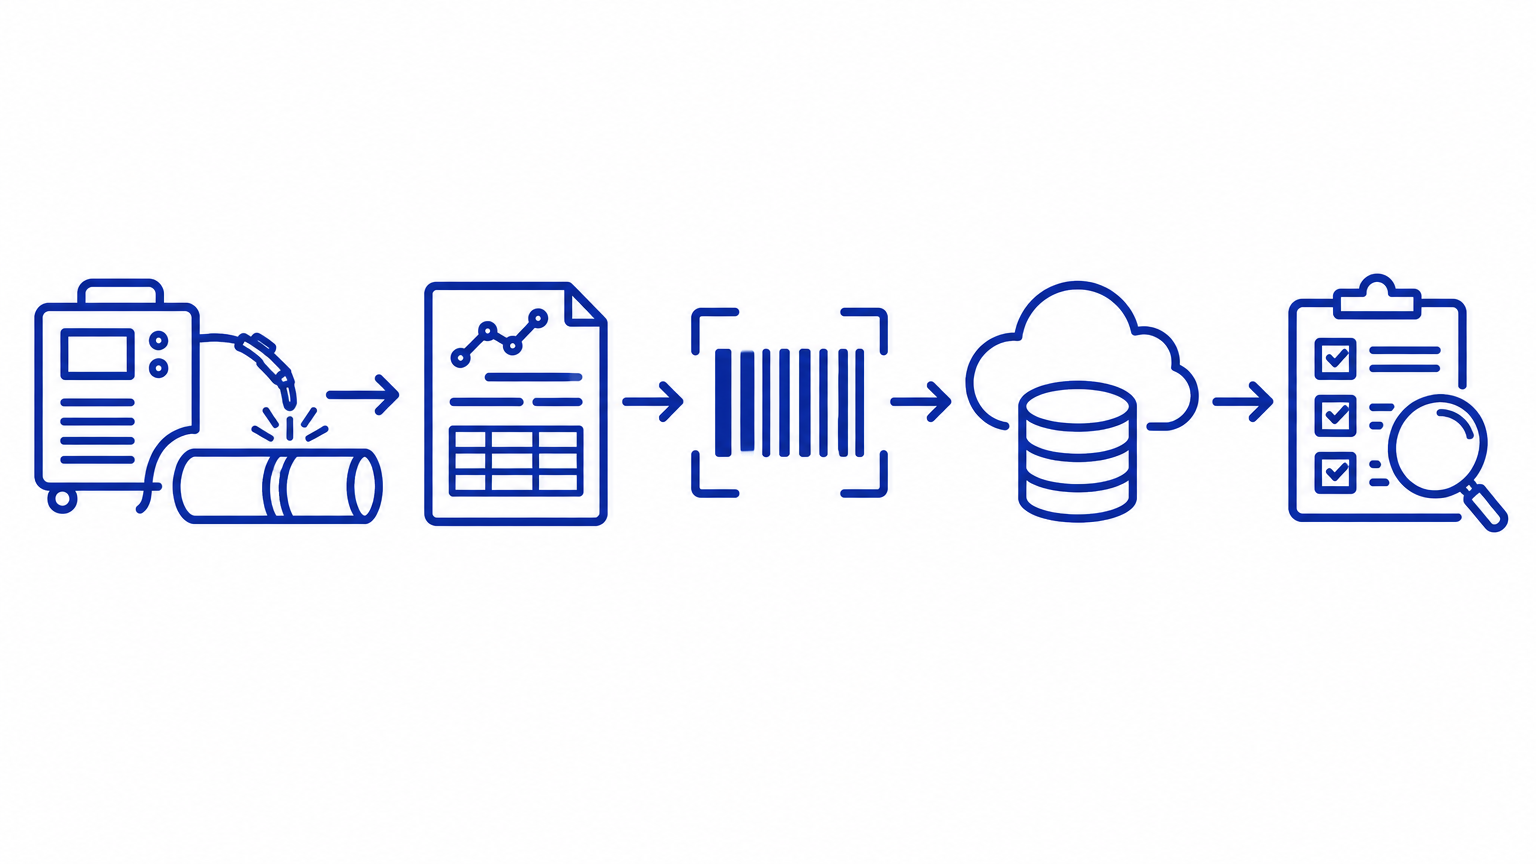
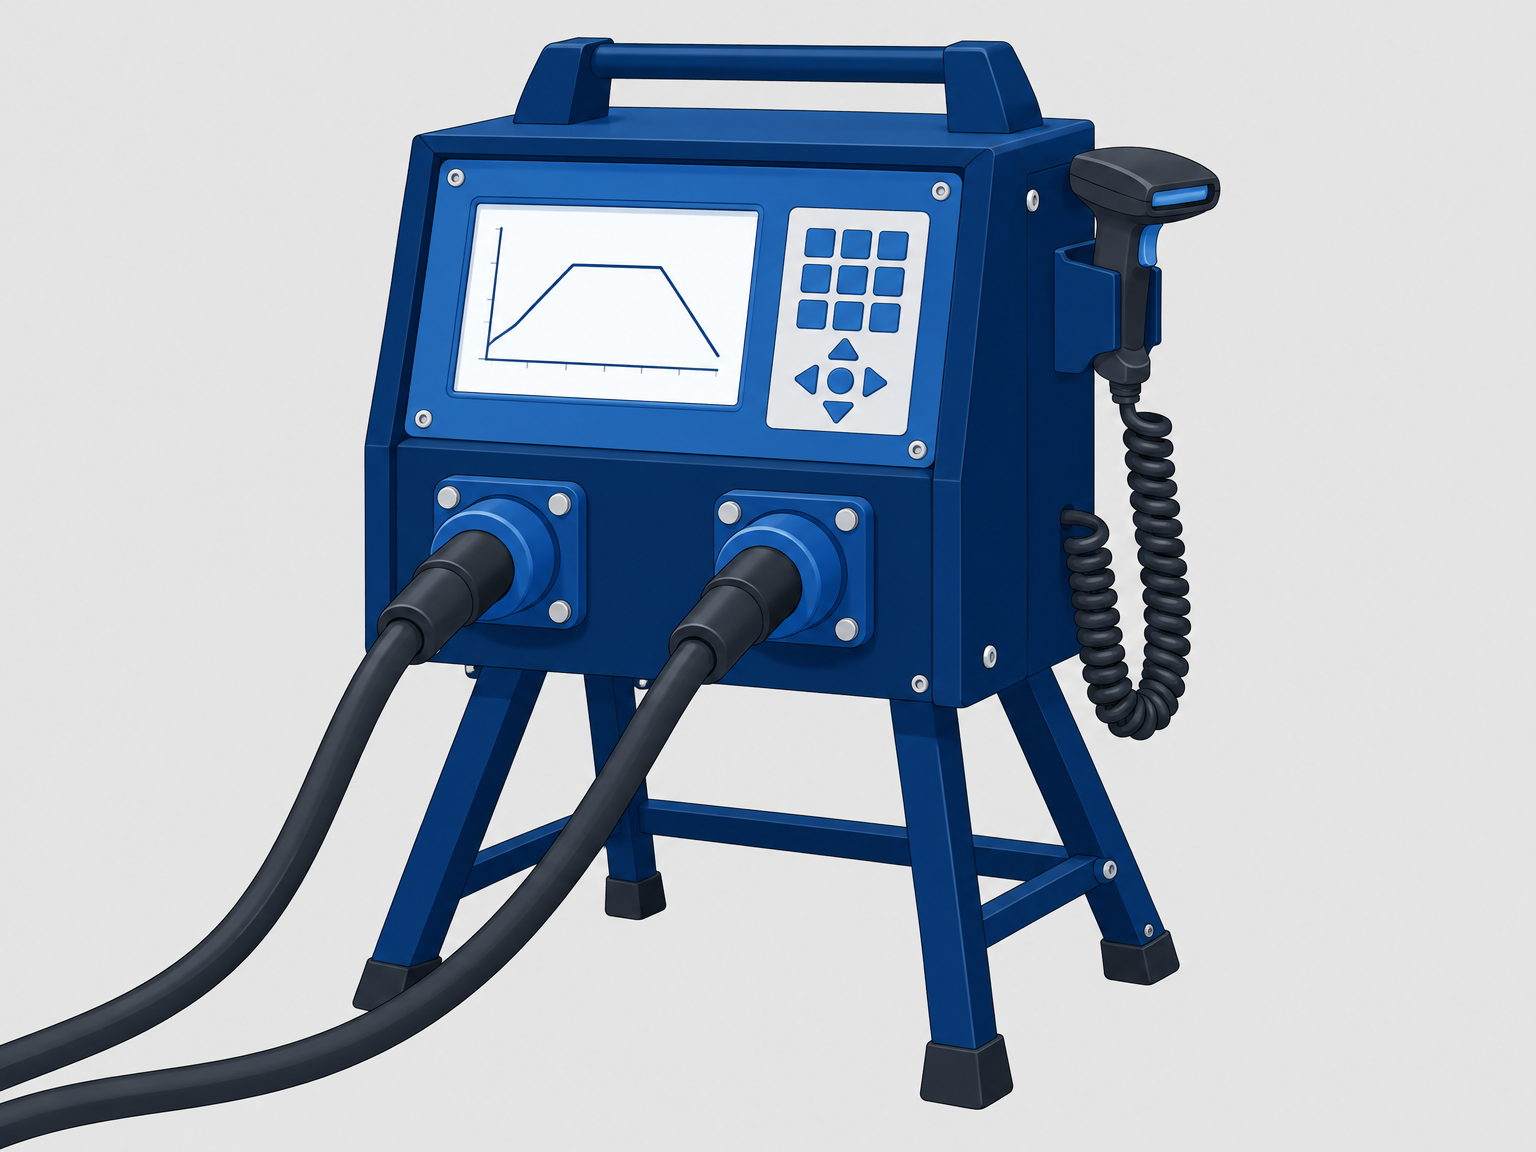
En el-sveisefitting (el-muffe) har en innebygd motstandstråd. Maskinen avleser fittingens strekkode eller data legges inn manuelt, beregner sveisetid og spenning, og tråden varmer opp fittingen og røret slik at de smelter sammen. På engelsk kalles metoden electrofusion (EF).
Fordelen er at sveiseparametrene styres av fittingen fremfor av operatøren. Dette gir en svært prosessikker skjøt, selv for mindre erfarne operatører.
Når velger du metoden?
Elektrosveisefittings er det opplagte valget der det er lite plass til en stusveismaskin: i trange grøfter, ved reparasjon av eksisterende ledningsnett og på mindre dimensjonsområder. I motsetning til stusveising kan elektrosveising ofte kombinere ulike SDR-klasser, forutsatt at muffene er godkjent for den kombinasjonen.
Rørenden må kuttes rett, avgraderes og rengjøres. På PE100-RC må det ytre oksiderte sjiktet skrapes av (se veiledningen for PE100-RC). Marker innstikkdybden slik at fittingen sitter symmetrisk, og støtt opp røret slik at det ikke kan bevege seg under sveisingen.
Dataloggføring og kvalitetssikring
El-sveising er den metoden som har den beste innebygde kvalitetssikringen. Maskinen leser av fittingens strekkode eller parametrene legges inn manuelt, og den sjekker trådens motstand før sveisingen starter. Hvis motstanden er utenfor toleransen eller spenningen er for lav, nekter maskinen å sveise. Dette forhindrer klassiske feil: feil fitting, skitne stikkontakter og en underdimensjonert strømforsyning.
Under sveisingen logger maskinen tid, spenning, strøm og motstand, og etter avkjøling er sveisen fullført med en status som OK eller en feilkode. Moderne el-sveiseapparater lagrer hundrevis av skjøter internt og kan eksportere loggen via USB, Bluetooth eller dokumentasjonsprogramvare. Med GPS og operatør-ID knyttes hver skjøt til sin nøyaktige posisjon og den kvalifiserte sveiseren som utførte den.
Resultatet er full sporbarhet: for hver skjøt i anlegget kan du fremvise rør- og fittingparti, parametrene, kurven, plasseringen og operatøren. Dette er nøyaktig det dokumentasjonsnivået som mange nettselskaper og offentlige anbud krever, og det er nesten gratis å samle inn når utstyret velges med omhu.
Sjekkliste: oppstart og kontroll
PE og PP med elektromuffer. Parametere leses fra fittingens strekkode.
Før oppstart
- Fittingen passer til rørdiameter og SDR, og kombinasjonen er godkjent.
- Rørenden er skjært vinkelrett, avgratet og rengjort, og oksydlaget er skrapet av ved PE100-RC.
- Innstikkdybden er markert, og røret er understøttet.
- Strømforsyning eller generator kan levere nødvendig effekt, og spenningen er stabil.
Første skjøt (prøve)
- Strekkoden er skannet, eller parameterne er tastet inn og bekreftet.
- Maskinen har godkjent motstanden i fittingens spole.
- Fittingen sitter symmetrisk på røret.
Under sveisingen
- Rør og fitting beveges ikke, og det trekkes ikke i kablene.
- Maskinen viser forløpet uten avbrudd.
Etter skjøten
- Status er OK. Ved feilkode: skjøten kasseres og feilen dokumenteres.
- Avkjølingen er gjennomført før skjøten belastes eller trykkprøves.
- Loggen er lagret eller eksportert.