
Suvirinimo metodai
Elektrofuzinis suvirinimas (suvirinimas elektromovomis): jungtis, valdoma jungiamąja detale
Naudojant elektrofuzinę jungiamąją detalę, suvirinimo procesas yra integruotas į pačią detalę. Tinka siauroms tranšėjoms, remontui ir mažiems skersmenims.
Žiūrėti visus suvirinimo būdus apžvalgoje
Principas
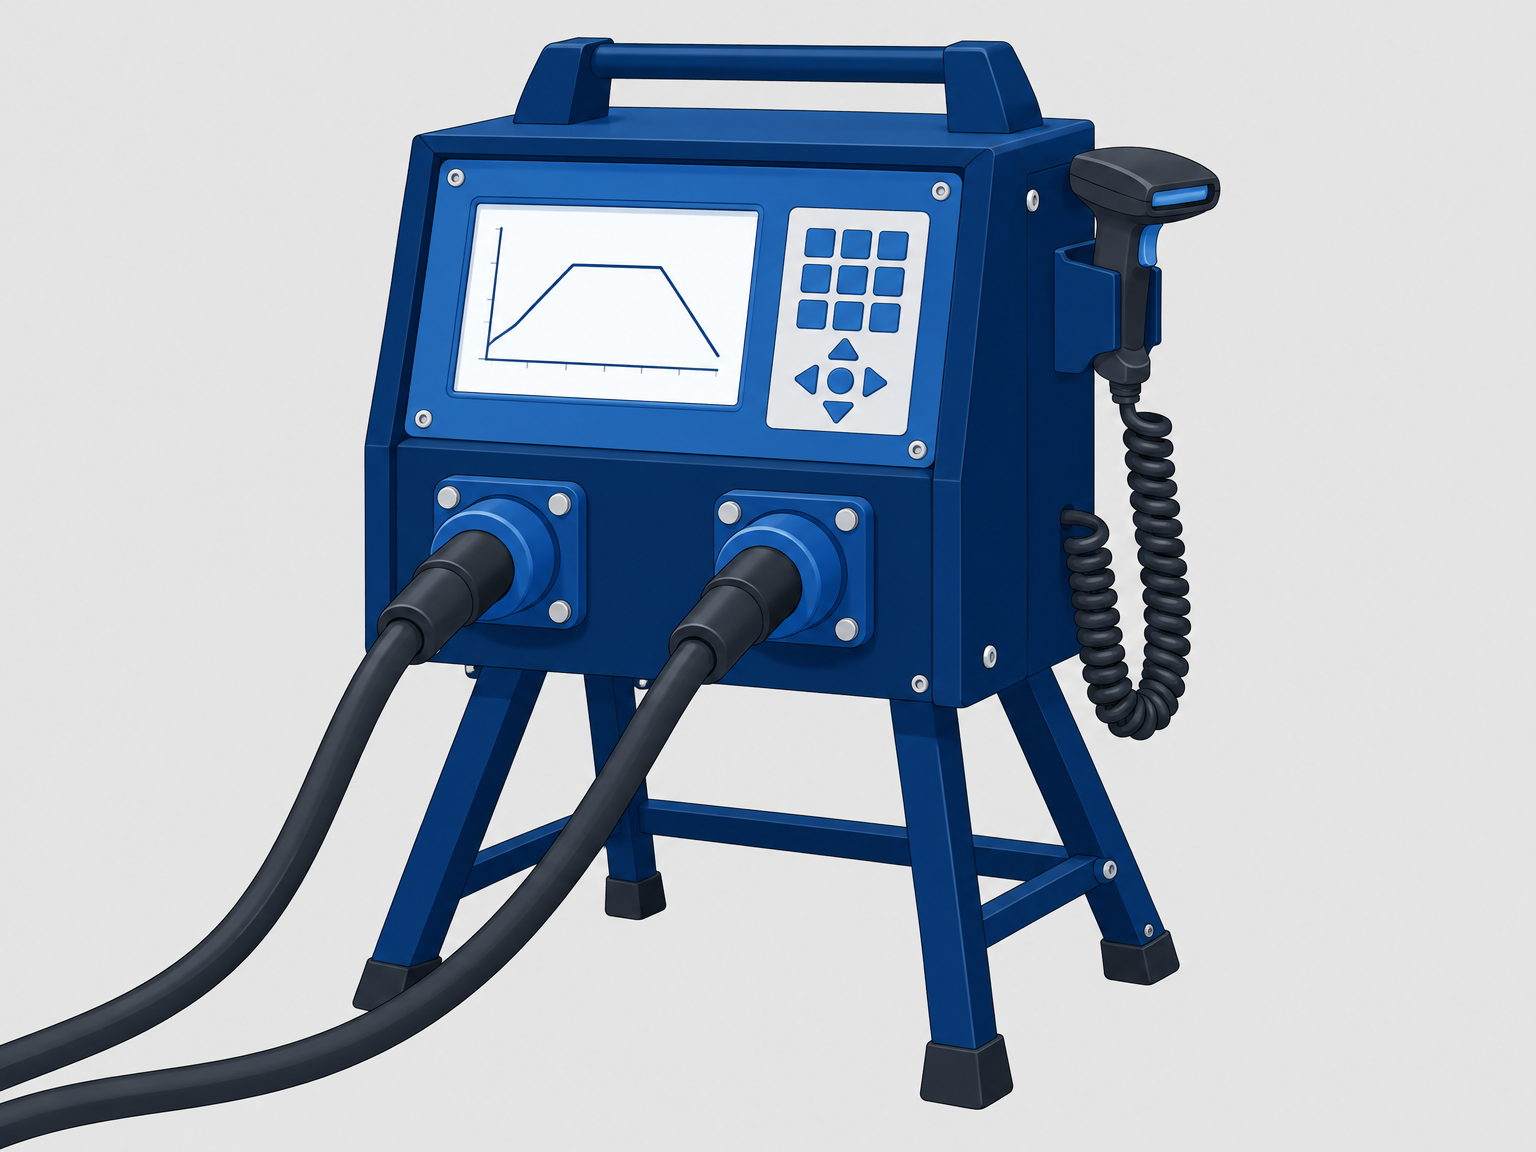
Elektrofuzinė jungtis (elektromova) turi integruotą kaitinimo spiralę. Suvirinimo aparatas nuskaito jungties brūkšninį kodą arba duomenys įvedami rankiniu būdu, apskaičiuoja suvirinimo laiką ir įtampą, o spiralė įkaitina jungtį ir vamzdį, kad jie sulietų į vientisą lydinį. Anglų kalba šis metodas vadinamas „electrofusion“ (EF).
Privalumas yra tas, kad suvirinimo parametrus valdo pati jungiamoji detalė, o ne operatorius. Tai užtikrina aukštą proceso patikimumą, net ir mažiau patyrusiems operatoriams.
Kada pasirinkti šį metodą?
Elektrofuzinės jungtys idealiai tinka ten, kur trūksta vietos sandūrinio suvirinimo aparatui: tranšėjose, atliekant esamų vamzdynų remontą ir montuojant mažesnio skersmens linijas. Skirtingai nei sandūrinis suvirinimas, elektrofuzinis suvirinimas dažnai leidžia jungti skirtingų SDR klasių vamzdžius, jei mova yra sertifikuota tokiai kombinacijai.
Vamzdžio galas turi būti nupjautas statmenai, pašalintos užvartos ir nuvalytas. Naudojant PE100-RC, išorinis oksidinis sluoksnis turi būti nuskustas (žr. PE100-RC vadovą). Pažymėkite įkišimo gylį, kad jungtis būtų uždėta simetriškai, ir užfiksuokite vamzdį, kad jis nejudėtų suvirinimo metu.
Duomenų registravimas ir kokybės užtikrinimas
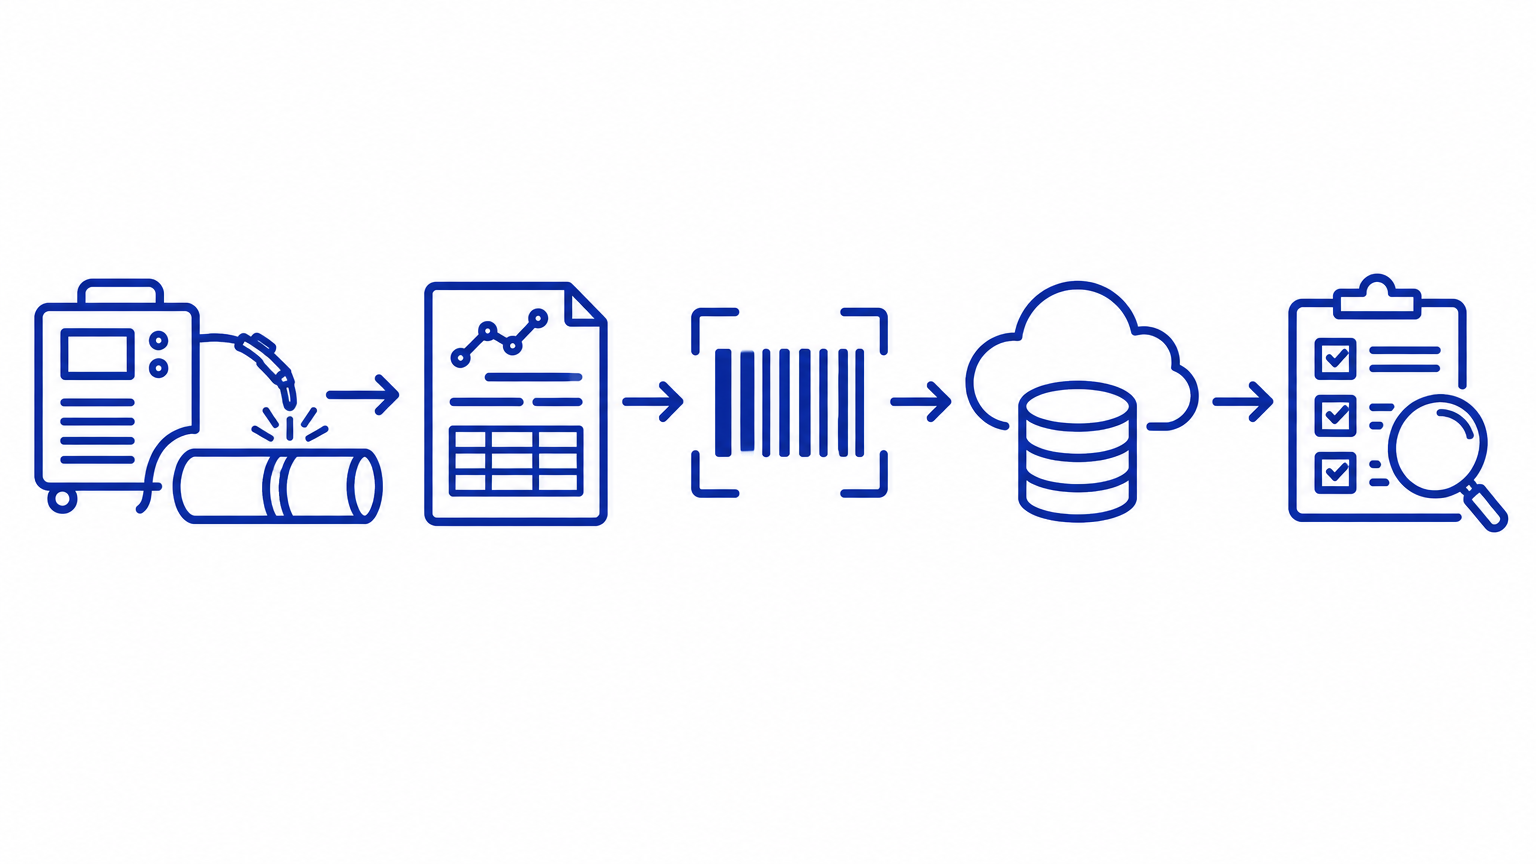
Suvirinimas elektromovomis yra metodas, turintis geriausią integruotą kokybės užtikrinimą. Aparatas nuskaito jungties brūkšninį kodą arba parametrai įvedami rankiniu būdu ir prieš pradedant suvirinimą patikrina spiralės varžą. Jei varža neatitinka tolerancijos ribų arba įtampa per žema, aparatas atsisako virinti. Tai užkerta kelią klasikinėms klaidoms: netinkamai jungčiai, nešvariems kontaktams ir per silpnam maitinimo šaltiniui.
Suvirinimo metu aparatas registruoja laiką, įtampą, srovę ir varžą, o po atvėsimo suvirinimas užbaigiamas būsena OK arba klaidos kodu. Šiuolaikiniai elektrofuziniai suvirinimo aparatai vidinėje atmintyje išsaugo šimtus jungčių duomenų ir gali eksportuoti žurnalą per USB, Bluetooth arba dokumentavimo programinę įrangą. Naudojant GPS ir operatoriaus ID, kiekviena jungtis susiejama su tikslia vieta ir ją atlikusiu kvalifikuotu suvirintoju.
Rezultatas – visiškas atsekamumas: kiekvienai objekto jungčiai galite pateikti vamzdžio ir jungties partijos numerius, parametrus, grafiką, vietą bei operatorių. Tai yra būtent toks dokumentavimo lygis, kurio reikalauja daugelis eksploatuojančių įmonių bei viešųjų pirkimų organizatorių ir kurį rinkti beveik nieko nekainuoja, kai įranga pasirinkta teisingai.
Patikros lapas: paleidimas ir kontrolė
PE ir PP su elektromovomis. Parametrai nuskaitomi iš jungiančios detalės brūkšninio kodo.
Prieš pradedant darbus
- Jungianti detalė atitinka vamzdžio skersmenį ir SDR, o derinys yra patvirtintas.
- Vamzdžio galas nupjautas statmenai, pašalintos užvartos ir išvalytas, o PE100-RC atveju nuskustas oksido sluoksnis.
- Įstūmimo gylis pažymėtas, o vamzdis paremtas.
- Maitinimo šaltinis arba generatorius gali tiekti reikiamą galią, o įtampa yra stabili.
Pirmasis sujungimas (bandinys)
- Brūkšninis kodas nuskaitytas arba parametrai įvesti ir patvirtinti.
- Aparatas patvirtino jungiančios detalės ritės varžą.
- Jungianti detalė uždėta simetriškai ant vamzdžio.
Suvirinimo metu
- Vamzdis ir jungianti detalė nejudinami, o kabeliai netraukiami.
- Aparatas rodo procesą be pertrūkių.
Po sujungimo
- Būsena yra OK. Klaidos kodo atveju: jungtis brokuojama, o klaida dokumentuojama.
- Aušinimas baigtas prieš apkraunant jungtį arba atliekant jos slėgio bandymą.
- Žurnalas išsaugotas arba eksportuotas.
Atidaryti visus patikros lapus spausdinimui pritaikytame vaizde