
Svejsemetoder
Elektrofittingsvejsning (elektromuffesvejsning): samlingen der styres af fittingen
Med en elektrofitting er svejseprocessen indbygget i selve fittingen. Velegnet til snævre rendegrave, reparationer og små diametre.
Se alle svejsemetoder i oversigten
Princippet
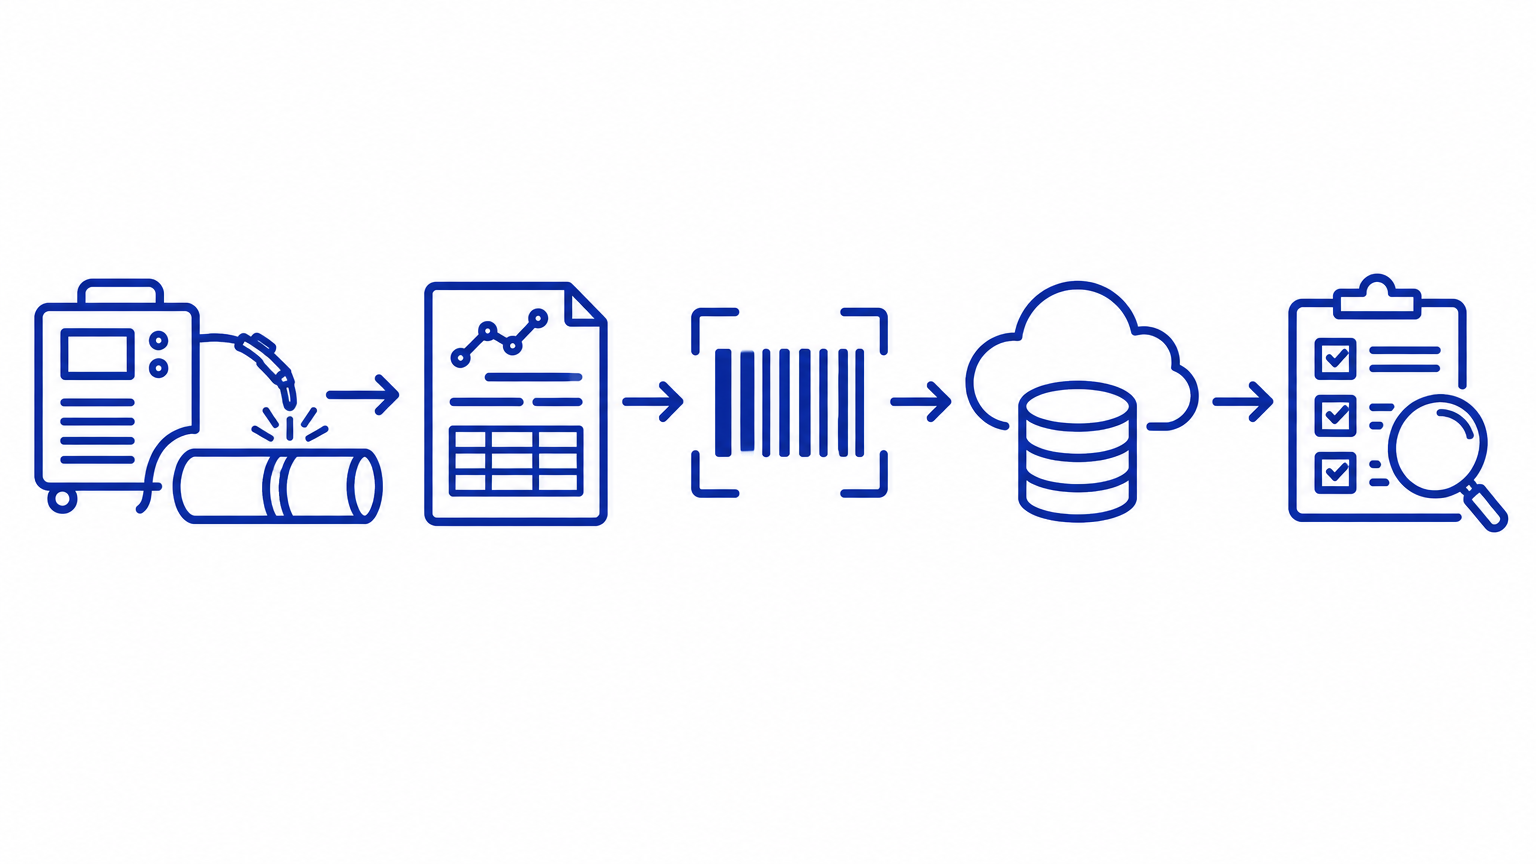
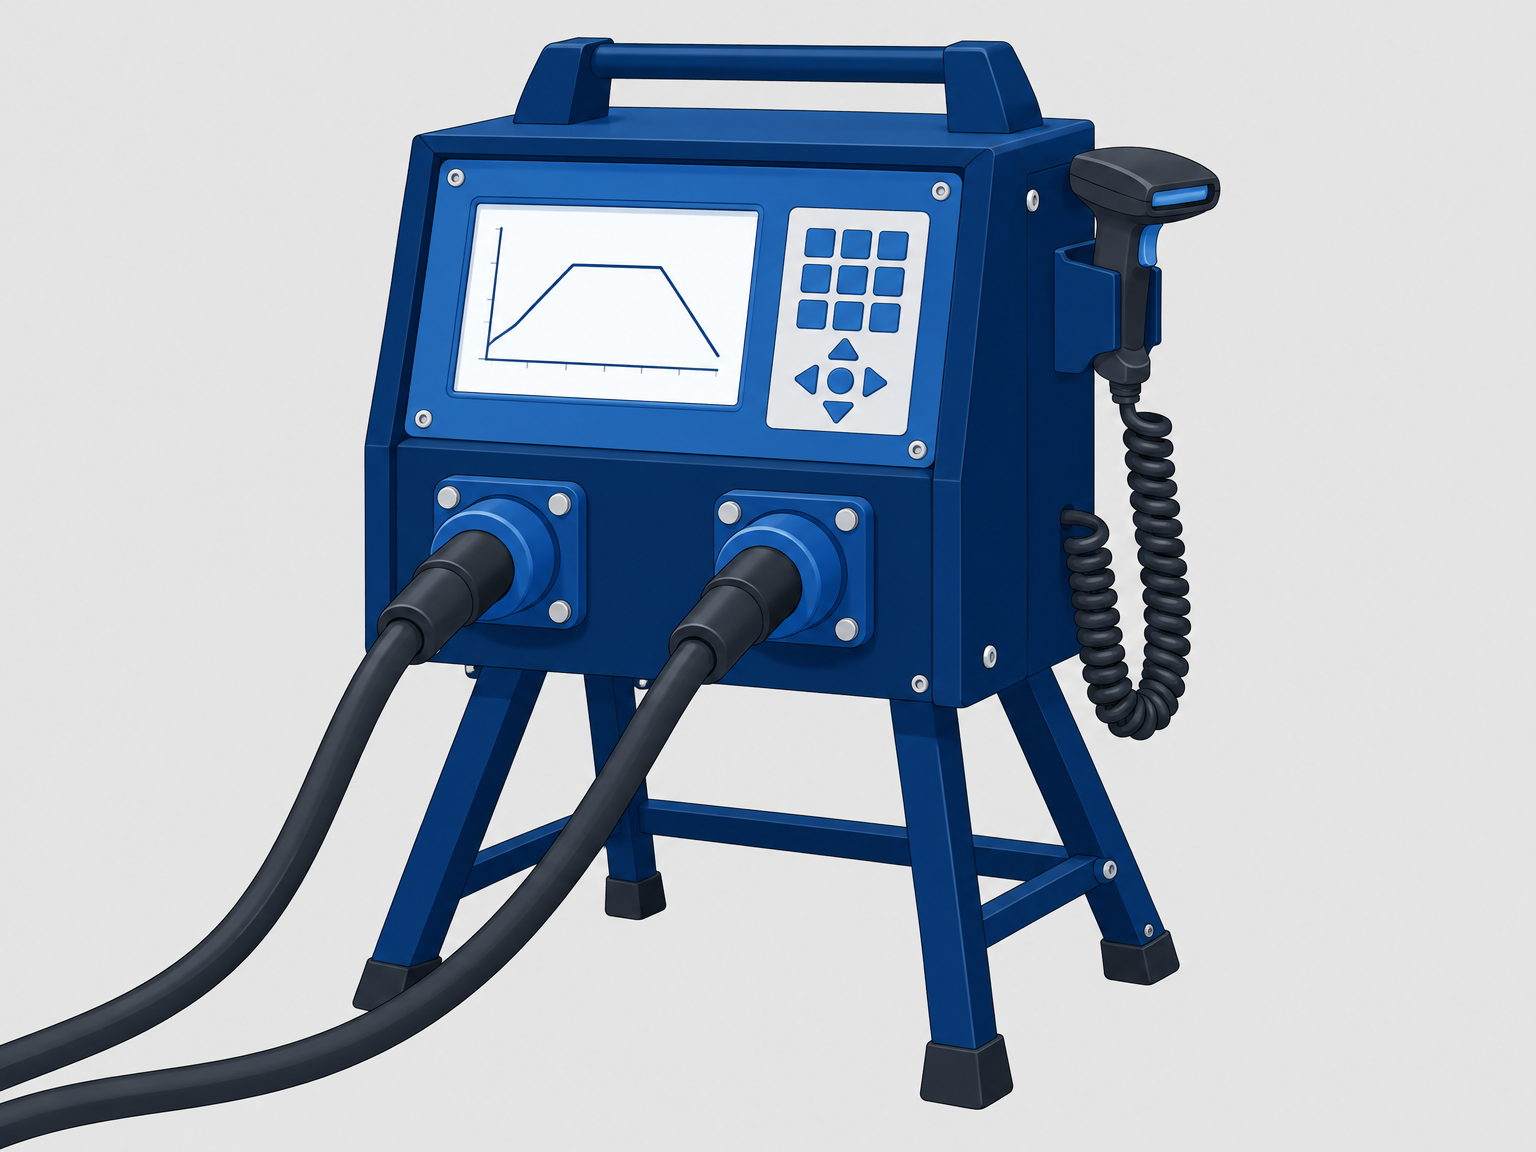
En elektrofitting (elektromuffe) har en indbygget spiralspole. Svejsemaskinen læser fittingens stregkode eller indtaster data, beregner svejsetid og spænding, og spiralen opvarmer fittingen og røret, så de vokser sammen. På engelsk kaldes metoden electrofusion (EF).
Fordelen er, at svejseparametrene er styret af fittingen og ikke af operatøren. Det giver høj proces-sikkerhed, også for mindre erfarne operatører.
Hvornår vælger man metoden?
Elektrofittings er oplagte, hvor der er trangt plads til en stuksvejsemaskine: i rendegrave, ved reparationer på eksisterende ledninger og ved mindre diameterforløb. I modsætning til stuksvejsning kan elektrosvejsning ofte tillade forskellige SDR-klasser, hvis muffen er godkendt til kombinationen.
Rør-enden skal skæres vinkelret, afgrates og renses. Ved PE100-RC skal det ydre oxidlag afskrabes (se guiden om PE100-RC). Markér indskubningsdybden, så fittingen sidder symmetrisk, og understøt røret, så det ikke bevæger sig under svejsningen.
Skal afgreningen eller samlingen laves i små diametre, hvor der ikke er plads til en elektromuffe eller ikke findes en fitting til kombinationen, er muffesvejsning / muffe-dornsvejsning alternativet med varmeelement og løse fittings.
Har du med PVC-U at gøre, gælder andre forhold: lavere varmeelementtemperatur, kort omskiftertid og udsugning. Læs hvordan i stuksvejsning af PVC.
Datalogning og kvalitetssikring
Elektromuffesvejsning er metoden med den bedste indbyggede kvalitetssikring. Maskinen læser fittingens stregkode eller indtaster parametrene manuelt og kontrollerer modstanden i spiralen, før svejsningen starter. Er modstanden uden for tolerancen, eller er spændingen for lav, nægter maskinen at svejse. Det forhindrer de klassiske fejl: forkert fitting, snavsede kontakter og for svag strømforsyning.
Under svejsningen logger maskinen tid, spænding, strøm og modstand, og efter afkølingen afsluttes svejsningen med status OK eller en fejlkode. Moderne elektrosvejsere gemmer hundredvis af samlinger internt og kan eksportere loggen via USB, Bluetooth eller dokumentationssoftware. Med GPS og operatør-ID kobles hver samling til det præcise sted og den uddannede svejser, der udførte den.
Resultatet er fuld sporbarhed: For hver samling i anlægget kan du fremvise rør- og fittingbatch, parametre, graf, lokation og operatør. Det er netop det dokumentationsniveau, mange driftselskaber og offentlige udbud kræver, og som er næsten gratis at indsamle, når udstyret er valgt rigtigt.
Tjekliste: opstart og kontrol
PE og PP med elektromuffer. Parametre læses fra fittingens stregkode.
Før opstart
- Fittingen passer til rørdiameter og SDR, og kombinationen er godkendt.
- Rørenden er skåret vinkelret, afgratet og renset, og oxidlaget er afskrabet ved PE100-RC.
- Indskubningsdybden er markeret, og røret er understøttet.
- Strømforsyning eller generator kan levere den nødvendige effekt, og spændingen er stabil.
Første samling (prøve)
- Stregkoden er scannet, eller parametrene er indtastet og bekræftet.
- Maskinen har godkendt modstanden i fittingens spole.
- Fittingen sidder symmetrisk på røret.
Under svejsningen
- Rør og fitting bevæges ikke, og der trækkes ikke i kablerne.
- Maskinen viser forløbet uden afbrydelser.
Efter samlingen
- Status er OK. Ved fejlkode: samlingen kasseres og fejlen dokumenteres.
- Afkølingen er gennemført, før samlingen belastes eller trykprøves.
- Loggen er gemt eller eksporteret.