
Lasmethodes
Extrusielassen: sterke verbindingen in dikwandig materiaal
Wanneer de buiswand dik is of de verbinding extra sterk moet zijn, wordt er nieuw materiaal in de lasnaad gesmolten met een hand-extruder (extrusielassen).
Bekijk alle lasmethoden in het overzicht
Waarom een extruder?
Een extruder is een klein handextrusieapparaat dat lasdraad smelt en het vloeibare materiaal in de voorbereide lasnaad voert. Tegelijkertijd wordt het basismateriaal verwarmd met hete lucht zodat de twee kunststoffen samensmelten. In het Engels wordt deze methode extrusion welding genoemd.
De methode produceert verbindingen met sterke mechanische eigenschappen en wordt typisch gebruikt voor dikwandige PE- en PP-buizen, tankbouw, vloer- en wandbekledingen (geomembranen) en reparaties.
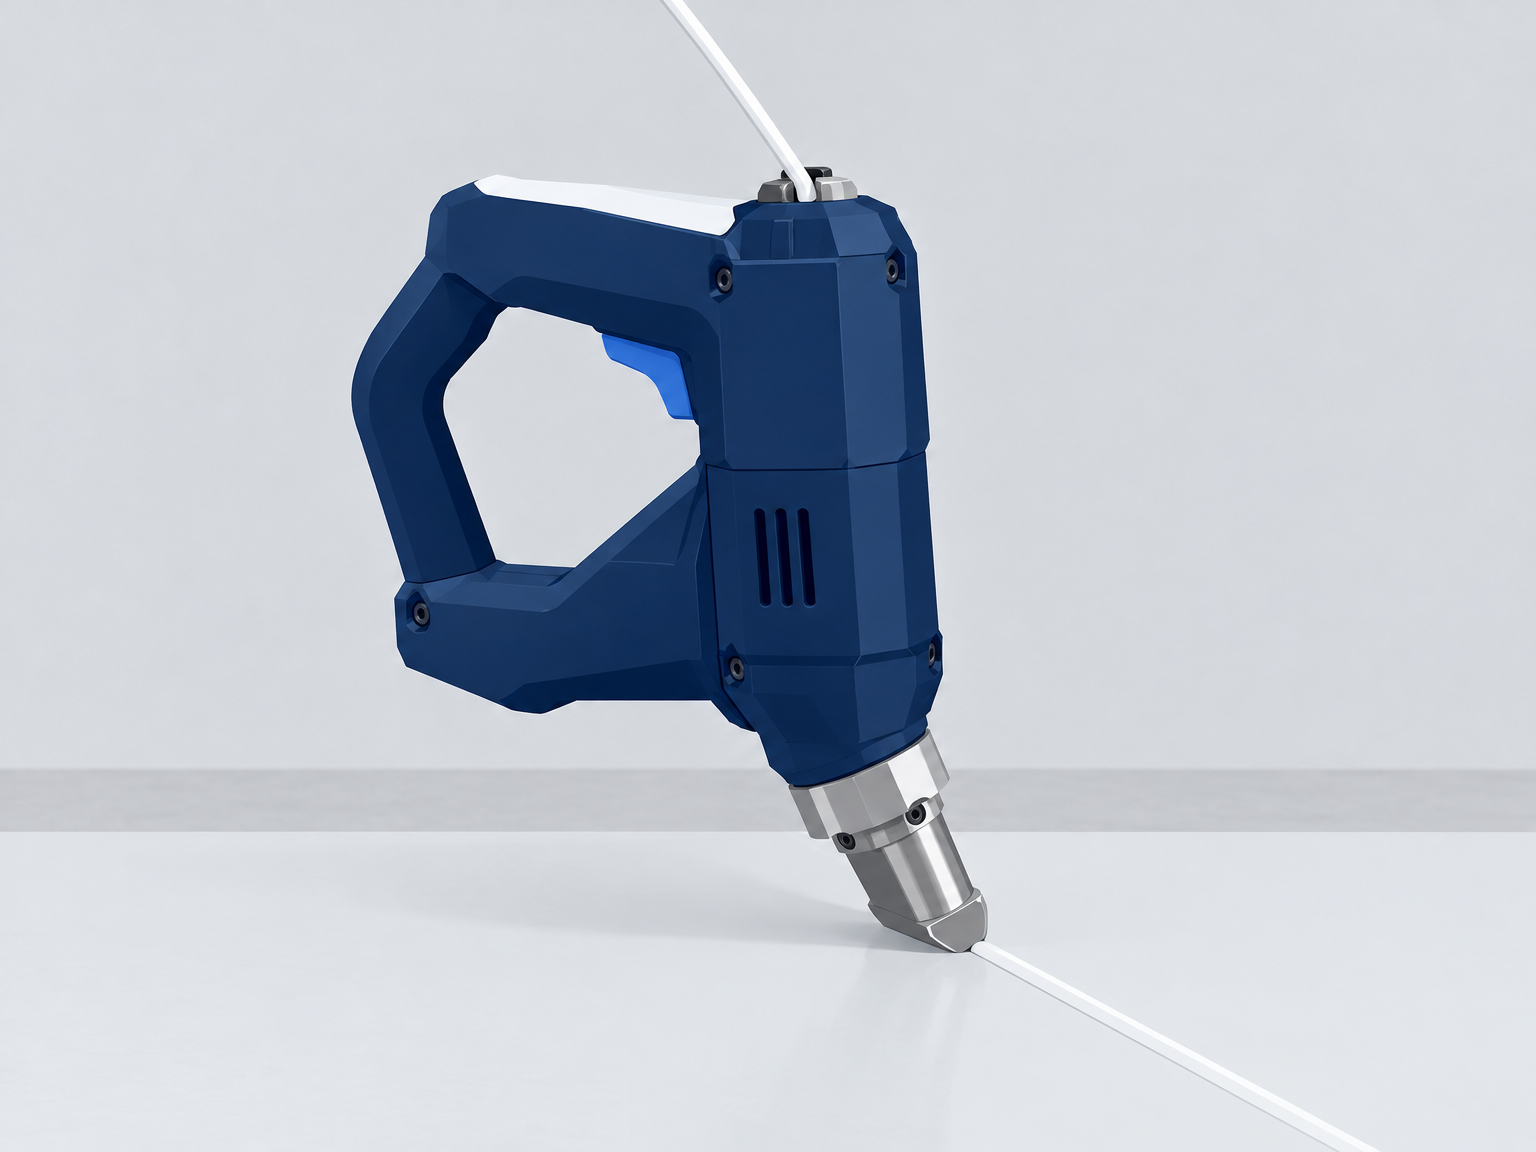
Goed vakmanschap begint bij de voorbereiding
De naad wordt tot een V-vorm gefreesd of afgeschuind, ontbraamd en gereinigd, bijvoorbeeld met spiritus. Het basismateriaal wordt gelijkmatig voorverwarmd met het heteluchtmondstuk terwijl de extruder de naad in één continue beweging vult zonder te stoppen. Stoppen in de naad creëert een koude zone en een zwakke verbinding.
Kies de juiste extruder voor de klus: kleinere machines voor reparaties en detailwerk, grotere voor dikwandige buizen en tanks. De lasmonden kunnen worden verwisseld zodat de las in één laag met een enkele beweging wordt gevuld.
Materiaal en temperatuur
De lasdraad moet altijd overeenkomen met het basismateriaal: PE-draad voor PE, PP-draad voor PP. De verkeerde combinatie van materialen levert een verbinding op die onder belasting kan scheuren.
Werktechniek, temperatuur en voortbewegingssnelheid zijn nauw met elkaar verbonden. Oefen op afvalstukken voor je aan de echte klus begint, of volg een van de cursussen die worden aangeboden door de leveranciers en Holm & Holm.
Kwaliteitsborging en documentatie
Extrusielassen worden op een andere manier op kwaliteit gecontroleerd dan machinaal gelaste verbindingen: het proces wordt door de lasoperator gestuurd, dus de documentatie is afhankelijk van controles tijdens het werk. Moderne extruders bewaken de smelttemperatuur van de materialen en zijn voorzien van een startbeveiliging die lassen met koude draad of een koud mondstuk voorkomt, maar het is nog steeds de lasser die de voorbereiding, de voorverwarming en de lassnelheid registreert.
Het praktische kwaliteitsprogramma bestaat uit drie delen: ten eerste een proeflas in hetzelfde materiaal en dezelfde dikte vóór de hoofdlas. Ten tweede een visuele inspectie: de las moet een gelijkmatige lasrups vertonen zonder brandplekken, koudzones of holtes bij het starten en stoppen van de las. Ten derde het functioneel testen van kritische bekledingen, bijvoorbeeld met een vacuümklok of vonktest, waarmee lekkages in de las worden opgespoord.
Documentatie voor extrusielassen omvat meestal de datum, het installatiegebied, materiaalsoorten en batchnummers, extruder en lasmond, ingestelde temperaturen en de naam van de lasser. Als je dit tijdens het werk vastlegt in een formulier of documentatieprogramma, heb je een compleet kwaliteitsdocument wanneer de opdrachtgever komt inspecteren. Lees de handleiding over datalogging en kwaliteitsborging voor de volledige documentatieketen.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og extruders: capaciteit en maten.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
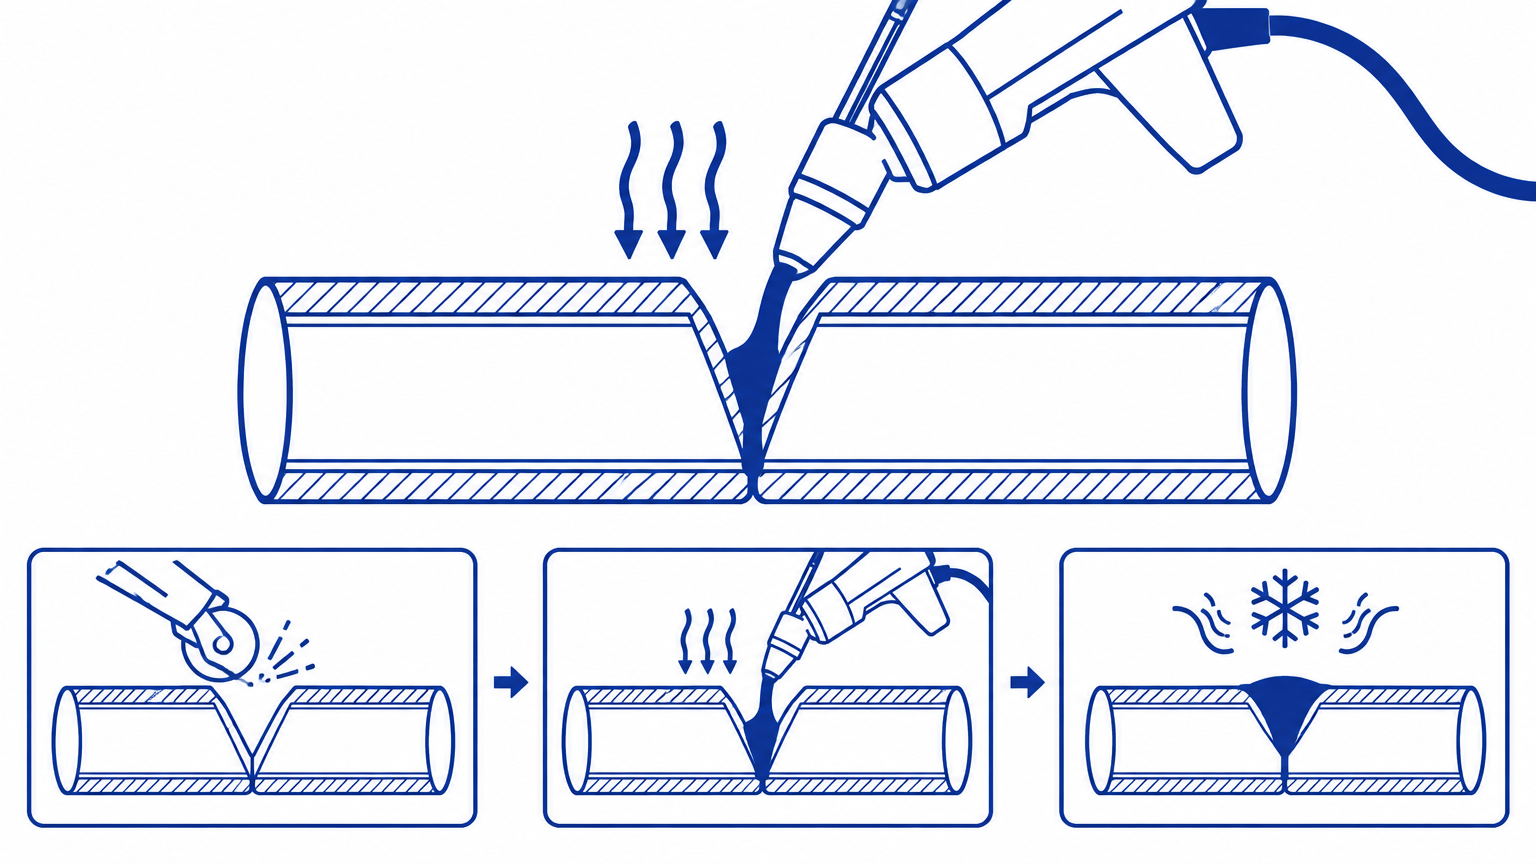
Checklist: opstart en controle
Reparatie, aansluiting en dikwandige werkstukken. Lasdraad van hetzelfde materiaal.
Vóór opstart
- De lasdraad is van hetzelfde materiaal als het basismateriaal.
- Groef of overlap is voorbereid, gereinigd en droog.
- De extruder is gereinigd, het mondstuk is schoon en de temperaturen zijn ingesteld volgens de tabel van de fabrikant.
- Het voorverwarmingsmondstuk werkt en de luchttoevoer is droog.
Eerste las (proef)
- Proeflas op schroot vertoont doorgaande inbranding.
- Draad en basismateriaal vloeien samen zonder poriën of koude zones.
Tijdens het lassen
- Gelijkmatige geleiding en constante hoek door de gehele las, zonder stops.
- De draadtoevoer volgt het verbruik, zodat de las niet hol of overvuld raakt.
Na de las
- De las is visueel gecontroleerd op poriën, plooien en verbrande delen.
- Proef of vonktest is uitgevoerd waar het contract dit vereist.
- Wormschroef en mondstuk zijn gereinigd voordat de machine wordt opgeborgen.