
Keevitusmeetodid
Ekstruusionkeevitus: tugevad liited paksuseinalises materjalis
Kui torusein on paks või liide peab olema eriti tugev, sulatatakse käsi-ekstruuderiga (extrusion welding) keevisõmblusesse uut materjali.
Vaata kõiki keevitusmeetodeid ülevaates
Miks ekstruuder?
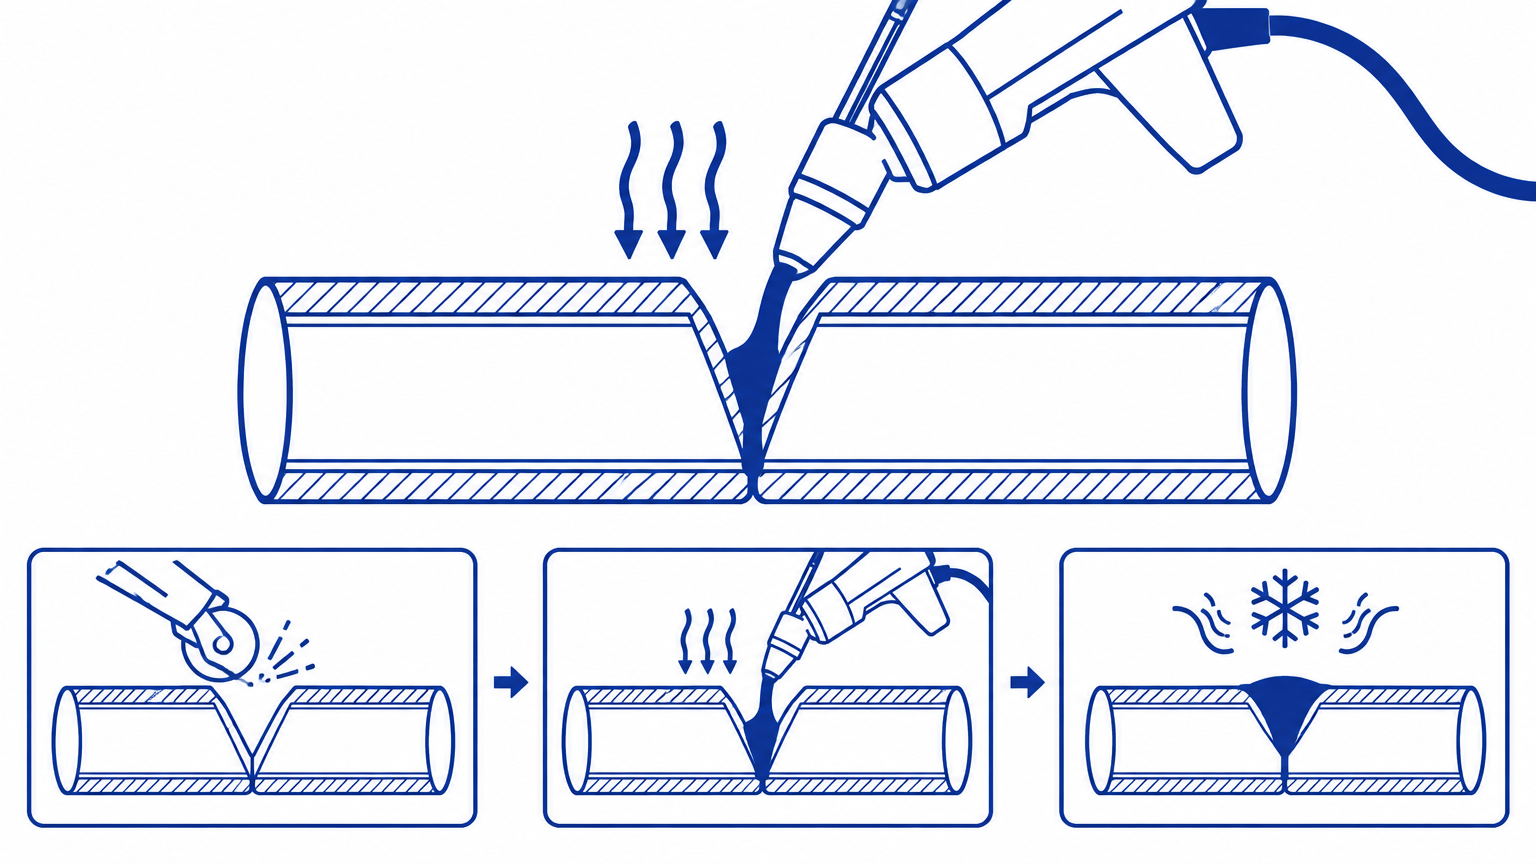
Ekstruuder on väike käeshoitav ekstrusioonpüstol, mis sulatab keevitustraati või keevitusvarrast ning täidab sulatatud materjaliga ettevalmistatud keevisõmbluse. Samal ajal kuumutatakse põhimaterjali kuuma õhuga, nii et kaks plastitüüpi kokku sulavad. Inglise keeles nimetatakse seda meetodit extrusion welding.
Meetod annab tugevate mehaaniliste omadustega liiteid ning seda kasutatakse tavaliselt paksuseinaliste PE- ja PP-torude puhul, mahutite ehituses, põhja- ja seinavooderdustel (geomembraanidel) ning remonditöödel.
Hea käsitöö nõuab ettevalmistust
Õmblus freesitakse või viilitakse V-kujuliseks (faasitakse), puhastatakse kraatidest ja puhastatakse näiteks puhastuspiiritusega. Põhimaterjali eelkuumutatakse ühtlaselt kuumaõhuotsakuga, samal ajal kui ekstruuder täidab õmbluse ühe ühtlase liigutusega ilma peatusteta. Peatused õmbluses tekitavad külma tsooni ja nõrga liite.
Valige ekstruuder vastavalt tööle: väiksemad seadmed remondiks ja detailideks, suuremad paksuseinaliste torude ja mahutite jaoks. Otsakuid saab vahetada, et õmblus täidetaks ühe läbimiga ühes kihis.
Materjal ja temperatuur
Keevitustraat peab alati sobima põhimaterjaliga: PE-traat PE jaoks, PP-traat PP jaoks. Valest materjalikombinatsioonist tekib liide, mis võib koormuse all praguneda.
Töömeetod, temperatuur ja ettenihe on tihedalt seotud. Harjutage jääkmaterjalil enne päristöid või osalege mõnel kursusel, mida tarnijad ja Holm & Holm pakuvad.
Kvaliteeditagamine ja andmete logimine
Ekstruuderi keevisõmbluste kvaliteeti tagatakse teistmoodi kui masinkeevitatud liiteid: protsessi juhib operaator, mistõttu dokumenteerimine põhineb töö käigus tehtaval kontrollil. Kaasaegsed ekstruuderid jälgivad materjalide sulamistemperatuuri ja neil on käivituskaitse, mis hoiab ära keevitamise külma traadi või külma otsakuga, kuid ettevalmistuse, eelkuumutuse ja ettenihke registreerib siiski keevitaja.
Praktiline kvaliteediprogramm koosneb kolmest etapist: Esiteks prooviõmblus samas materjalis ja samas paksuses enne põhiõmbluse keevitamist. Teiseks visuaalne kontroll: õmblusel peab olema ühtlane rant ilma põlemisjälgede, külmade tsoonide või aukudeta õmbluse alguses ja lõpus. Kolmandaks funktsionaalne katsetamine kriitilistel vooderdustel, nt vaakumkambri või pingetestiga, mis tuvastab õmbluse ebatihedused.
Ekstruuderõmbluse dokumentatsioon sisaldab tavaliselt kuupäeva, paigaldise ala, materjalitüüpe ja partiinumbreid, ekstruuderi ja otsaku tüüpi, seadistatud temperatuure ning keevitaja nime. Kui seda täidetakse töö käigus tabelis või dokumenteerimisprogrammis, on teil olemas täielik kvaliteetidokument, kui tellija tuleb järelevalvet tegema. Lugege andmete logimise ja kvaliteeditagamise juhendit kogu dokumentatsiooniahela kohta.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og ekstruuderid: jõudlus ja suurused.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
Kontrollnimekiri: käivitamine ja kontroll
Remont, ühendamine ja paksuseinalised detailid. Samast materjalist keevitustraat.
Enne alustamist
- Keevitustraat on samast materjalist mis põhimaterjal.
- Soon või ülekate on ette valmistatud, puhastatud ja kuiv.
- Ekstruder on puhastatud, düüs on puhas ja temperatuurid on seadistatud tootja tabeli järgi.
- Eelkuumutusdüüs töötab ja õhuetteanne on kuiv.
Esimene keevisõmblus (proov)
- Proovikeevisõmblus jääkmaterjalil näitab läbivat sulamist.
- Traat ja põhimaterjal sulavad kokku ilma pooride või külmade tsoonideta.
Keevitamise ajal
- Ühtlane juhtimine ja konstantne nurk kogu õmbluse ulatuses, ilma peatusteta.
- Traadi etteanne jälgib kulumist, nii et keevisõmblus ei jääks tühjaks ega liiga täis.
Pärast keevisõmbluse tegemist
- Keevisõmblust on visuaalselt kontrollitud pooride, voltide ja põlenud kohtade suhtes.
- Teimimine või ava puurimine on tehtud, kui leping seda nõuab.
- Tigu ja düüs on puhastatud enne seadme hoiulepanekut.