
Darba vieta un kvalitāte
Metināšanas žurnāls un sadurmetināšanas dokumentācija (ISO 12176)
Kas jāietver metināšanas žurnālā, kā šo uzdevumu veic manuālās, asistētās un CNC vadāmās iekārtas, un ko parasti pieprasa pasūtītāji.
Kāpēc žurnāls ir daļa no metināšanas procesa
Sadurmetināšanu var veikt pareizi arī bez dokumentēšanas, taču to nevar dokumentēt pēcapstrādē. Žurnāls jāaizpilda pašā metināšanas procesa laikā, kamēr dati ir pieejami, un tajā jāspēj uzrādīt gan plānotās, gan faktiskās vērtības.
ISO 12176 apraksta, kā metināšanas iekārtām jāspēj reģistrēt un atskaitīties par PE cauruļu sadurmetināšanu. Standarts nosaka, kāda informācija ir jāiekļauj metināšanas protokolā un kā datus var pārsūtīt. Tas neaizstāj DVS 2207-1 pašiem parametriem – abi tiek izmantoti kopā: DVS 2207-1 nosaka, kā jāmetina, bet ISO 12176 nosaka, kā tas jādokumentē.
Daudziem pasūtītājiem un būvprojekta vadītājiem prasība mūsdienās ir vienkārša: katram savienojumam jābūt uzrādāmam ar protokolu, ko var piesaistīt konkrētam projektam, konkrētam operatoram un konkrētai iekārtai.
Kas jāietver žurnālā
Saturs atbilst standartam, taču praksē informācija atkārtojas. Ja trūkst kaut vienas no tām, protokolu būs grūti izmantot pārbaudēs.
| Informācija | Saturs | Izcelsmes avots |
|---|---|---|
| Projekts un atrašanās vieta | Projekta numurs vai objekta daļa, iespējams, savienojuma numurs | Ievada darba sākumā vai pirms katra savienojuma |
| Caurules dati | Materiāls, ārējais diametrs, sienas biezums vai SDR | Caurules marķējums un ievade |
| Parametri | Spiediens, uzkarsēšanas laiks, pārslēgšanas laiks, dzesēšanas laiks un temperatūra | Aprēķina vadības sistēma vai nolasa no tabulas |
| Faktiskās vērtības | Faktiskais spiediens un faktiskā sildelementa temperatūra procesa laikā | Iekārtas mērījums |
| Operators | Metinātāja ID vai lietotājvārds | RFID čips, skeneris vai tastatūra |
| Aprīkojums | Iekārtas identifikācija un kalibrēšanas statuss | Iekārtas datu plāksnīte un kalibrēšanas sertifikāts |
| Novirzes | Pārtraukumi, korekcijas un pārmetināšana | Vadības sistēmas žurnāls vai operatora piezīme |
Saraksts ir praktisks atgādinājums, balstoties uz ISO 12176 un vispārējām pasūtītāja prasībām, nevis standarta teksta tiešs atstāsts.
Trīs veidi, kā iegūt pilnīgu žurnālu
Manuāla hidrauliskā iekārta ar papildus uzstādītu datu reģistratoru: datu reģistrators mēra spiedienu un temperatūru un saglabā protokolu. Operators ievada projekta numuru, identificē sevi, un protokolu var lejupielādēt kā PDF vai caur dokumentēšanas programmatūru. Šis risinājums prasa, lai datu reģistrators būtu kalibrēts kopā ar iekārtu.
Asistētā vadība: protokols tiek izveidots automātiski katram savienojumam ar operatora ID, izmantojot RFID vai skeneri, un to var lejupielādēt USB zibatmiņā vai nosūtīt uz uzlīmju printeri. Atmiņā parasti var saglabāt vairākus tūkstošus protokolu, taču tā regulāri jāiztukšo, lai dati nepazustu apkopes vai remonta laikā.
CNC vadības iekārta: tāpat kā iepriekš, taču operators nevar izlaist darba soļus. Datus var eksportēt uz dokumentēšanas programmatūru apvienotajām projekta mapēm, un vadības sistēma brīdina, ja mērījums novirzās no normas.
Kā padarīt protokolu praktiski izmantojamu
Žurnāls ir vērtīgs tikai tad, ja to vēlāk var atrast. Tāpēc vienojieties ar pasūtītāju, vai protokoli jānodod regulāri vai kopā projekta beigās, vai tiem jābūt īsu kopsavilkumu vai pilnu procesa līkņu veidā, un cik ilgi tie jāglabā.
Nosauciet protokolu pēc projekta numura un datuma, nevis pēc operatora vārda. Regulāri iztukšojiet iekārtas atmiņu (piemēram, reizi nedēļā) un saglabājiet failus koplietojamā vietā, lai tie neatrastos tikai vienā USB zibatmiņā. Izveidojiet rezerves kopiju pirms iekārtas nosūtīšanas uz apkopi vai kalibrēšanu.
Izmantojiet uzlīmju printeri, ja tāds ir pieejams: marķējums uz caurules ar projekta numuru un savienojuma numuru ļauj daudz ātrāk atrast īsto protokolu, ja jautājumi rodas mēnešus vēlāk.
Novirzēm jābūt redzamām – tās nedrīkst slēpt
Pārtraukums, korekcija vai pārmetināšana nav neveiksme, bet gan informācija, kas ietilpst žurnālā. Protokols bez novirzēm, kurā darbs patiesībā tika pārtraukts, ir problemātiskāks nekā godīga piezīme.
Ja novirze pārsniedz pieļaujamo robežu, savienojums ir jāizgriež un jāveic no jauna. Pierakstiet iemeslu, lai tā pati kļūda neatkārtotos – parasti tie ir netīrumi uz metināšanas virsmas, nepareiza SDR ievade, nepietiekama gala ēvelēšana vai sildelements, kas nenotur temperatūru.
Sākot darbu, pārbaudiet arī, vai iekārtas kalibrēšana ir derīga. Žurnāls no nekalibrētas iekārtas pārbaudē reti tiek akceptēts.
Pārbaudes lapa pirms darba sākšanas
Saskaņojiet projekta numurus un protokola formātu ar pasūtītāju. Pārbaudiet, vai iekārtas kalibrēšanas sertifikāts ir derīgs un vai datu reģistrators vai vadības sistēma ir kalibrēta kopā ar iekārtu. Reģistrējiet operatorus ar RFID vai ID sistēmā un pārbaudiet, vai testa protokolu var eksportēt un atvērt.
Vienojieties, kas iztukšos atmiņu, kur tiks glabāti faili un kā tie tiks nodoti. Paredziet tam laiku ikdienas darba procesā – tas ir vieglāk nekā rekonstruēt nedēļas savienojumus no pārpildītas iekārtas atmiņas.
Hvorfor datalogning er blevet standard
Offentlige udbud og driftselskaber stiller i stigende grad krav om dokumenterede svejsesamlinger: en log pr. samling med parametre, graf og sporbarhed. Det hænger sammen med samlingens levetid: En korrekt udført PE-samling holder 50 år, men en fejl opdages typisk først, når ledningen er dækket til og i drift. Datalogning er beviset for, at kvaliteten var på plads, mens der blev svejset.
Papir og håndskrevne skemaer er udsat for fejl og kan ikke eftervises. Moderne svejsemaskiner registrerer derimod selv det hele: tid og dato, de valgte parametre, det faktiske tryk- og temperaturforløb, operatørens ID og med GPS også den præcise placering af samlingen.
Sådan fungerer en svejselog
Under en stuksvejsning måler maskinen trykforløbet gennem alle fire faser og gemmer forløbet. Ved elektrosvejsning registreres spænding, strøm, modstand og svejsetid, og ved ekstrudersvejsning noteres dyse- og materialetemperaturer. Maskinen sammenligner forløbet med de forventede værdier og markerer samlingen med status OK eller en fejlkode.
Loggen læses direkte på maskinens display, eksporteres via USB eller overføres automatisk til dokumentationssoftware. Samlet for hele anlægget giver det et kvalitetsdokument, hvor enhver afvigelse kan spores tilbage til den enkelte samling, dagen, svejseren og stedet.
Sporbarhed med stregkoder og fittingsdata
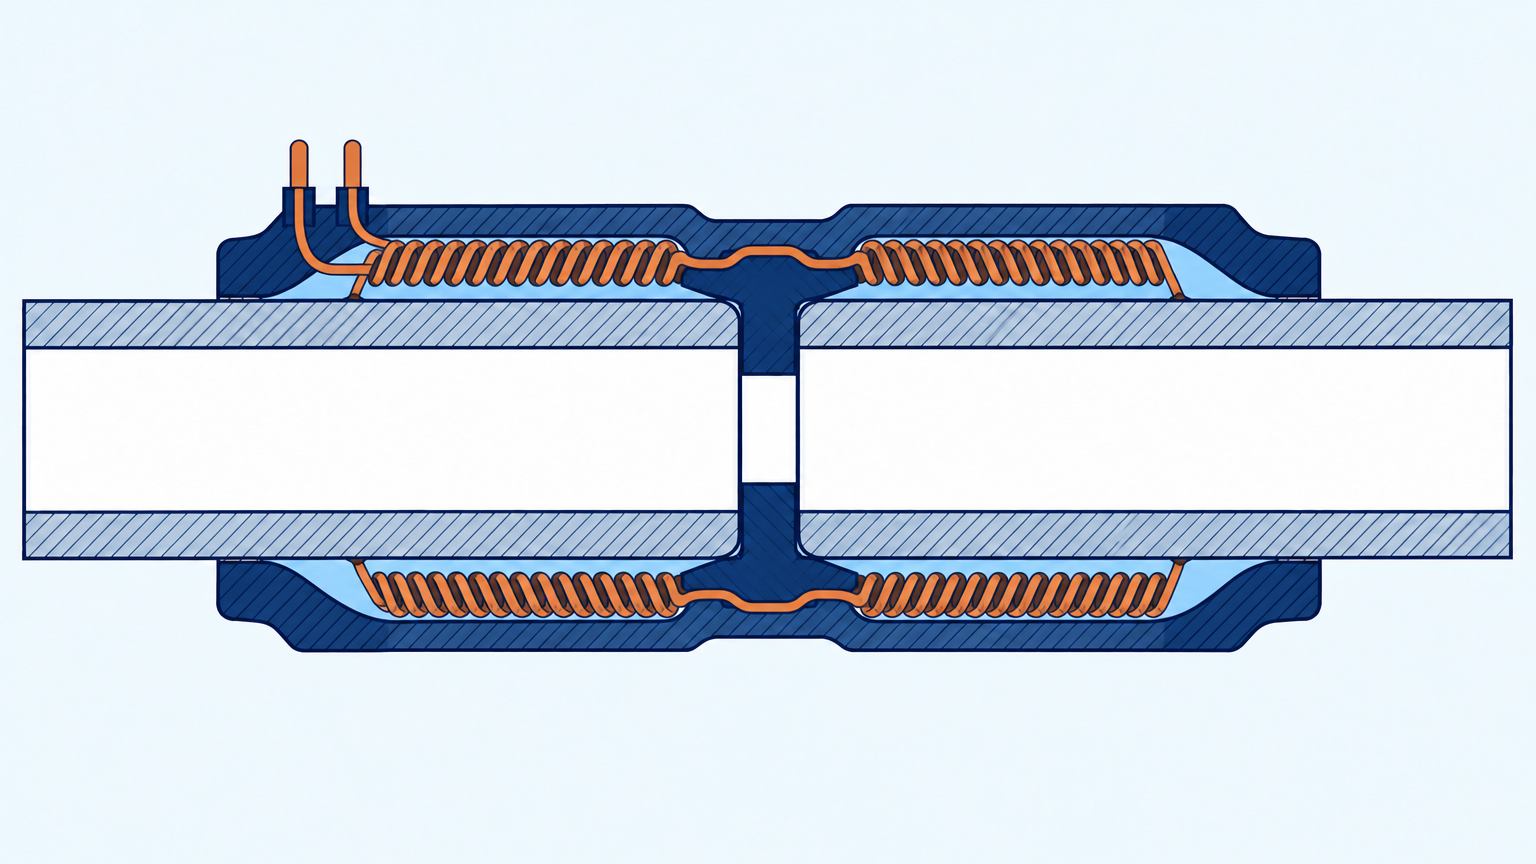
Ved elektromuffesvejsning kommer sporbarheden gratis: Fittingens stregkode indeholder producent, dimension, materiale og svejseparametre, og maskinen kobler automatisk rør, fitting, operatør og lokation sammen i samme log. Ved stuksvejsning indtastes rørdata og operatør-ID i maskinens menu, før arbejdet går i gang.
Med dokumentationssoftware samles loggene i en database, hvor anlægget kan søges og udskrives som samlet dokumentation. Det er den hurtigste vej gennem et tilsyn: Bygherren beder om dokumentation for en given ledning, og du udskriver loggen for de samlinger, der hører til.
Kvalitetssikring på pladsen
Datalogning dokumenterer processen, men kvaliteten skabes på pladsen. De fem faste led er: rene og korrekt forberedte svejseflader, kalibrerede maskiner, uddannede operatører, prøvesøm når materiale eller hold skiftes, og den afsluttende prøvning før ledningen dækkes til.
Visuel kontrol er stadig et kvalitetsværktøj: En jævn, symmetrisk svejsevulst ved stuksvejsning og en slucken, ensartet perle ved ekstrudersvejsning er gode tegn. Spændingstest og prøvetryk viser, at ledningen holder, inden renden lukkes.
Kalibrering er forudsætningen for at stole på loggen: En maskine med forkert tryk- eller temperaturmåling logger flot, men fejlagtigt. Sørg for regelmæssig service og kalibrering af maskinerne, især når de bruges til dokumenterede samlinger.
Kom godt i gang med logningen
Start med at afklare bygherrens krav: hvilket format, hvilke data og skal loggen underskrives elektronisk? Vælg derefter maskiner med indbygget datalogning til de metoder, I bruger mest, og en plan for hvor loggene samles.
Holm & Holm rådgiver om udstyr, dokumentationssoftware og arbejdsgange, så kvalitetsdokumentationen bliver et biproduct af svejsearbejdet i stedet for et papirarkiv.
Hvad kan testes?
Spændingstest og visuel kontrol finder fejl i elektrofittinger og stuksvejsninger. Prøvetryk (trykprøvning) beviser at ledningen holder, inden den dækkes til.
Til større anlæg findes der testudstyr til spændings- og magnetpulverprøvning, som finder skjulte fejl hurtigt og sikkert.
Skal samlingen også dokumenteres destruktivt, bruges træk- og bøjeprøvning efter DVS 2203. Metoder, acceptkrav og rapportens indhold er samlet i DVS 2203: prøvning af svejsninger.
Dokumentationskæden
Moderne svejsemaskiner logger hver samling: tid, trykforløb, temperatur og operatør. Med dokumentationssoftware samles loggen til et samlet kvalitetsdokument for anlægget.
Få styr på dokumentationskravene inden opgaven: hvilket format vil bygherren have, og skal loggen underskrives elektronisk? Det er langt lettere at samle data undervejs end efter at renden er lukket.
Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden: fra maskinens svejselog og stregkoder til det samlede kvalitetsdokument for anlægget.
Svejserens kvalifikation hører også med
Journalen viser maskinens værdier, men ikke om personen ved maskinen var kvalificeret. Anlægsgivere efterspørger derfor i stigende grad både maskinkalibrering og dokumenteret svejserkvalifikation. DVS 2212-1 er den tyske uddannelses- og prøvningsordning for plasticsvejsere, og EN 13067 er den europæiske standard for kvalifikation af personale, der svejser termoplast. Begge prøver svejseren i de metoder, der faktisk udføres, og kvalifikationen skal fornyes med faste mellemrum.
Læg derfor svejserens kvalifikationsnummer eller certifikatreference ind i journalen sammen med operatør-ID. Så kan rapporten fremvises samlet ved tilsyn, også når arbejdet er udført af skiftende folk.
Hvorfor uddannelse tæller
Samlingernes kvalitet afhænger mest af operatøren. Derfor kræver flere udbud og driftselskaber dokumenterede kvalifikationer: kursusbeviser og prøvesøm (godkendte testsvejsninger) udført efter fx DVS 2207-1.
Uddannelsen dækker typisk stuksvejsning, elektrosvejsning og ekstrudersvejsning, med teori om materialer og parametre og praktiske prøvesøm.
Hvor får man det?
Erhvervsskoler, AMU-centre og leverandørkurser tilbyder plastsvejseruddannelse i Danmark. Svejsemaskinernes producenter og leverandører afholder kurser i brug af deres maskiner, ofte i samarbejde med den lokale forhandler.
Holm & Holm rådgiver om, hvilken uddannelse og hvilke maskiner der passer til jeres opgaver, og kan henvise til aktuelle kurser.
Hold kvalifikationerne levende
Kvalifikationer udløber, og nye maskiner kræver indkøring. Planlæg opfriskningskurser, og lad nye medarbejdere starte med prøvesøm under opsyn, før de svejser på betalte ledninger.
Pārbaudes saraksts pirms darba sākšanas
Saskaņojiet komisijas numurus un pārskata formātu ar pasūtītāju. Pārbaudiet, vai iekārtas kalibrēšanas sertifikāts ir derīgs un vai datu reģistrators vai vadības ierīce ir kalibrēta kopā ar iekārtu. Izveidojiet operatorus sistēmā, izmantojot RFID vai ID, un pārbaudiet, vai parauga pārskatu var eksportēt un atvērt.
Vienojieties, kurš iztukšo atmiņu, kur tiek saglabāti faili un kā tie tiek nodoti. Paredziet tam laiku ikdienas darba plūsmā – tas ir vienkāršāk nekā rekonstruēt nedēļas savienojumus no pilnas iekārtas atmiņas.