
Arbeid på anlegg og kvalitet
Sveisejournal og dokumentasjon av stuksveising (ISO 12176)
Hva som skal stå i en sveisejournal, hvordan manuelle, assisterte og CNC-styrte maskiner løser oppgaven, og hva byggherrer typisk etterspør.
Hvorfor journalen er en del av sveisingen
En stuksveising kan være utført korrekt uten å være dokumentert – men den kan ikke dokumenteres etterpå. Journalen må skrives i samme arbeidsgang som sveisingen, mens data er tilgjengelige, og den må kunne vise både de planlagte og de faktiske verdiene.
ISO 12176 beskriver hvordan sveiseutstyr skal kunne registrere og rapportere stuksveising av PE-rør. Standarden fastlegger hvilke opplysninger som hører med i en sveiserapport, og hvordan data kan overføres. Den erstatter ikke DVS 2207-1 for selve parametrene – de to brukes sammen: DVS 2207-1 sier hvordan det skal sveises, ISO 12176 sier hvordan det skal kunne dokumenteres.
For mange byggherrer og anleggseiere er kravet i dag enkelt: hver skjøt skal kunne fremvises med en rapport som kan kobles til en bestemt kommisjon, en bestemt operatør og en bestemt maskin.
Dette skal journalen inneholde
Innholdet følger standarden, men i praksis er det de samme opplysningene som går igjen. Mangler én av dem, blir rapporten vanskelig å bruke ved tilsyn.
| Opplysning | Innhold | Hvor kommer den fra |
|---|---|---|
| Kommisjon og plassering | Kommisjonsnummer eller anleggsdel, evt. skjøtenummer | Tastes inn ved oppstart eller pr. skjøt |
| Rørdata | Materiale, utvendig diameter, godstykkelse eller SDR | Rørmerking og inntasting |
| Parametere | Trykk, oppvarmingstid, omstillingstid, kjøletid og temperatur | Beregnes av styringen eller avleses i tabell |
| Faktiske verdier | Faktisk trykk og faktisk varmeelementtemperatur gjennom forløpet | Maskinens måling |
| Operatør | Sveiser-ID eller brukernavn | RFID-brikke, skanner eller tastatur |
| Utstyr | Maskinidentifikasjon og kalibreringsstatus | Maskinens typeskilt og kalibreringsattest |
| Avvik | Avbrudd, korreksjoner og om-sveisinger | Styringens logg eller operatørens notat |
Listen er en praktisk huskeliste ut fra ISO 12176 og vanlige byggherrekrav, ikke en gjengivelse av standardens ordlyd.
Tre veier til en komplett journal
Manuell hydraulisk maskin med ettermontert logger: Loggeren måler trykk og temperatur og lagrer rapporten. Operatøren taster inn kommisjon og identifiserer seg selv, og rapporten hentes som PDF eller via dokumentasjonsprogramvare. Løsningen krever at loggeren er kalibrert sammen med maskinen.
Assistert styring: Rapporten dannes automatisk pr. skjøt med operatør-ID via RFID eller skanner og kan hentes på USB eller sendes til etikettskriver. Minnet rommer typisk mange tusen rapporter, men må tømmes fortløpende slik at data ikke går tapt ved service eller reparasjon.
CNC-styrt maskin: Som ovenstående, men uten at operatøren kan hoppe over trinn. Data kan eksporteres til dokumentasjonsprogramvare for samlede prosjektmapper, og styringen advarer hvis en måling avviker.
Slik blir rapporten brukbar i praksis
En journal er bare noe verdt dersom den kan findes igjen. Avtal derfor med byggherren om rapportene skal leveres fortløpende eller samlet, om de skal være korte sammendrag eller fulle forløpskurver, og hvor lenge de skal oppbevares.
Navngi rapporten etter kommisjon og dato, ikke etter operatørens navn. Tøm maskinens minne fast – f.eks. ukentlig – og legg filene på et felles sted slik at de ikke bare finnes på den enkelte USB-pennen. Ta en sikkerhetskopi før maskinen sendes til service eller kalibrering.
Bruk etikettskriveren hvis du har en: et merke på røret med kommisjon og skjøtenummer gjør det langt raskere å finne den riktige rapporten når det spørres måneder senere.
Avvik skal fremgå – ikke skjules
Et avbrudd, en korreksjon eller en om-sveising er ikke et nederlag, men en opplysning som hører med i journalen. En rapport uten avvik hvor arbeidet i virkeligheten ble avbrutt, er mer problematisk enn et ærlig notat.
Skjer det et avvik utover det akseptable, må skjøten skjæres ut og lages på nytt. Noter årsaken slik at den samme feilen ikke gjentas – typisk er det smuss på sveiseflaten, feil SDR-inntasting, utilstrekkelig planhøvling eller et varmeelement som ikke holder temperaturen.
Kontroller også at maskinens kalibrering er gyldig når oppgaven starter. En journal fra en ukalibrert maskin holder sjeldent ved tilsyn.
Sjekkliste før oppgaven starter
Avklar kommisjonsnumre og rapportformat med byggherren. Kontroller at maskinens kalibreringsattest er gyldig, og at logger eller styring er kalibrert sammen med maskinen. Opprett operatører med RFID eller ID i systemet, og test at en prøverapport kan eksporteres og åpnes.
Avtal hvem som tømmer minnet, hvor filene lagres, og hvordan de leveres. Sett av tid til det i den daglige arbeidsgangen – det er lettere enn å rekonstruere en ukes skjøter fra et fullt maskinminne.
Hvorfor datalogning er blevet standard
Offentlige udbud og driftselskaber stiller i stigende grad krav om dokumenterede svejsesamlinger: en log pr. samling med parametre, graf og sporbarhed. Det hænger sammen med samlingens levetid: En korrekt udført PE-samling holder 50 år, men en fejl opdages typisk først, når ledningen er dækket til og i drift. Datalogning er beviset for, at kvaliteten var på plads, mens der blev svejset.
Papir og håndskrevne skemaer er udsat for fejl og kan ikke eftervises. Moderne svejsemaskiner registrerer derimod selv det hele: tid og dato, de valgte parametre, det faktiske tryk- og temperaturforløb, operatørens ID og med GPS også den præcise placering af samlingen.
Sådan fungerer en svejselog
Under en stuksvejsning måler maskinen trykforløbet gennem alle fire faser og gemmer forløbet. Ved elektrosvejsning registreres spænding, strøm, modstand og svejsetid, og ved ekstrudersvejsning noteres dyse- og materialetemperaturer. Maskinen sammenligner forløbet med de forventede værdier og markerer samlingen med status OK eller en fejlkode.
Loggen læses direkte på maskinens display, eksporteres via USB eller overføres automatisk til dokumentationssoftware. Samlet for hele anlægget giver det et kvalitetsdokument, hvor enhver afvigelse kan spores tilbage til den enkelte samling, dagen, svejseren og stedet.
Sporbarhed med stregkoder og fittingsdata
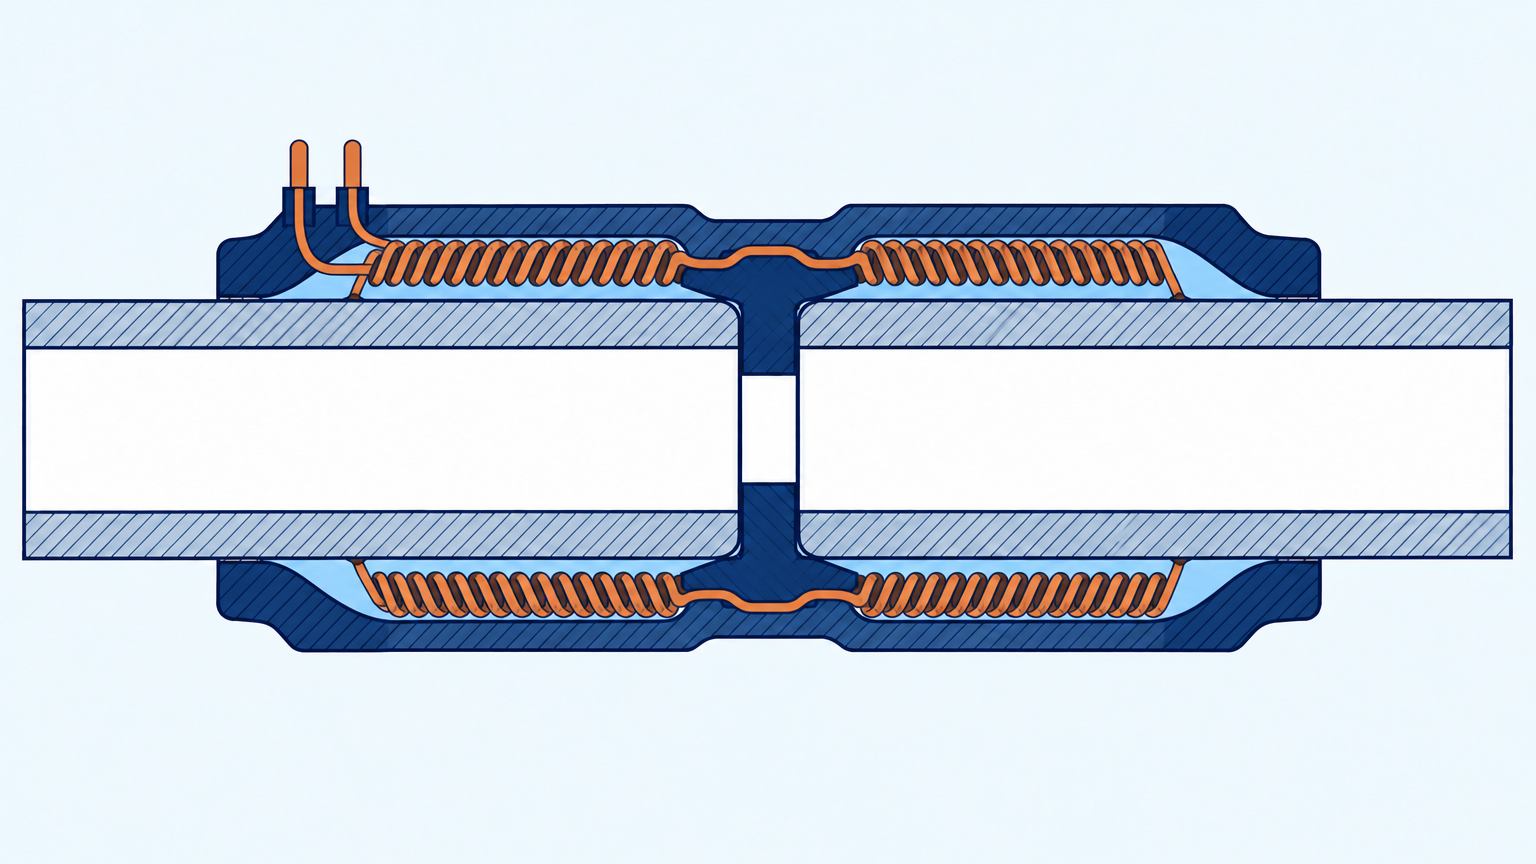
Ved elektromuffesvejsning kommer sporbarheden gratis: Fittingens stregkode indeholder producent, dimension, materiale og svejseparametre, og maskinen kobler automatisk rør, fitting, operatør og lokation sammen i samme log. Ved stuksvejsning indtastes rørdata og operatør-ID i maskinens menu, før arbejdet går i gang.
Med dokumentationssoftware samles loggene i en database, hvor anlægget kan søges og udskrives som samlet dokumentation. Det er den hurtigste vej gennem et tilsyn: Bygherren beder om dokumentation for en given ledning, og du udskriver loggen for de samlinger, der hører til.
Kvalitetssikring på pladsen
Datalogning dokumenterer processen, men kvaliteten skabes på pladsen. De fem faste led er: rene og korrekt forberedte svejseflader, kalibrerede maskiner, uddannede operatører, prøvesøm når materiale eller hold skiftes, og den afsluttende prøvning før ledningen dækkes til.
Visuel kontrol er stadig et kvalitetsværktøj: En jævn, symmetrisk svejsevulst ved stuksvejsning og en slucken, ensartet perle ved ekstrudersvejsning er gode tegn. Spændingstest og prøvetryk viser, at ledningen holder, inden renden lukkes.
Kalibrering er forudsætningen for at stole på loggen: En maskine med forkert tryk- eller temperaturmåling logger flot, men fejlagtigt. Sørg for regelmæssig service og kalibrering af maskinerne, især når de bruges til dokumenterede samlinger.
Kom godt i gang med logningen
Start med at afklare bygherrens krav: hvilket format, hvilke data og skal loggen underskrives elektronisk? Vælg derefter maskiner med indbygget datalogning til de metoder, I bruger mest, og en plan for hvor loggene samles.
Holm & Holm rådgiver om udstyr, dokumentationssoftware og arbejdsgange, så kvalitetsdokumentationen bliver et biproduct af svejsearbejdet i stedet for et papirarkiv.
Hvad kan testes?
Spændingstest og visuel kontrol finder fejl i elektrofittinger og stuksvejsninger. Prøvetryk (trykprøvning) beviser at ledningen holder, inden den dækkes til.
Til større anlæg findes der testudstyr til spændings- og magnetpulverprøvning, som finder skjulte fejl hurtigt og sikkert.
Skal samlingen også dokumenteres destruktivt, bruges træk- og bøjeprøvning efter DVS 2203. Metoder, acceptkrav og rapportens indhold er samlet i DVS 2203: prøvning af svejsninger.
Dokumentationskæden
Moderne svejsemaskiner logger hver samling: tid, trykforløb, temperatur og operatør. Med dokumentationssoftware samles loggen til et samlet kvalitetsdokument for anlægget.
Få styr på dokumentationskravene inden opgaven: hvilket format vil bygherren have, og skal loggen underskrives elektronisk? Det er langt lettere at samle data undervejs end efter at renden er lukket.
Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden: fra maskinens svejselog og stregkoder til det samlede kvalitetsdokument for anlægget.
Svejserens kvalifikation hører også med
Journalen viser maskinens værdier, men ikke om personen ved maskinen var kvalificeret. Anlægsgivere efterspørger derfor i stigende grad både maskinkalibrering og dokumenteret svejserkvalifikation. DVS 2212-1 er den tyske uddannelses- og prøvningsordning for plasticsvejsere, og EN 13067 er den europæiske standard for kvalifikation af personale, der svejser termoplast. Begge prøver svejseren i de metoder, der faktisk udføres, og kvalifikationen skal fornyes med faste mellemrum.
Læg derfor svejserens kvalifikationsnummer eller certifikatreference ind i journalen sammen med operatør-ID. Så kan rapporten fremvises samlet ved tilsyn, også når arbejdet er udført af skiftende folk.
Hvorfor uddannelse tæller
Samlingernes kvalitet afhænger mest af operatøren. Derfor kræver flere udbud og driftselskaber dokumenterede kvalifikationer: kursusbeviser og prøvesøm (godkendte testsvejsninger) udført efter fx DVS 2207-1.
Uddannelsen dækker typisk stuksvejsning, elektrosvejsning og ekstrudersvejsning, med teori om materialer og parametre og praktiske prøvesøm.
Hvor får man det?
Erhvervsskoler, AMU-centre og leverandørkurser tilbyder plastsvejseruddannelse i Danmark. Svejsemaskinernes producenter og leverandører afholder kurser i brug af deres maskiner, ofte i samarbejde med den lokale forhandler.
Holm & Holm rådgiver om, hvilken uddannelse og hvilke maskiner der passer til jeres opgaver, og kan henvise til aktuelle kurser.
Hold kvalifikationerne levende
Kvalifikationer udløber, og nye maskiner kræver indkøring. Planlæg opfriskningskurser, og lad nye medarbejdere starte med prøvesøm under opsyn, før de svejser på betalte ledninger.
Sjekkliste før oppdraget starter
Avklar kommisjonsnumre og rapportformat med byggherren. Kontroller at maskinens kalibreringsattest er gyldig, og at logger eller styring er kalibrert sammen med maskinen. Opprett operatører med RFID eller ID i systemet, og test at en prøverapport kan eksporteres og åpnes.
Avtal hvem som tømmer minnet, hvor filene lagres, og hvordan de overleveres. Sett av tid til dette i den daglige arbeidsgangen - det er enklere enn å rekonstruere en ukes skjøter fra et fullt maskinminne.