
Métodos de soldadura
Soldadura por extrusión: uniones resistentes en material de pared gruesa
Cuando la pared del tubo es gruesa o la unión requiere una resistencia extra, se funde material nuevo en la costura de soldadura utilizando una extrusora manual (extrusion welding).
Ver todos los métodos de soldadura en el resumen
¿Por qué utilizar una extrusora?
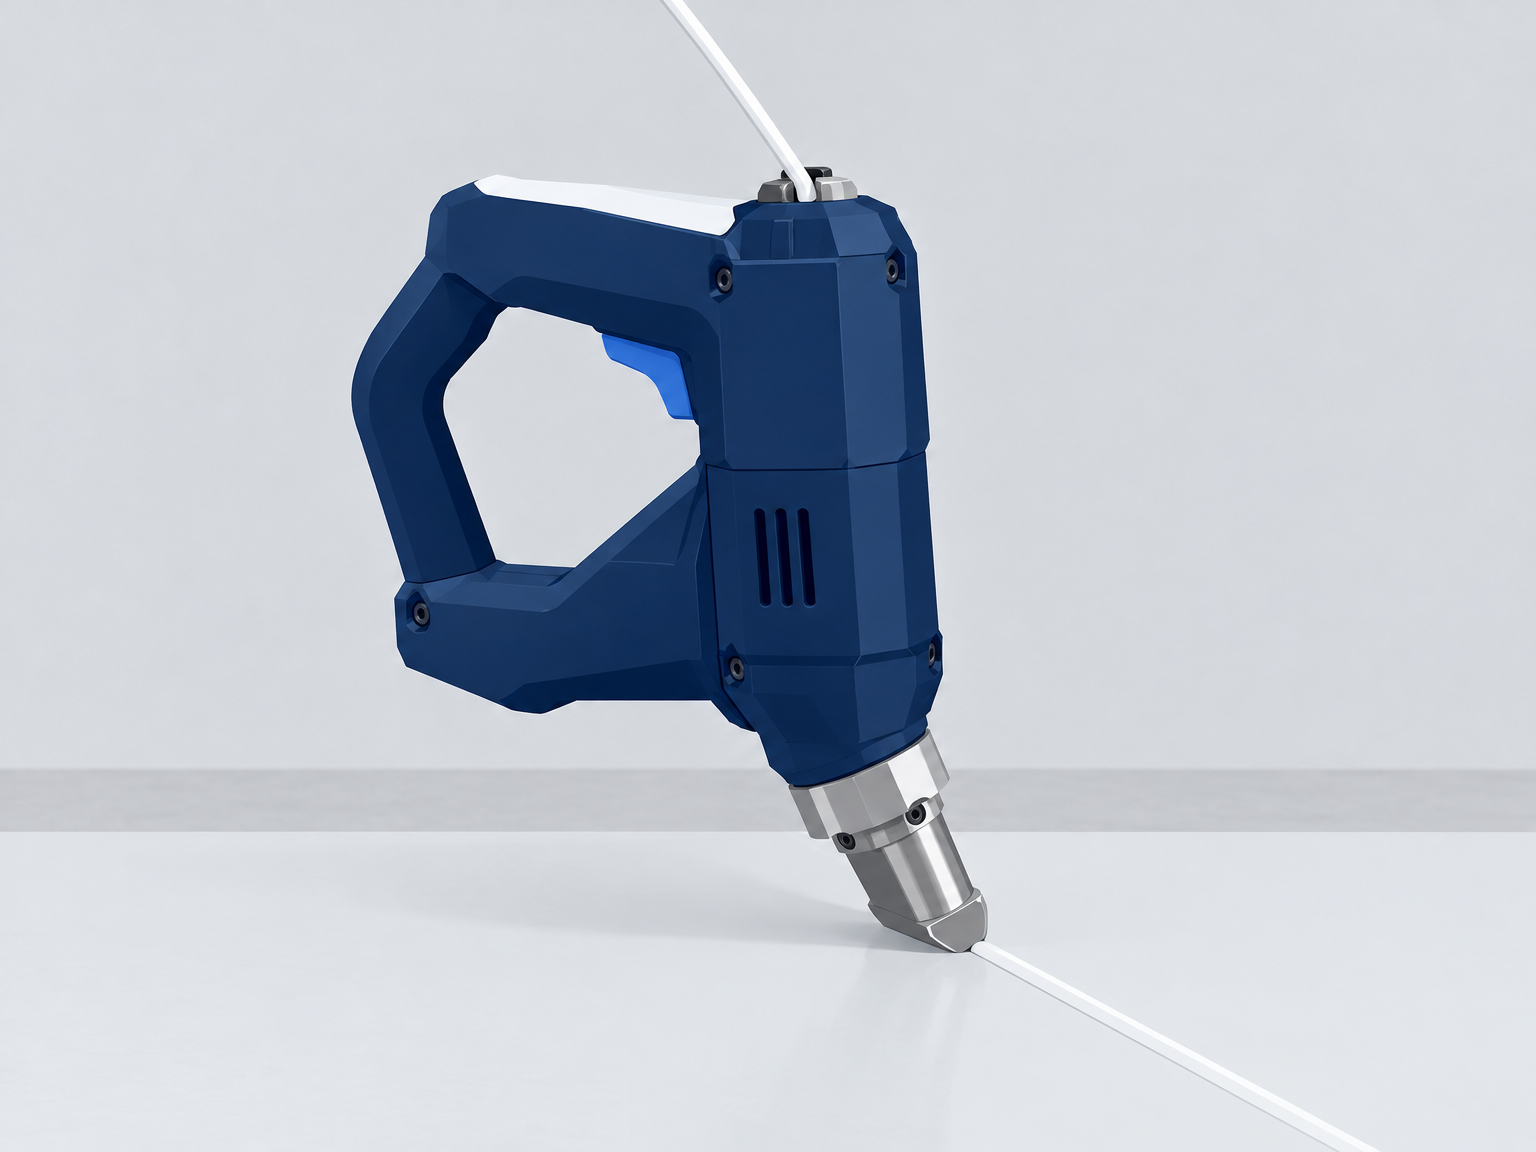
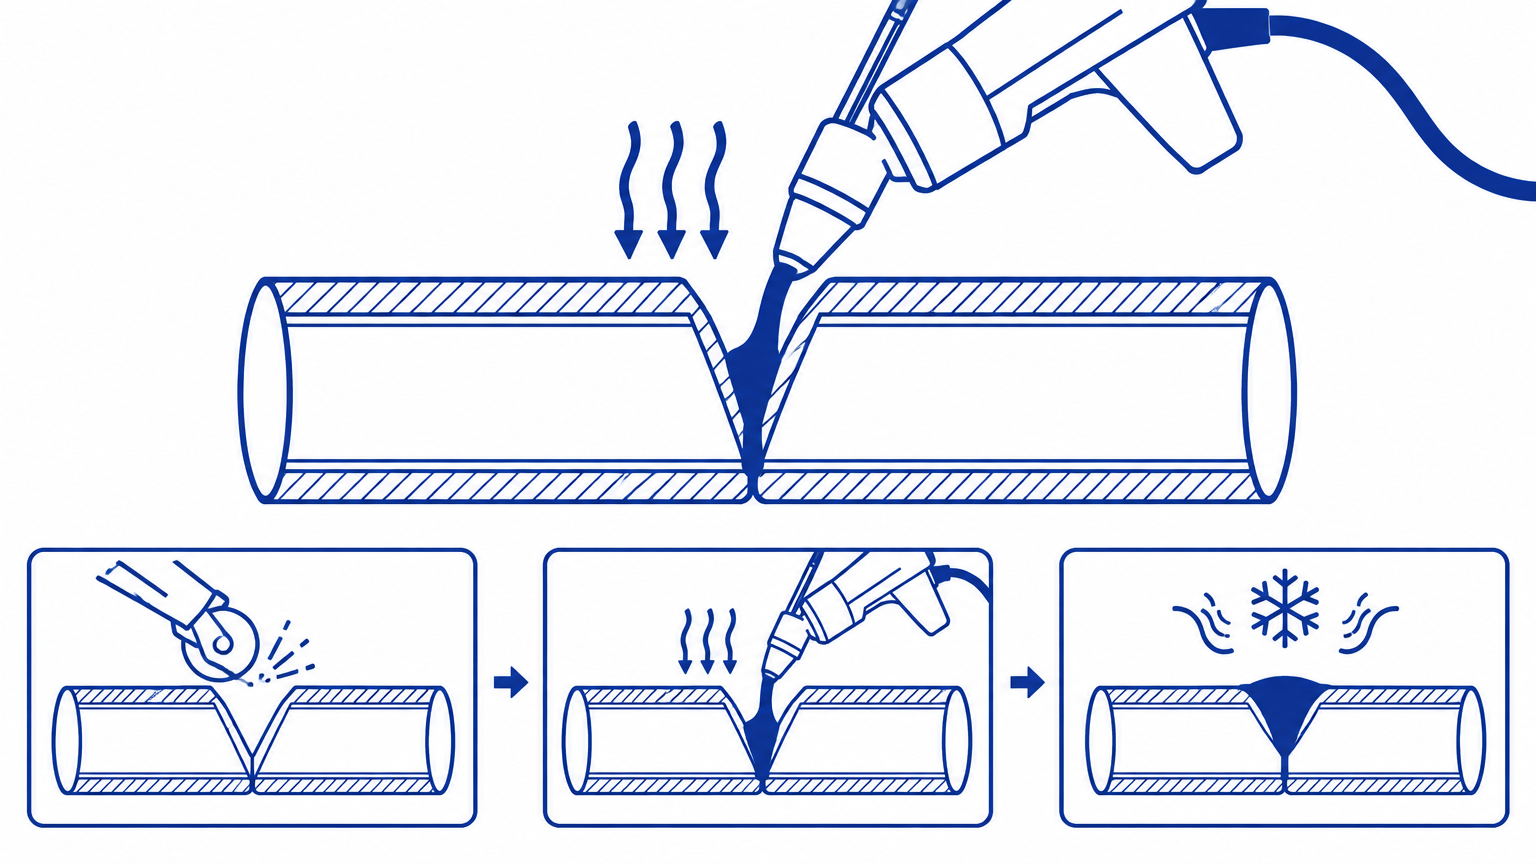
Una extrusora manual es una pequeña pistola de extrusión que funde hilo o varilla de soldadura y rellena el material fundido en la costura de soldadura preparada. Al mismo tiempo, el material base se precalienta con aire caliente para que ambos plásticos se fusionen. En inglés, el método se denomina extrusion welding.
El método proporciona uniones con elevadas propiedades mecánicas y se utiliza habitualmente en tubos de PE y PP de pared gruesa, construcción de depósitos y tanques, revestimientos de fondo y pared (geomembranas), así como en reparaciones.
El buen trabajo artesanal requiere preparación
La costura se bisela o se fresa en forma de V (chaflán), se desbarba y se limpia, por ejemplo, con alcohol de limpieza. El material base se precalienta de forma uniforme con la boquilla de aire caliente, mientras la extrusora rellena la costura en un paso continuo sin interrupciones. Las paradas en la costura generan zonas frías y uniones débiles.
Elija la extrusora en función de la tarea: máquinas más pequeñas para reparaciones y detalles, y más grandes para tanques y tubos de pared gruesa. Las boquillas se pueden cambiar para rellenar la costura en una sola capa con una sola pasada.
Material y temperatura
El hilo de soldar siempre debe coincidir con el material base: hilo de PE para PE, hilo de PP para PP. Una combinación incorrecta de materiales resulta en una unión que puede agrietarse bajo carga.
El método de trabajo, la temperatura y la velocidad de avance están estrechamente vinculados. Practique con piezas de desecho antes de abordar trabajos definitivos o participe en uno de los cursos que ofrecen los proveedores y Holm & Holm.
Garantía de calidad y registro de datos
El control de calidad en las costuras por extrusión se realiza de forma diferente al de las uniones soldadas por máquina: el proceso es guiado por el operador, por lo que la documentación se basa en el control continuo durante la ejecución. Las extrusoras modernas supervisan la temperatura de fusión de los materiales y cuentan con protección de arranque para evitar soldar con hilo frío o boquilla fría, pero sigue siendo el soldador quien debe registrar la preparación, el precalentamiento y la velocidad de avance.
El programa práctico de calidad consta de tres pasos: En primer lugar, una costura de prueba en el mismo material y con el mismo espesor antes de soldar la costura principal. En segundo lugar, una inspección visual: la costura debe presentar un cordón uniforme sin marcas de quemaduras, zonas frías o poros en el inicio y final de la costura. En tercer lugar, una prueba funcional en revestimientos críticos, por ejemplo, con caja de vacío o probador de chispa (ensayo dieléctrico), que localice posibles fugas en la costura.
La documentación para soldaduras por extrusión incluye habitualmente la fecha, la zona de la instalación, los tipos de material y números de lote, la extrusora y boquilla utilizadas, las temperaturas ajustadas y el nombre del soldador. Si esto se registra en una planilla o programa de documentación durante el proceso, dispondrá de un expediente de calidad completo cuando el cliente o inspector realice la supervisión. Lea la guía sobre registro de datos y garantía de calidad para toda la cadena de documentación.
Forvarmningsdysen skal passe til sømmens bredde
Forvarmningsluften kommer gennem en dyse, der sidder lige foran smelteåbningen. Dysen skal dække sømmens bredde og give en jævn, intens forvarmning - en smal dyse på en bred søm giver kolde kanter, og en bred dyse på en smal søm brænder materialet.
Dysen fastgøres med stilleskrue og skal kontrolleres, inden arbejdet starter. Sidder den skævt, kommer forvarmningen skævt, og sømmen bliver ensidig - det er en af de fejl, der er sværest at se med det samme.
Skal du skifte mellem materialer, så skift dyse og tråd sammen og kontrollér, at fødehjulet passer til tråddiameteren.
Føring og hastighed
Ekstruderen føres med fast afstand og jævn hastighed, så smelten fordeles ens. For hurtig føring giver for lidt materiale og kolde kanter, for langsom føring giver overophedning og bobler. Den rigtige hastighed findes ved at lave en prøvesøm på samme materiale og tykkelse.
Hold dysen i den vinkel, udstyret er beregnet til, og lad ikke maskinen hvile på sømmen. Vægten af maskinen skal bæres af hånden eller af det stativ, der hører til, ellers varierer afstanden ned i sømmen.
Svejs i sammenhængende stræk, hvor det er muligt. Hvert stop giver en kold samling, som senere er et svagt punkt.
Sådan kontrolleres sømmen
En god søm er jævn, uden porer og uden synlig grænse mellem gammelt og nyt materiale. Overfladen skal ikke være blank og glasagtig - det er tegn på overophedning - og der må ikke være mørke pletter eller brændte kanter.
Kontrollér kanten: en søm, der slipper i kanten, har fået for lidt forvarmning eller for lidt materiale. Bank let på sømmen med et stump redskab; en hul lyd kan betyde, at der er luft under.
Ved dokumenterede opgaver laves en prøve på et stykke af samme materiale, og prøven gemmes sammen med journalen. En prøve, der knækker ved bøjning med et sejt brud, er et godt tegn; et sprødt brud peger på overophedning eller forkert materiale.
Typiske fejl og hvad de skyldes
Søm uden binding: oxidlag eller fugt på underlaget, for lav forvarmning, forkert dyse. Bobler og mørke pletter: for høj smeltetemperatur eller for langsom føring. Smal søm med kolde kanter: for smal forvarmningsdyse eller for hurtig føring. Søm, der trækker sig løs: forkert materiale i tråden i forhold til emnet.
Fugt er den mest oversete årsag. Fugtigt underlag giver damp, der lukkes inde i sømmen, og så holder den ikke, uanset temperatur. Tør emnet af, og arbejd i læ eller telt i regnvejr.
Se også materialer og svejsetråd til ekstrudering og extrusoras: capacidad y tamaños.
Kvalitetssikring og datalogning
Ekstrudersøm kvalitetssikres anderledes end maskinsvejsede samlinger: Processen styres af operatøren, så dokumentationen hviler på kontrol undervejs. Moderne ekstrudere overvåger smeltetemperaturen på materialerne og har startbeskyttelse, der forhindrer svejsning med kold tråd eller kold dyse, men det er stadig svejseren, der registrerer forberedelsen, forvarmningen og fremføringen.
Det praktiske kvalitetsprogram består af tre led: For det første en prøvesøm i samme materiale og samme tykkelse, inden hovedsømmen svejses. For det andet visuel kontrol: Sømmen skal have en jævn perle uden brandmærker, kolde zoner eller huller ved sømmens start og stop. For det tredje en funktionsprøvning på kritiske foringer, fx med vakuumkasse eller spændingstest, der finder utætheder i sømmen.
Dokumentationen for ekstrudersøm omfatter typisk dato, område på anlægget, materialetyper og batchnumre, ekstruder og dyse, indstillede temperaturer og svejserens navn. Føres det i et skema eller et dokumentationsprogram undervejs, har du et komplet kvalitetsdokument, når bygherren kommer på tilsyn. Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden.
Ekstrudersvejsning bruges til reparation, tilkobling og samlinger, hvor en søm skal fyldes op - ikke som erstatning for en egentlig rørsamling. Skal to rør eller en fitting samles i lille diameter, er muffesvejsning / muffe-dornsvejsning den rette metode.
PVC-U kan også ekstrudersvejses efter DVS 2207-4, når svejsetråd eller svejsepæl er af PVC-U. Materialet kræver lavere procestemperatur og effektiv udsugning, fordi PVC ved overophedning friger hydrogenchlorid (HCl) - se materialer og svejsetråd til ekstrudering. Skal PVC-rør stuksvejses i stedet, gælder det snævre temperaturvindue i stuksvejsning af PVC.
Lista de comprobación: puesta en marcha y control
Reparación, conexión y piezas de pared gruesa. Varilla de soldadura del mismo material.
Antes de la puesta en marcha
- La varilla de soldadura es del mismo material que el material base.
- El bisel o el solape está preparado, limpio y seco.
- La extrusora se ha limpiado, la boquilla está limpia y las temperaturas se han ajustado según la tabla del fabricante.
- La boquilla de precalentamiento funciona y el suministro de aire está seco.
Primer cordón (muestra)
- El cordón de prueba en material residual muestra una penetración completa.
- La varilla y el material base se funden homogéneamente sin poros ni zonas frías.
Durante la soldadura
- Avance uniforme y ángulo constante a lo largo de todo el cordón, sin paradas.
- La aportación de varilla se adapta al consumo, de modo que el cordón no quede cóncavo ni sobrecargado.
Después de la soldadura
- El cordón de soldadura se ha inspeccionado visualmente en busca de poros, pliegues y zonas quemadas.
- Se ha realizado la prueba o extracción de probeta donde lo exija el contrato.
- El husillo y la boquilla se han limpiado antes de guardar la máquina.
Abrir todas las listas de comprobación en vista para impresión