
Baustelle & Qualität
Schweißprotokoll und Dokumentation beim Stumpfschweißen (ISO 12176)
Was in einem Schweißprotokoll stehen muss, wie manuelle, unterstützte und CNC-gesteuerte Maschinen die Aufgabe lösen und was Auftraggeber typischerweise fordern.
Warum das Protokoll Teil des Schweißvorgangs ist
Eine Stumpfschweißung kann korrekt ausgeführt werden, ohne dokumentiert zu sein – aber sie kann nicht im Nachhinein dokumentiert werden. Das Protokoll muss im selben Arbeitsgang wie die Schweißung erstellt werden, solange die Daten verfügbar sind, und muss sowohl die Soll- als auch die Ist-Werte ausweisen können.
Die ISO 12176 beschreibt, wie Schweißgeräte das Stumpfschweißen von PE-Rohren erfassen und protokollieren müssen. Die Norm legt fest, welche Informationen in einen Schweißbericht gehören und wie Daten übertragen werden können. Sie ersetzt die DVS 2207-1 für die eigentlichen Parameter nicht – beide werden zusammen angewendet: DVS 2207-1 gibt an, wie geschweißt werden muss, ISO 12176 gibt an, wie dies dokumentiert werden muss.
Für viele Bauherren und Netzbetreiber ist die Anforderung heute einfach: Jede Verbindung muss mit einem Bericht nachgewiesen werden können, der einer bestimmten Kommission, einem bestimmten Bediener und einer bestimmten Maschine zugeordnet werden kann.
Das muss das Protokoll enthalten
Der Inhalt folgt der Norm, aber in der Praxis sind es dieselben Angaben, die sich wiederholen. Fehlt eine davon, ist der Bericht bei der Abnahme schwer zu verwenden.
| Angabe | Inhalt | Herkunft / Quelle |
|---|---|---|
| Kommission und Standort | Kommissionsnummer oder Anlagenteil, ggf. Verbindungsnummer | Eingabe bei Inbetriebnahme oder pro Verbindung |
| Rohrdaten | Werkstoff, Außendurchmesser, Wanddicke oder SDR | Rohrkennzeichnung und Eingabe |
| Parameter | Druck, Anwärmzeit, Umstellzeit, Abkühlzeit und Temperatur | Berechnung durch Steuerung oder Ablesen aus Tabelle |
| Ist-Werte | Tatsächlicher Druck und tatsächliche Heizelementtemperatur während des Ablaufs | Messung der Maschine |
| Bediener | Schweißer-ID oder Benutzername | RFID-Transponder, Scanner oder Tastatur |
| Ausrüstung | Maschinenidentifikation und Kalibrierstatus | Typenschild der Maschine und Kalibrierzertifikat |
| Abweichungen | Unterbrechungen, Korrekturen und Neuschweißungen | Protokoll der Steuerung oder Notiz des Bedieners |
Die Liste ist eine praktische Checkliste auf Basis der ISO 12176 und üblicher Bauherrenanforderungen, keine wörtliche Wiedergabe der Norm.
Drei Wege zu einem vollständigen Protokoll
Manuelle hydraulische Maschine mit nachgerüstetem Datalogger: Der Logger misst Druck und Temperatur und speichert den Bericht. Der Bediener gibt die Kommission ein und identifiziert sich, und der Bericht wird als PDF oder über eine Dokumentationssoftware abgerufen. Die Lösung erfordert, dass der Logger zusammen mit der Maschine kalibriert ist.
Unterstützte Steuerung: Der Bericht wird automatisch pro Verbindung mit Bediener-ID über RFID oder Scanner erstellt und kann per USB abgerufen oder an einen Etikettendrucker gesendet werden. Der Speicher fasst typischerweise viele tausend Berichte, muss aber regelmäßig geleert werden, damit bei Service oder Reparatur keine Daten verloren gehen.
CNC-gesteuerte Maschine: Wie oben, jedoch ohne dass der Bediener Schritte überspringen kann. Daten können in Dokumentationssoftware für Gesamtprojektordner exportiert werden, und die Steuerung warnt, wenn eine Messung abweicht.
So wird der Bericht in der Praxis nutzbar
Ein Protokoll ist nur etwas wert, wenn es wiedergefunden werden kann. Vereinbaren Sie daher mit dem Auftraggeber, ob die Berichte fortlaufend oder gesammelt zu übergeben sind, ob es sich um kurze Zusammenfassungen oder vollständige Prozesskurven handeln soll und wie lange sie aufbewahrt werden müssen.
Benennen Sie den Bericht nach Kommission und Datum, nicht nach dem Namen des Bedieners. Leeren Sie den Speicher der Maschine regelmäßig – z. B. wöchentlich – und legen Sie die Dateien an einem zentralen Ort ab, damit sie nicht nur auf dem einzelnen USB-Stick liegen. Erstellen Sie ein Backup, bevor die Maschine zum Service oder zur Kalibrierung geschickt wird.
Nutzen Sie den Etikettendrucker, falls vorhanden: Ein Etikett auf dem Rohr mit Kommission und Verbindungsnummer macht das Auffinden des richtigen Berichts Monate später wesentlich schneller.
Abweichungen müssen ausgewiesen werden – nicht verborgen
Eine Unterbrechung, eine Korrektur oder eine Neuschweißung ist kein Fehlschlag, sondern eine Information, die in das Protokoll gehört. Ein Bericht ohne Abweichungen, bei dem die Arbeit in Wirklichkeit unterbrochen wurde, ist meist problematischer als eine ehrliche Notiz.
Tritt eine Abweichung über das zulässige Maß hinaus auf, muss die Verbindung herausgeschnitten und neu ausgeführt werden. Notieren Sie die Ursache, damit sich derselbe Fehler nicht wiederholt – typischerweise sind dies Verschmutzungen auf der Schweißfläche, falsche SDR-Eingabe, unzureichendes Planhobeln oder ein Heizelement, das die Temperatur nicht hält.
Prüfen Sie auch, ob die Kalibrierung der Maschine bei Arbeitsbeginn gültig ist. Ein Protokoll einer unkalibrierten Maschine hält einer Abnahme selten stand.
Checkliste vor Arbeitsbeginn
Klären Sie Kommissionsnummern und Berichtformat mit dem Auftraggeber ab. Überprüfen Sie, ob das Kalibrierzertifikat der Maschine gültig ist und dass Datalogger oder Steuerung zusammen mit der Maschine kalibriert sind. Legen Sie Bediener mit RFID oder ID im System an und testen Sie, ob ein Testbericht exportiert und geöffnet werden kann.
Vereinbaren Sie, wer den Speicher leert, wo die Dateien gespeichert und wie sie übergeben werden. Planen Sie dafür Zeit im täglichen Arbeitsablauf ein – das ist einfacher, als die Verbindungen einer ganzen Woche aus einem vollen Maschinenspeicher zu rekonstruieren.
Hvorfor datalogning er blevet standard
Offentlige udbud og driftselskaber stiller i stigende grad krav om dokumenterede svejsesamlinger: en log pr. samling med parametre, graf og sporbarhed. Det hænger sammen med samlingens levetid: En korrekt udført PE-samling holder 50 år, men en fejl opdages typisk først, når ledningen er dækket til og i drift. Datalogning er beviset for, at kvaliteten var på plads, mens der blev svejset.
Papir og håndskrevne skemaer er udsat for fejl og kan ikke eftervises. Moderne svejsemaskiner registrerer derimod selv det hele: tid og dato, de valgte parametre, det faktiske tryk- og temperaturforløb, operatørens ID og med GPS også den præcise placering af samlingen.
Sådan fungerer en svejselog
Under en stuksvejsning måler maskinen trykforløbet gennem alle fire faser og gemmer forløbet. Ved elektrosvejsning registreres spænding, strøm, modstand og svejsetid, og ved ekstrudersvejsning noteres dyse- og materialetemperaturer. Maskinen sammenligner forløbet med de forventede værdier og markerer samlingen med status OK eller en fejlkode.
Loggen læses direkte på maskinens display, eksporteres via USB eller overføres automatisk til dokumentationssoftware. Samlet for hele anlægget giver det et kvalitetsdokument, hvor enhver afvigelse kan spores tilbage til den enkelte samling, dagen, svejseren og stedet.
Sporbarhed med stregkoder og fittingsdata
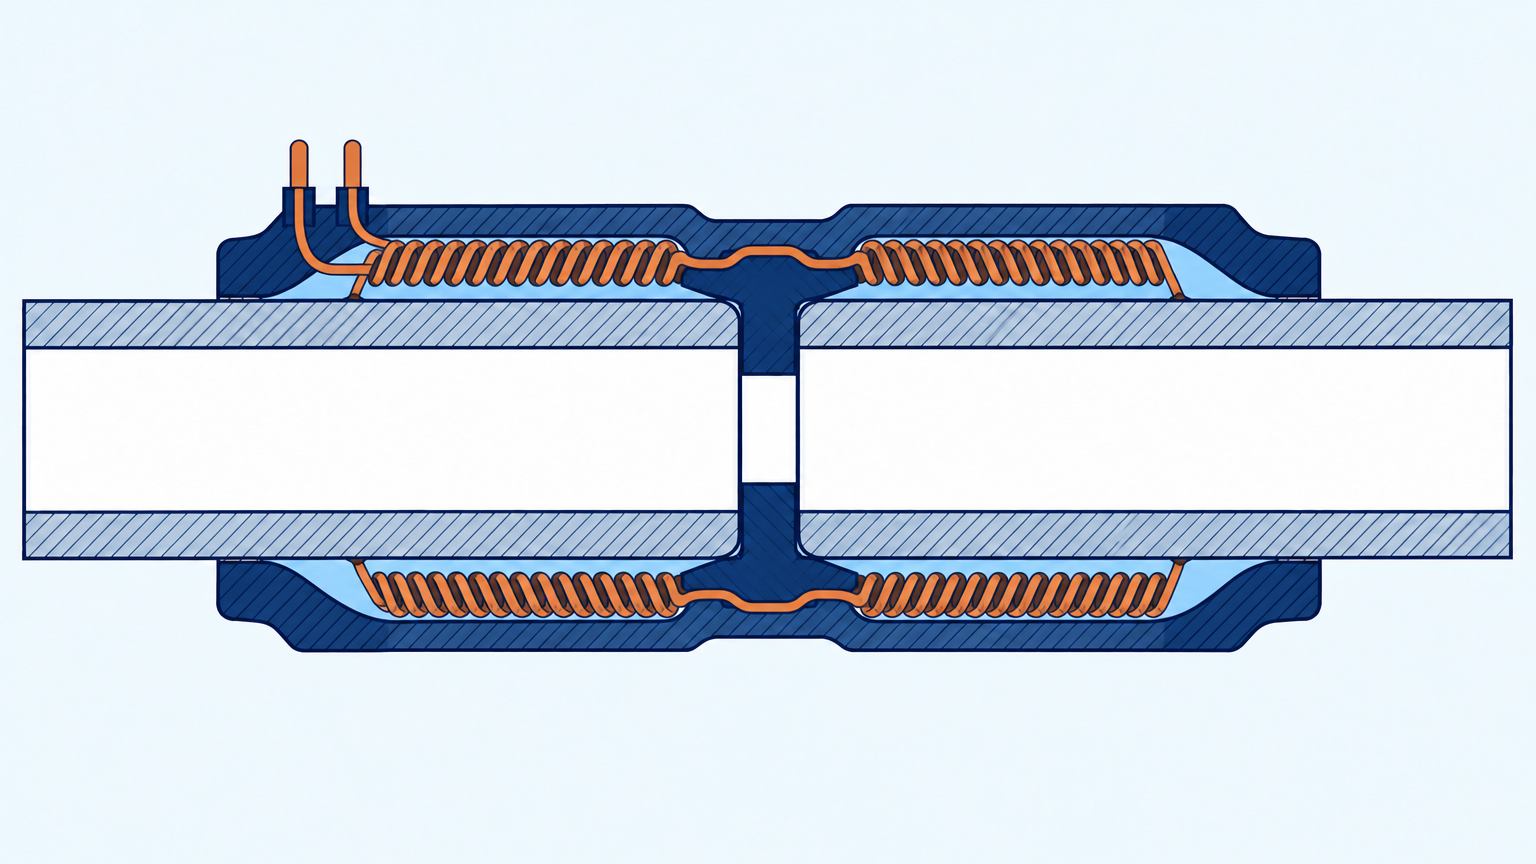
Ved elektromuffesvejsning kommer sporbarheden gratis: Fittingens stregkode indeholder producent, dimension, materiale og svejseparametre, og maskinen kobler automatisk rør, fitting, operatør og lokation sammen i samme log. Ved stuksvejsning indtastes rørdata og operatør-ID i maskinens menu, før arbejdet går i gang.
Med dokumentationssoftware samles loggene i en database, hvor anlægget kan søges og udskrives som samlet dokumentation. Det er den hurtigste vej gennem et tilsyn: Bygherren beder om dokumentation for en given ledning, og du udskriver loggen for de samlinger, der hører til.
Kvalitetssikring på pladsen
Datalogning dokumenterer processen, men kvaliteten skabes på pladsen. De fem faste led er: rene og korrekt forberedte svejseflader, kalibrerede maskiner, uddannede operatører, prøvesøm når materiale eller hold skiftes, og den afsluttende prøvning før ledningen dækkes til.
Visuel kontrol er stadig et kvalitetsværktøj: En jævn, symmetrisk svejsevulst ved stuksvejsning og en slucken, ensartet perle ved ekstrudersvejsning er gode tegn. Spændingstest og prøvetryk viser, at ledningen holder, inden renden lukkes.
Kalibrering er forudsætningen for at stole på loggen: En maskine med forkert tryk- eller temperaturmåling logger flot, men fejlagtigt. Sørg for regelmæssig service og kalibrering af maskinerne, især når de bruges til dokumenterede samlinger.
Kom godt i gang med logningen
Start med at afklare bygherrens krav: hvilket format, hvilke data og skal loggen underskrives elektronisk? Vælg derefter maskiner med indbygget datalogning til de metoder, I bruger mest, og en plan for hvor loggene samles.
Holm & Holm rådgiver om udstyr, dokumentationssoftware og arbejdsgange, så kvalitetsdokumentationen bliver et biproduct af svejsearbejdet i stedet for et papirarkiv.
Hvad kan testes?
Spændingstest og visuel kontrol finder fejl i elektrofittinger og stuksvejsninger. Prøvetryk (trykprøvning) beviser at ledningen holder, inden den dækkes til.
Til større anlæg findes der testudstyr til spændings- og magnetpulverprøvning, som finder skjulte fejl hurtigt og sikkert.
Skal samlingen også dokumenteres destruktivt, bruges træk- og bøjeprøvning efter DVS 2203. Metoder, acceptkrav og rapportens indhold er samlet i DVS 2203: prøvning af svejsninger.
Dokumentationskæden
Moderne svejsemaskiner logger hver samling: tid, trykforløb, temperatur og operatør. Med dokumentationssoftware samles loggen til et samlet kvalitetsdokument for anlægget.
Få styr på dokumentationskravene inden opgaven: hvilket format vil bygherren have, og skal loggen underskrives elektronisk? Det er langt lettere at samle data undervejs end efter at renden er lukket.
Læs guiden om datalogning og kvalitetssikring for hele dokumentationskæden: fra maskinens svejselog og stregkoder til det samlede kvalitetsdokument for anlægget.
Svejserens kvalifikation hører også med
Journalen viser maskinens værdier, men ikke om personen ved maskinen var kvalificeret. Anlægsgivere efterspørger derfor i stigende grad både maskinkalibrering og dokumenteret svejserkvalifikation. DVS 2212-1 er den tyske uddannelses- og prøvningsordning for plasticsvejsere, og EN 13067 er den europæiske standard for kvalifikation af personale, der svejser termoplast. Begge prøver svejseren i de metoder, der faktisk udføres, og kvalifikationen skal fornyes med faste mellemrum.
Læg derfor svejserens kvalifikationsnummer eller certifikatreference ind i journalen sammen med operatør-ID. Så kan rapporten fremvises samlet ved tilsyn, også når arbejdet er udført af skiftende folk.
Hvorfor uddannelse tæller
Samlingernes kvalitet afhænger mest af operatøren. Derfor kræver flere udbud og driftselskaber dokumenterede kvalifikationer: kursusbeviser og prøvesøm (godkendte testsvejsninger) udført efter fx DVS 2207-1.
Uddannelsen dækker typisk stuksvejsning, elektrosvejsning og ekstrudersvejsning, med teori om materialer og parametre og praktiske prøvesøm.
Hvor får man det?
Erhvervsskoler, AMU-centre og leverandørkurser tilbyder plastsvejseruddannelse i Danmark. Svejsemaskinernes producenter og leverandører afholder kurser i brug af deres maskiner, ofte i samarbejde med den lokale forhandler.
Holm & Holm rådgiver om, hvilken uddannelse og hvilke maskiner der passer til jeres opgaver, og kan henvise til aktuelle kurser.
Hold kvalifikationerne levende
Kvalifikationer udløber, og nye maskiner kræver indkøring. Planlæg opfriskningskurser, og lad nye medarbejdere starte med prøvesøm under opsyn, før de svejser på betalte ledninger.
Checkliste vor Arbeitsbeginn
Klären Sie Kommissionsnummern und Berichtsformat mit dem Bauherrn. Überprüfen Sie, ob das Kalibrierzertifikat der Maschine gültig ist und dass Logger oder Steuerung zusammen mit der Maschine kalibriert sind. Legen Sie Bediener mit RFID oder ID im System an und testen Sie, ob ein Testbericht exportiert und geöffnet werden kann.
Vereinbaren Sie, wer den Speicher ausliest, wo die Dateien gespeichert werden und wie sie übergeben werden. Planen Sie dafür Zeit im täglichen Arbeitsablauf ein – das ist einfacher, als die Verbindungen einer Woche aus einem vollen Maschinenspeicher zu rekonstruieren.